


Baza wiedzy / Projektowanie i budowa maszyn
Projektowanie stołu zgrzebłowego: od drogi produktu do konstrukcji maszyny
Lekki wyrób, zmienny asortyment i ustalone miejsce w istniejącej linii. Projekt stołu odbiorczego wymaga połączenia geometrii produktu, kinematyki transportu, konstrukcji ramy oraz współpracy z automatyką. Pokazujemy, jak rozłożyć takie zadanie na decyzje, które można sprawdzić w modelu i później zweryfikować podczas integracji.
1. Zadanie zaczyna się od warunków odbioru produktu
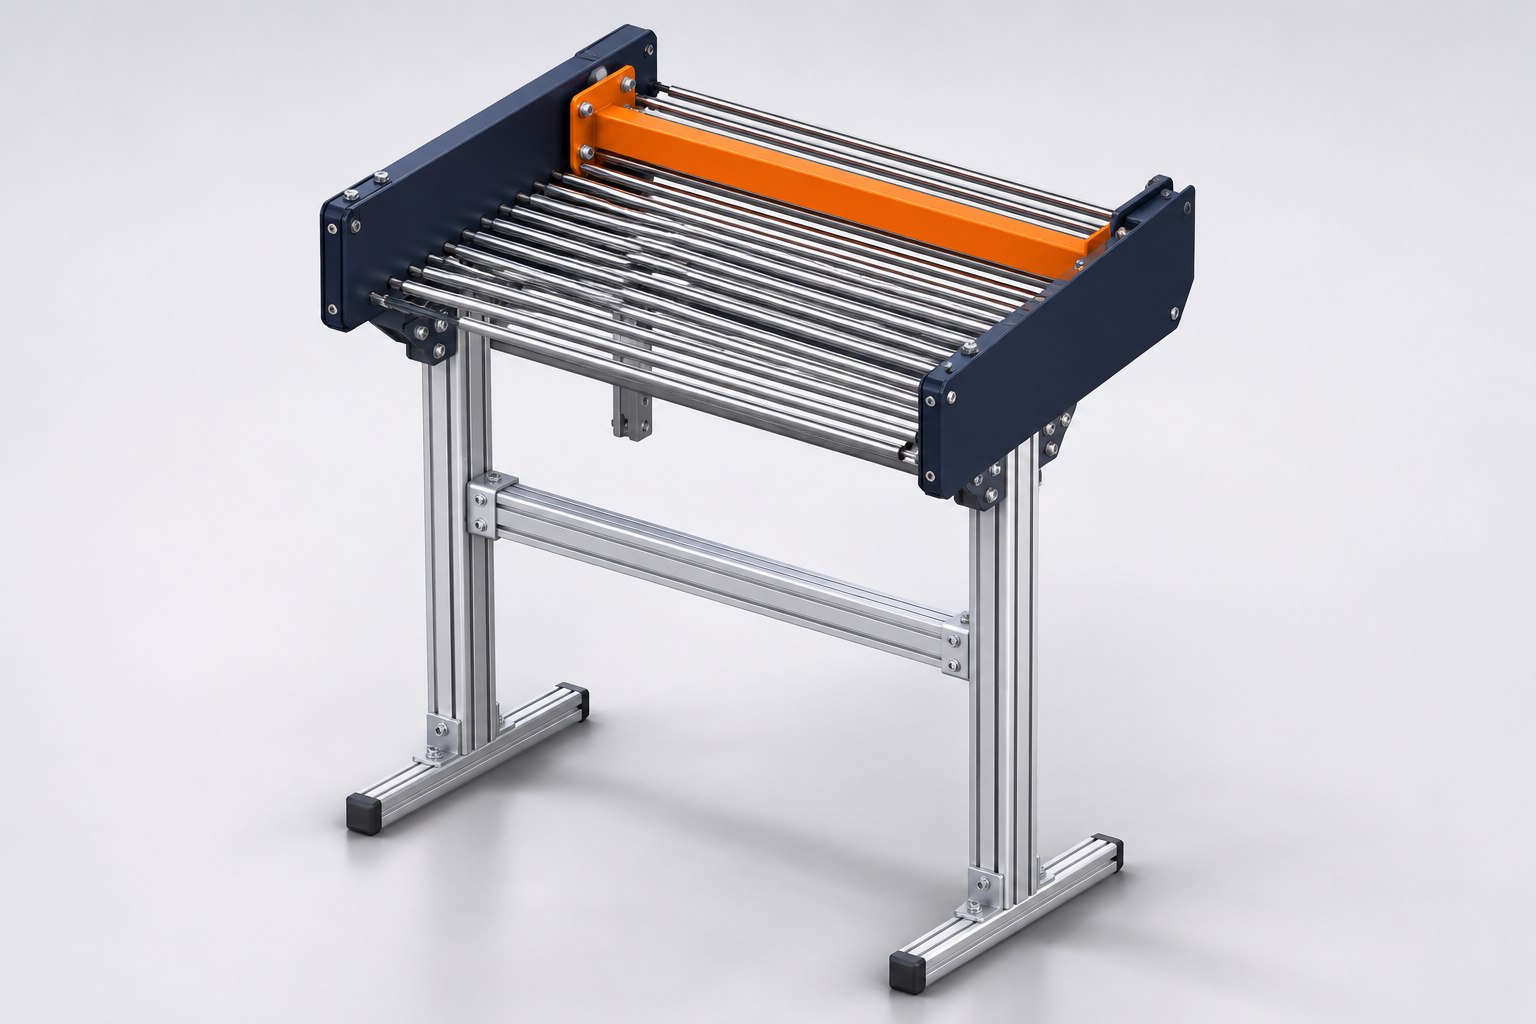
Stół ma zapewnić przewidywalne położenie wyrobu pomiędzy dwiema operacjami technologicznymi. W omawianym przypadku odbiera produkt po nadruku, utrzymuje jego ułożenie i udostępnia go w miejscu pobrania. Ważny jest przebieg całej drogi: wejście na stół, przesunięcie, zatrzymanie oraz przekazanie do następnej czynności.
Przyjęto dostosowanie konstrukcji do całego przewidzianego asortymentu. Oznacza to konieczność rozpoznania reprezentatywnych wariantów produktu i sytuacji granicznych. Najmniejszy wyrób może wymagać innego podparcia niż największy, a wysoki lub wiotki sztapel może inaczej reagować na zmianę prędkości. Takie różnice powinny znaleźć się w wymaganiach przed szczegółowym doborem części.
Drugi istotny warunek stanowiło miejsce w istniejącej linii. Zachowanie podobnych gabarytów pomaga utrzymać interfejsy przestrzenne, ale wymaga sprawdzenia dostępnej wysokości, osi odbioru i pola pracy sąsiednich mechanizmów. Uzgodnienia warto zakończyć listą mierzalnych kryteriów: co ma zostać odebrane, w jakiej orientacji, z jakiego miejsca i w jakim stanie ma znaleźć się na wyjściu.
2. Droga produktu jest podstawą geometrii stołu
Dla lekkich wyrobów duże znaczenie mają miejsca zmiany podparcia. Szczelina, wystający łącznik lub nagłe przejście wysokości mogą zmienić orientację produktu. W projektowaniu trzeba więc śledzić położenie jego powierzchni kontaktowych, a także to, jak zmieniają się one pomiędzy kolejnymi fazami ruchu.
W praktyce tworzy się obwiednie reprezentatywnych produktów i porównuje je z konstrukcją w kilku położeniach. Osobno rozpatruje się sztapel ustawiony prawidłowo, przekoszony oraz niepełny. Nie chodzi o obiecanie niezawodności w każdej dowolnej sytuacji. Celem jest określenie dopuszczalnych warunków podania i sposobu wykrycia sytuacji, w której kontynuowanie sekwencji byłoby niewłaściwe.
Znaczenie mają też powierzchnie i prowadzenie boczne. Konstruktor powinien ustalić, gdzie kontakt jest potrzebny, gdzie może powodować tarcie, a gdzie produkt ma mieć swobodę. Każda regulacja powinna posiadać zrozumiałą funkcję oraz możliwy do odtworzenia punkt odniesienia. Dzięki temu zmiana asortymentu może opierać się na ustalonych pozycjach, zamiast na przypadkowym przesuwaniu kilku niezależnych elementów.
3. Kinematyka zgrzebła i rozdzielenie biegu roboczego od powrotu
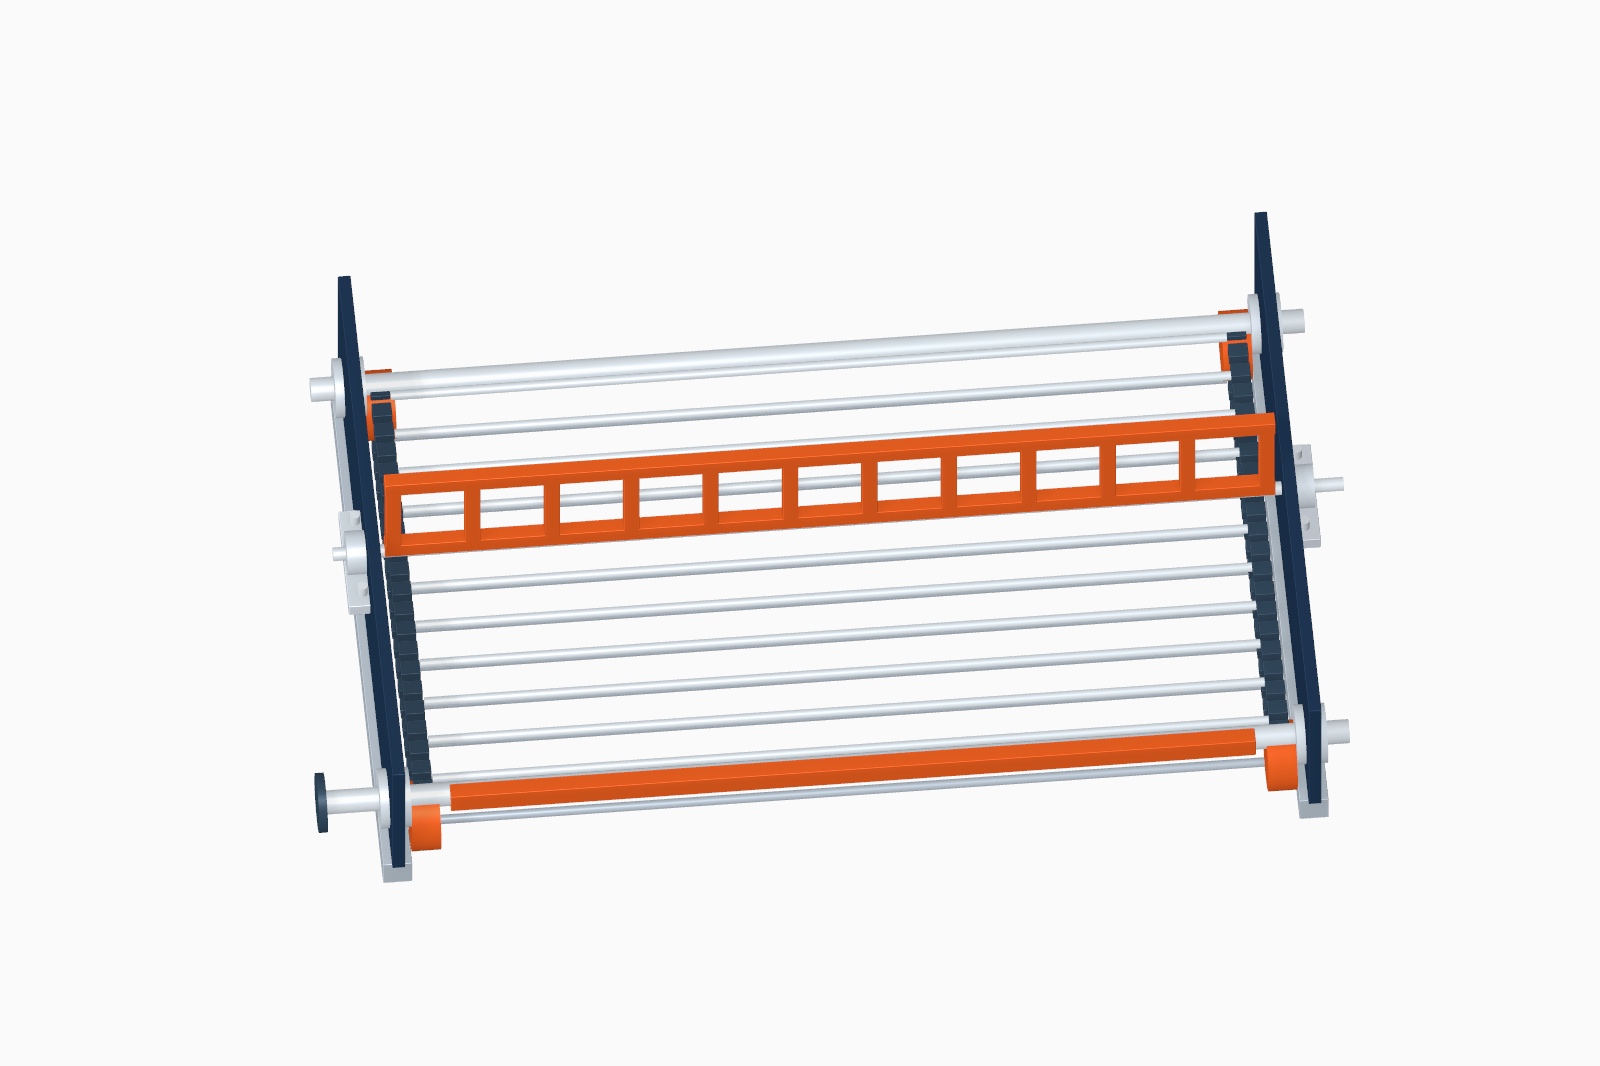
Dokumentacja stołu wskazuje układ transportowy z elementami zgrzebłowymi oraz komponentami przeniesienia ruchu łańcuchem. Zadaniem zgrzebła jest kontrolowane przemieszczanie produktu. Jego kształt, położenie i sposób prowadzenia trzeba odnieść do miejsca kontaktu oraz zachowania wyrobu w chwili rozpoczęcia ruchu.
Podczas modelowania należy rozpatrzyć pełną pętlę mechanizmu: strefę roboczą, przejście przy końcu oraz drogę powrotną. W każdym z tych obszarów inne mogą być wzajemne położenia prętów, prowadnic i nieruchomej konstrukcji. W szczególności trzeba sprawdzić, czy element powracający nie wchodzi w przestrzeń produktu albo części, które w poprzedniej fazie znajdowały się poza jego torem.
Do kontroli potrzebny jest model kolejnych położeń, a nie pojedynczy widok złożenia. Pozwala on wskazać potencjalne kolizje i miejsca wymagające dokładniejszego opracowania. Sam brak przenikania brył w CAD nie potwierdza jeszcze poprawnej pracy: pozostają luzy, ugięcia, rzeczywiste napięcie układu i zmienność produktu. Model porządkuje te pytania i pomaga przygotować późniejsze sprawdzenia.
4. Liczba prętów wynika z funkcji transportu i podparcia
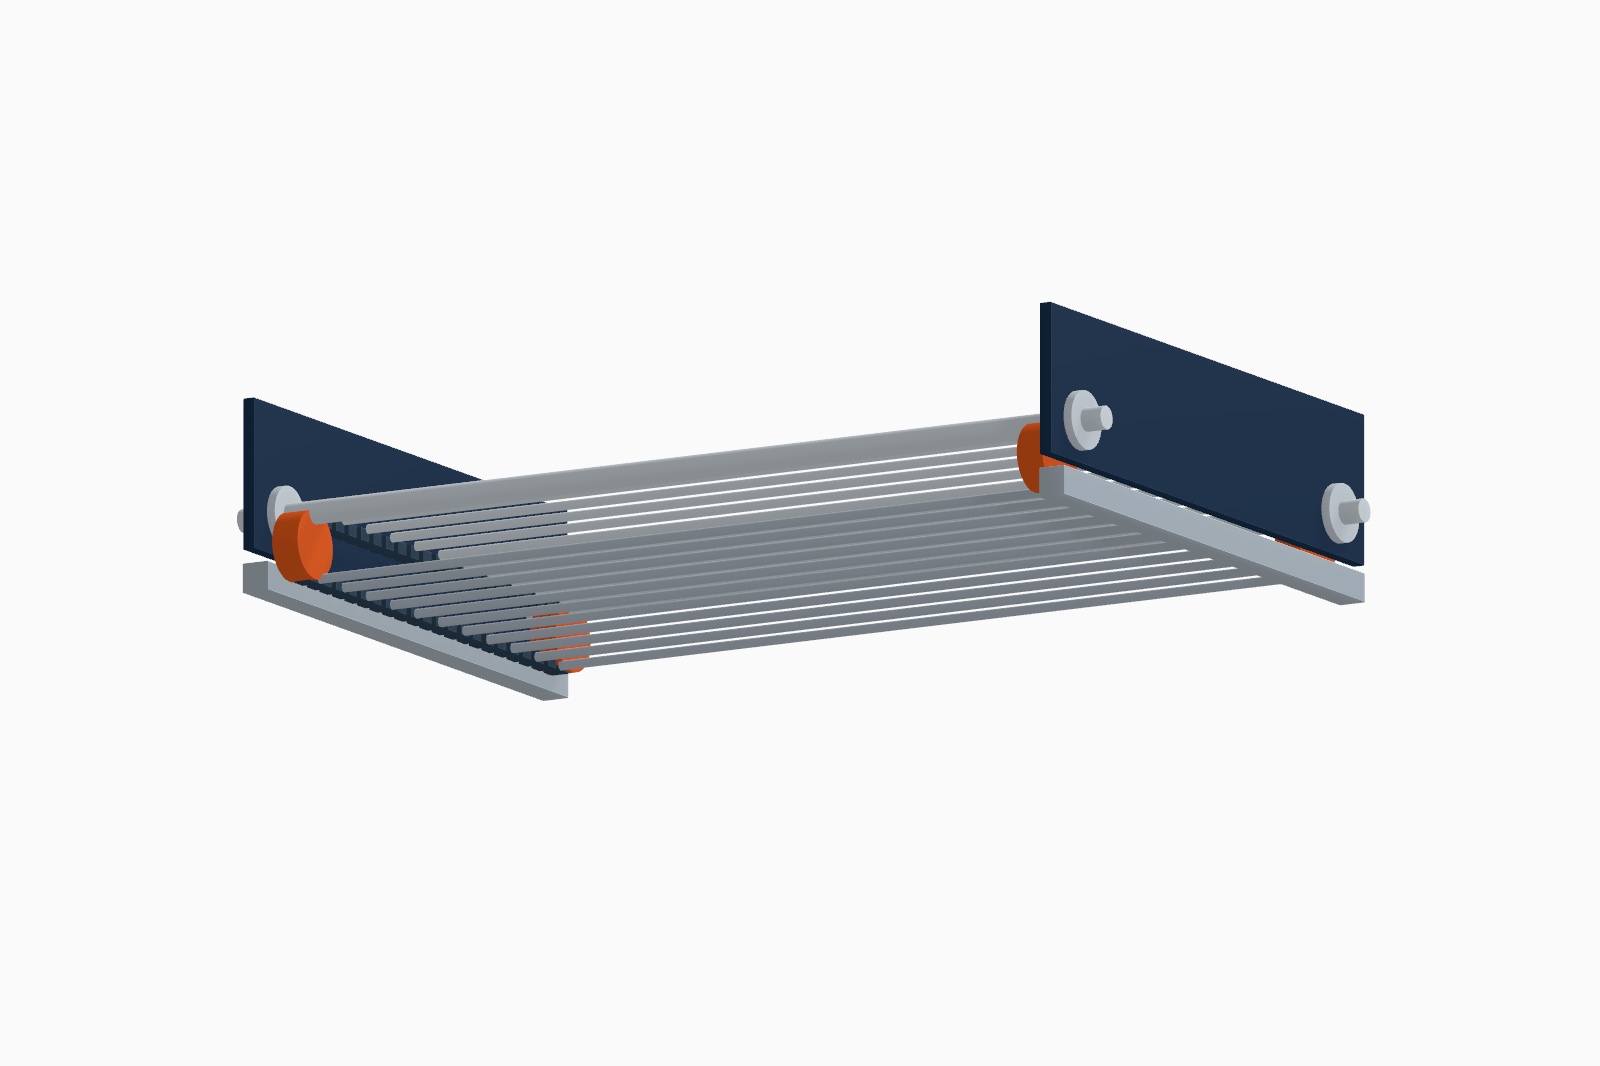
W założeniach projektu przewidziano ograniczenie liczby prętów transportujących. Jest to konkretna zmiana konstrukcyjna, której skutki trzeba ocenić w powiązaniu z całym asortymentem. Mniej elementów może uprościć budowę i dostęp, lecz jednocześnie zmienia odległość pomiędzy punktami kontaktu z produktem.
Dobór rozstawu powinien uwzględniać geometrię i stabilność wyrobu, długość odcinka podparcia oraz sposób przejścia przez strefy skrajne. Znaczenie ma również zachowanie w fazie przyspieszania i hamowania. W omawianym opisie nie podajemy uniwersalnego rozstawu ani liczby prętów, które można byłoby bez sprawdzenia przenieść do innego urządzenia.
Element transportujący powinien mieć zdefiniowany sposób mocowania i wymiany. Warto zapewnić możliwość sprawdzenia jego ustawienia po interwencji serwisowej. Jeżeli niewielkie odchylenie powoduje kontakt z prowadnicą albo nieprawidłowe podjęcie produktu, wymagania montażowe muszą być widoczne w dokumentacji, a nie pozostawać wiedzą osoby wykonującej pierwszy montaż.
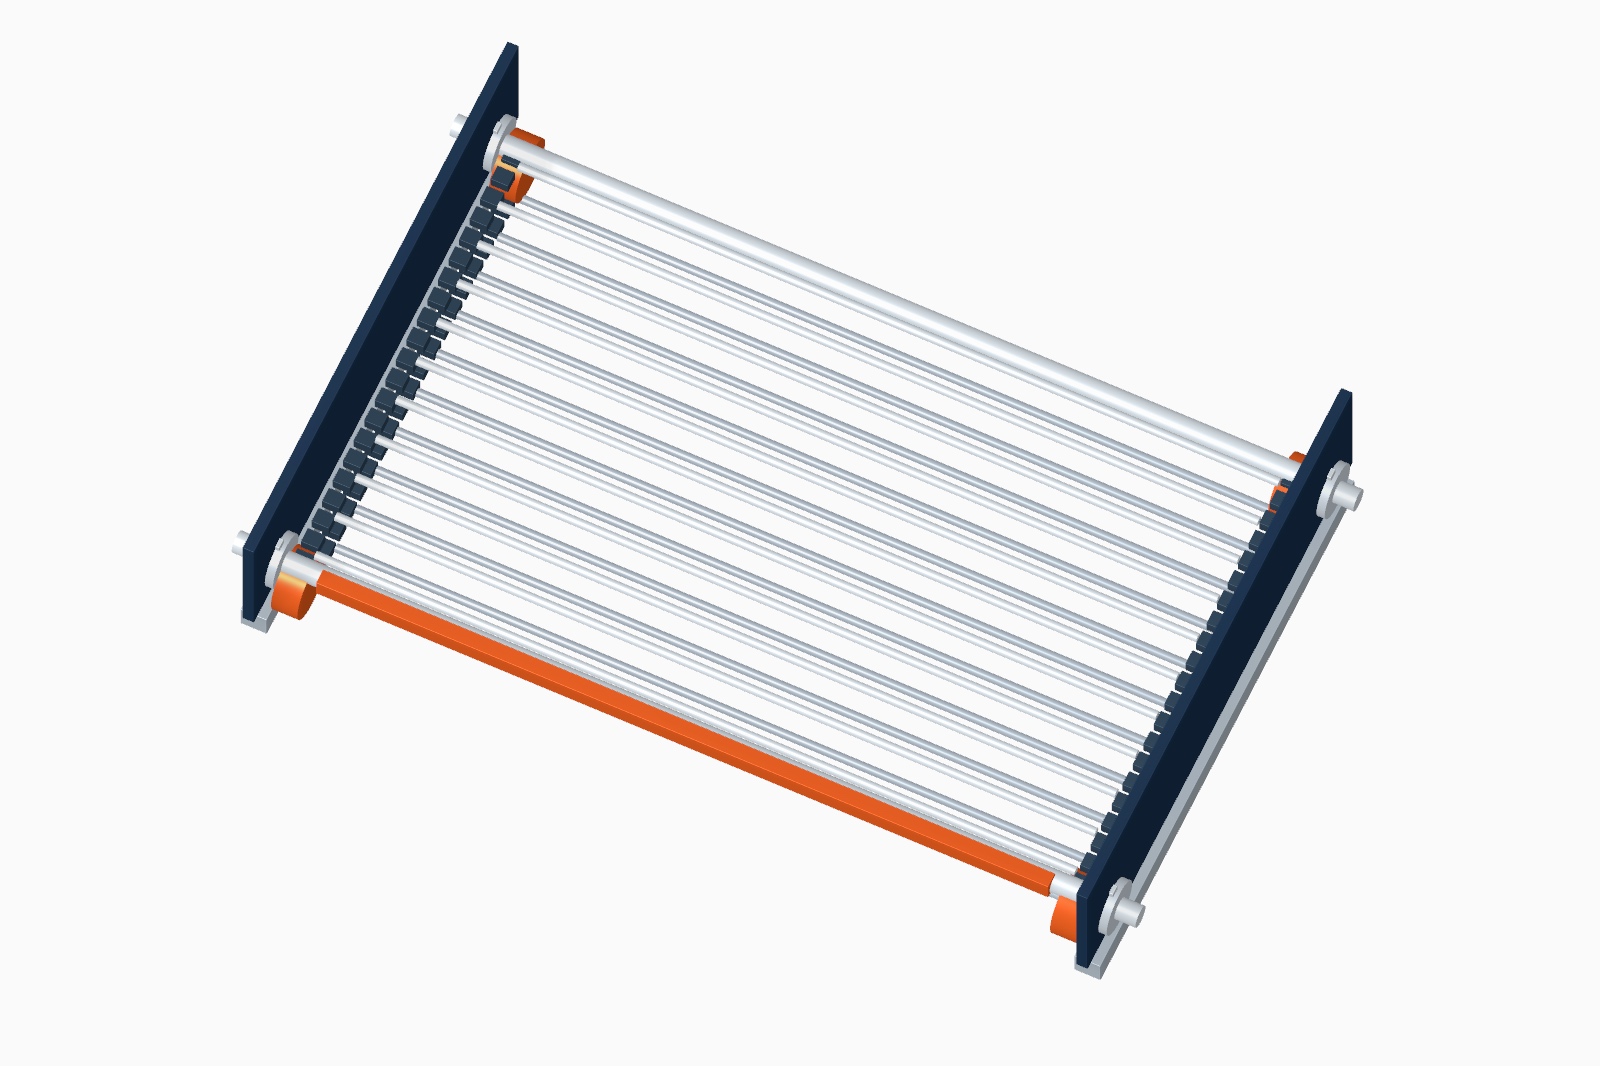
5. Wywrotka jako interfejs pomiędzy podaniem a transportem
Potwierdzonym elementem stołu jest pneumatyczna wywrotka podająca produkt na przenośnik. Jej działanie trzeba powiązać z gotowością miejsca odbioru, położeniem transportu i stanem produktu. Mechanizm powinien znaleźć się w takim położeniu, aby kolejna faza mogła rozpocząć się bez konfliktu geometrycznego.
W projektowaniu podobnego zespołu analizuje się położenia początkowe, przejściowe i końcowe oraz drogę przemieszczanego wyrobu. Należy rozpatrzyć sposób podparcia w trakcie przechyłu, miejsce zwolnienia produktu i możliwość jego zahaczenia o element stały. Zależności te wynikają z geometrii i kierunku działania, więc nie można rozstrzygnąć ich wyłącznie poprzez dobór siłownika o odpowiednim skoku.
Istotne są połączenia przegubowe, łożyskowanie i ograniczenie ruchu. Konstrukcja powinna przenosić obciążenia w sposób przewidziany dla zastosowanych komponentów. Jeżeli w określonym położeniu występuje duża zmiana przełożenia mechanicznego, trzeba uwzględnić ją przy doborze napędu i kontroli prędkości. Publiczny model pokazuje zasadę funkcjonalną, bez zastępowania dokumentacji wykonawczej.
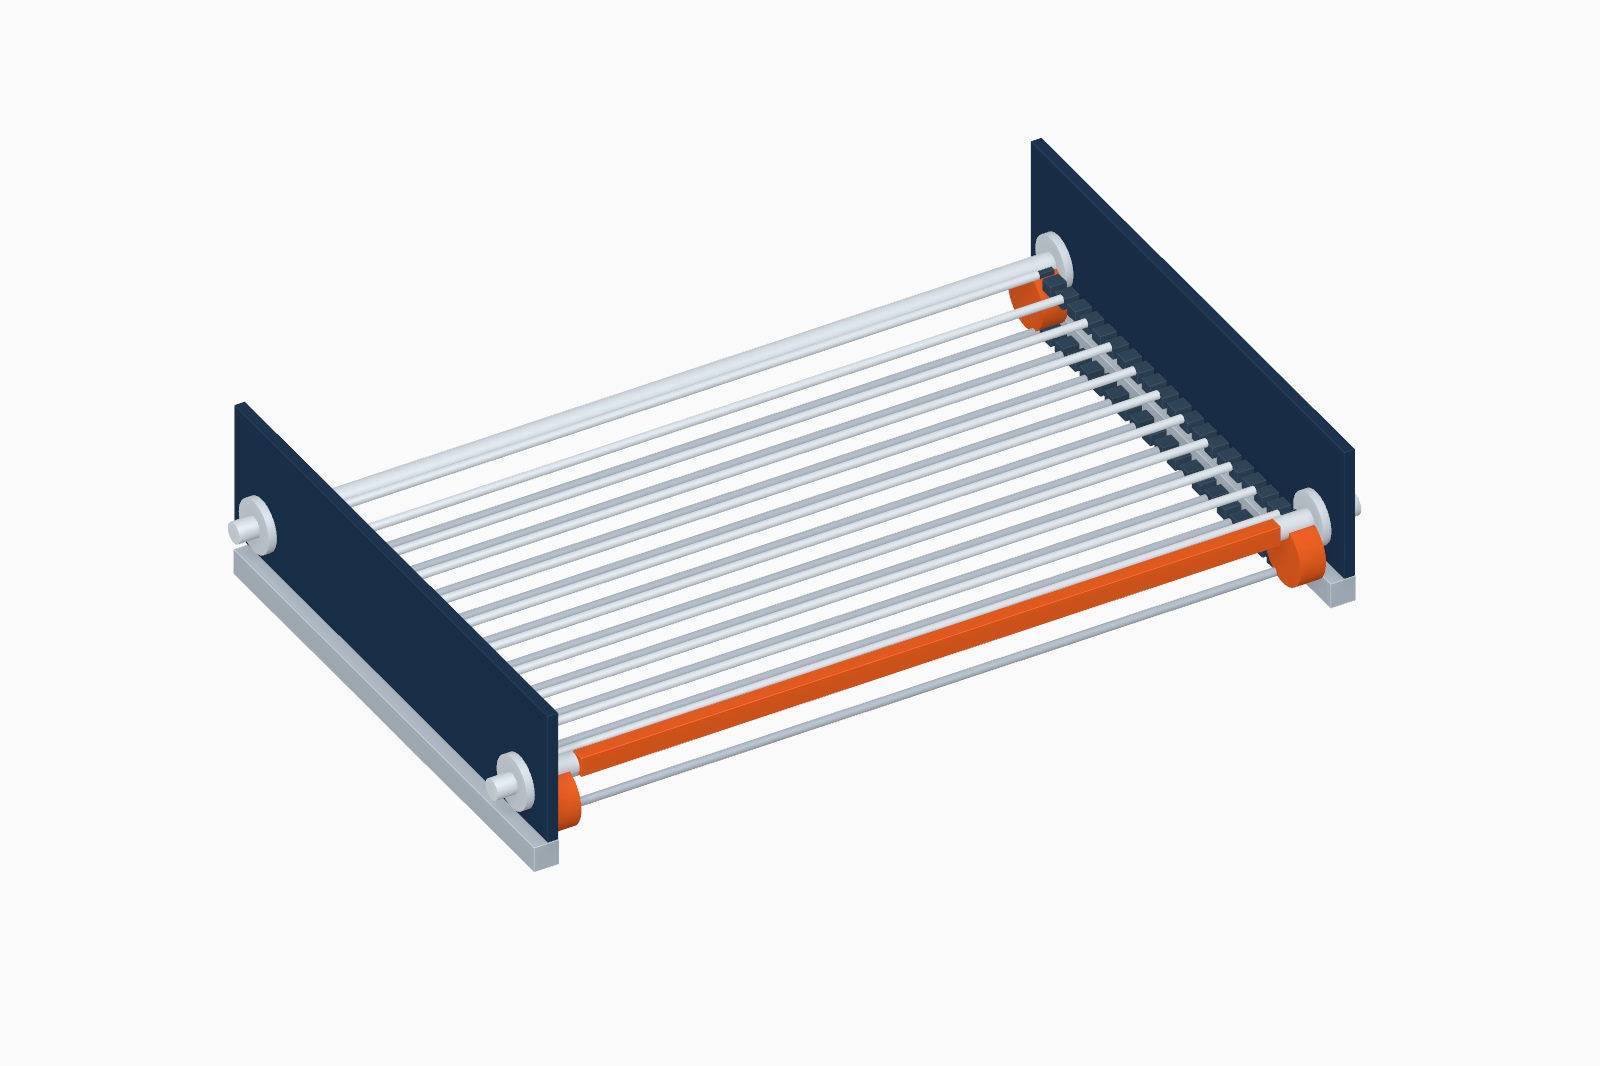
6. Ruchoma grodź porządkuje przepływ produktu
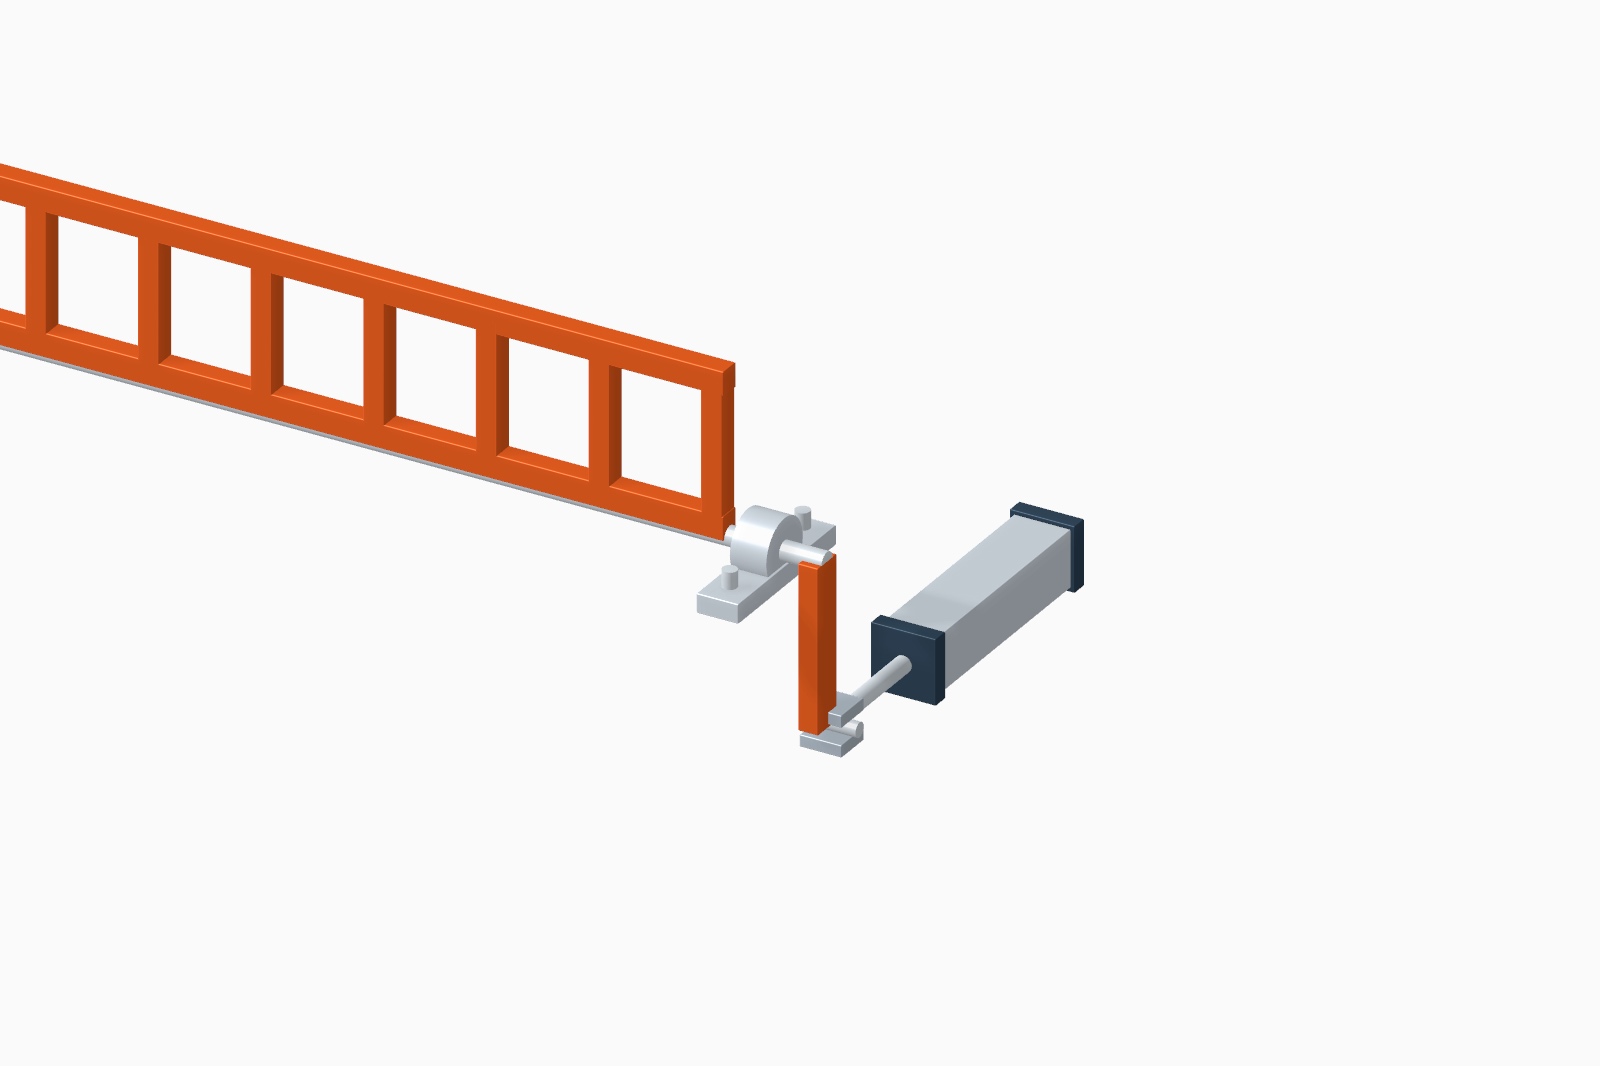
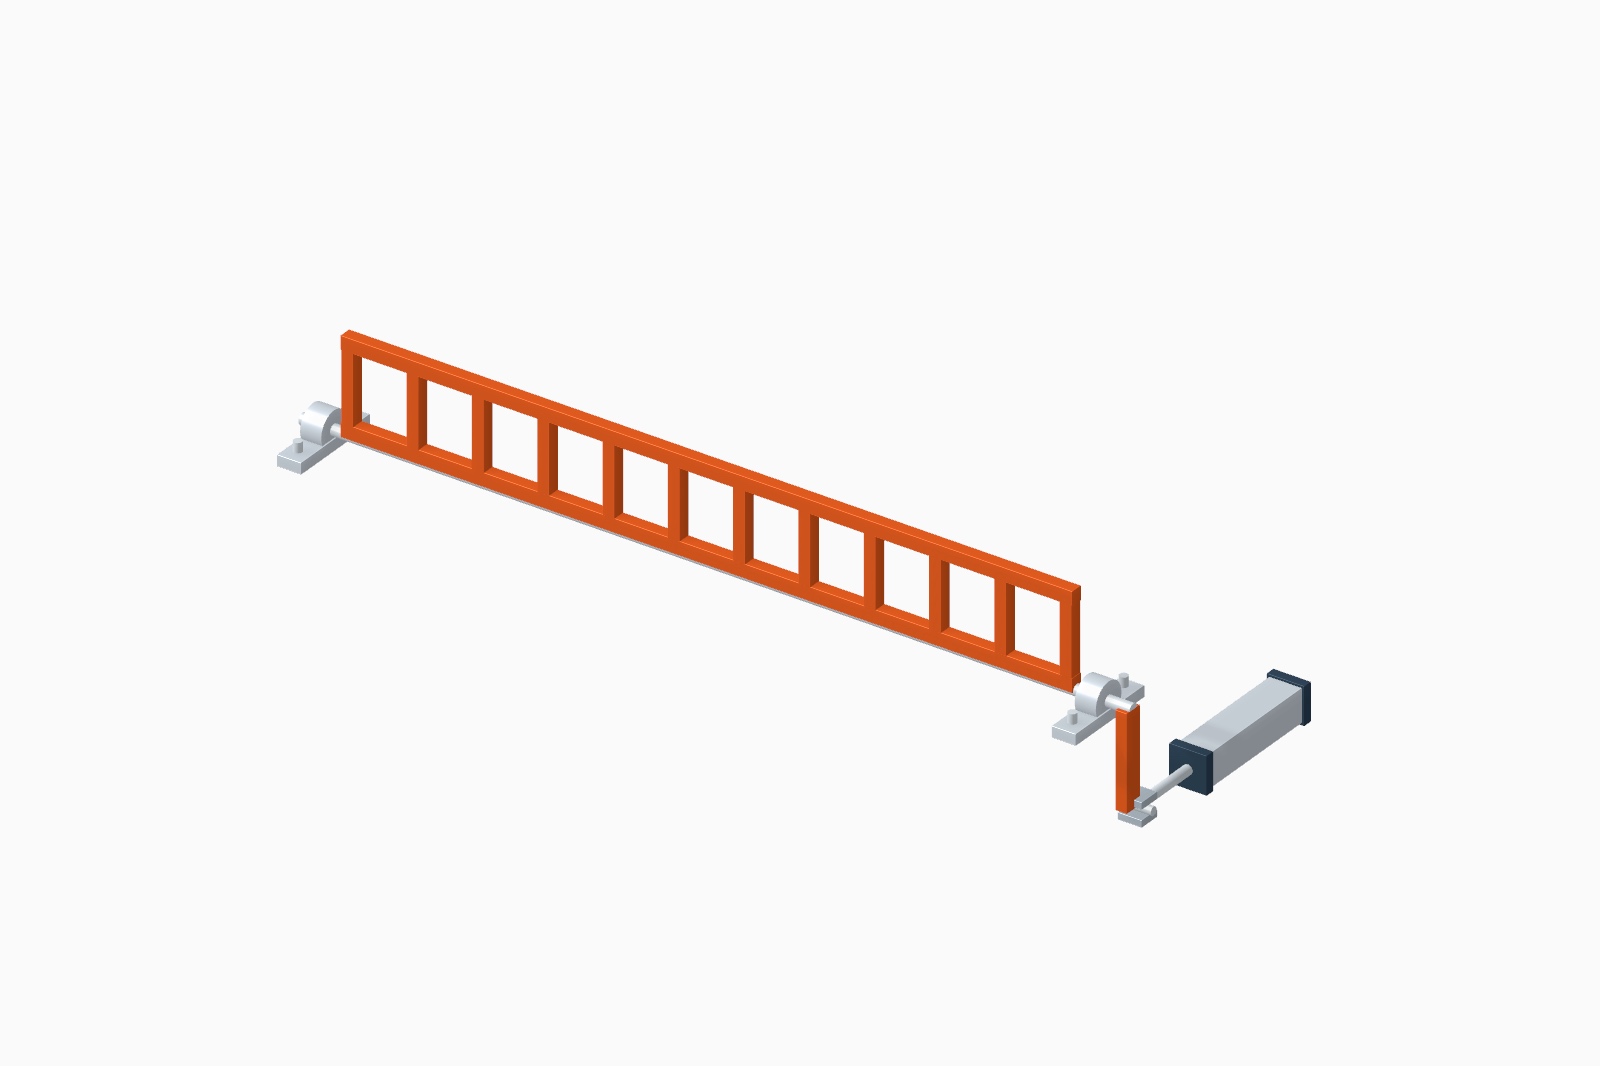
Drugim potwierdzonym ruchem pneumatycznym jest działanie grodzi. Jej położenie współpracuje z podawaniem i transportem, dlatego projekt mechaniczny musi otrzymać jednoznaczny opis funkcji. Trzeba ustalić, kiedy grodź ma zajmować dane położenie, co musi być wcześniej potwierdzone i jaka sytuacja uniemożliwia wykonanie ruchu.
Ocenie podlegają prowadzenie, mocowanie oraz obszar zakreślany przez ruchomą część. Ważne są także miejsca możliwego zakleszczenia produktu. Niewielka zmiana położenia może wpływać zarówno na poprawność podawania, jak i na możliwość usunięcia zakłócenia. Dostęp serwisowy warto rozpatrywać już przy ustalaniu usytuowania siłownika i przewodów.
Uwagi konstrukcyjne, które warto przepracować w detalach
W materiałach projektowych rozpatrywano mocowanie grodzi jako zespół kilku współpracujących części. Jednym z tematów były otwory łożyskowania wykonywane w złożeniu elementów blaszanych. Ich wzajemne położenie należy powiązać z kolejnością gięcia i montażu. Odkształcenie powierzchni stycznej może zmienić ustawienie osi, mimo że kontur pojedynczej blachy wygląda poprawnie.
Rozważano także regulację podłużną oraz zastosowanie rękojeści nastawnych. Jest to dobry przykład zależności pomiędzy funkcją procesu a szczegółem mechanicznym. Regulowany element powinien mieć odpowiedni zakres, czytelny sposób blokowania i możliwość sprawdzenia położenia po dokręceniu. Należy też rozpatrzyć wpływ obsługi jednej regulacji na sąsiednie ustawienia.
Osobny wątek dotyczył dostępu do czujników. W uwagach przewidziano analizę zdejmowania ich osłony niezależnie od samej grodzi. Taki podział może ograniczyć zakres demontażu podczas diagnostyki. Warunkiem jest zachowanie funkcji osłony, odpowiednich mocowań oraz miejsca na przewody i narzędzia. Ostateczny układ wymaga potwierdzenia na poziomie kompletnego złożenia.
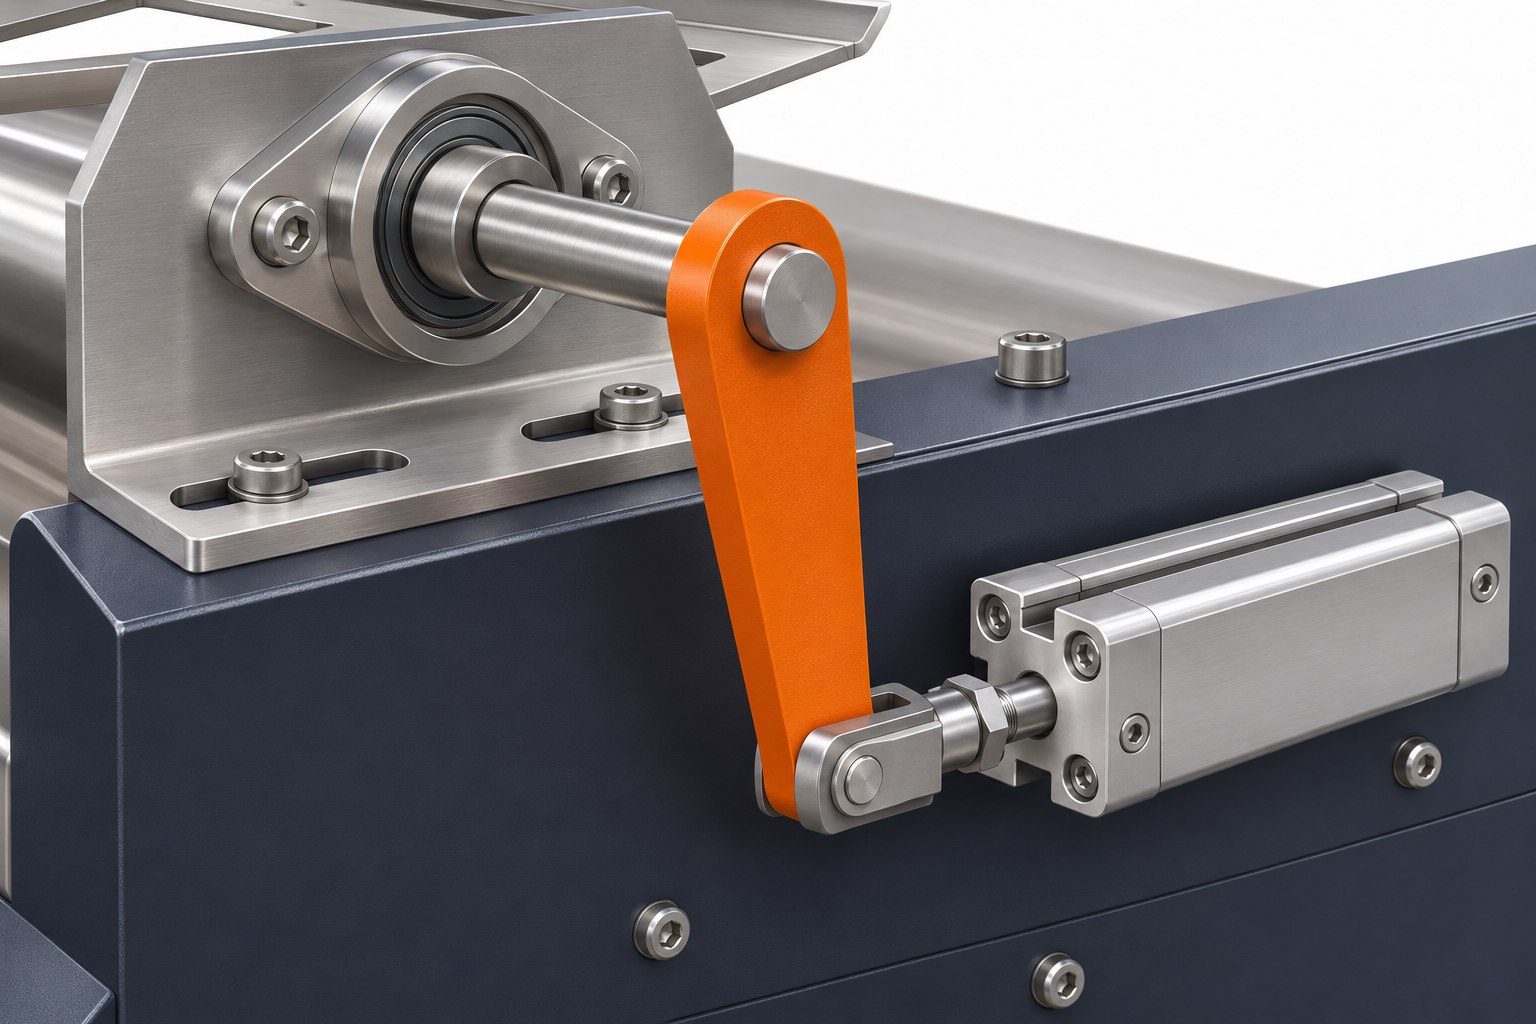
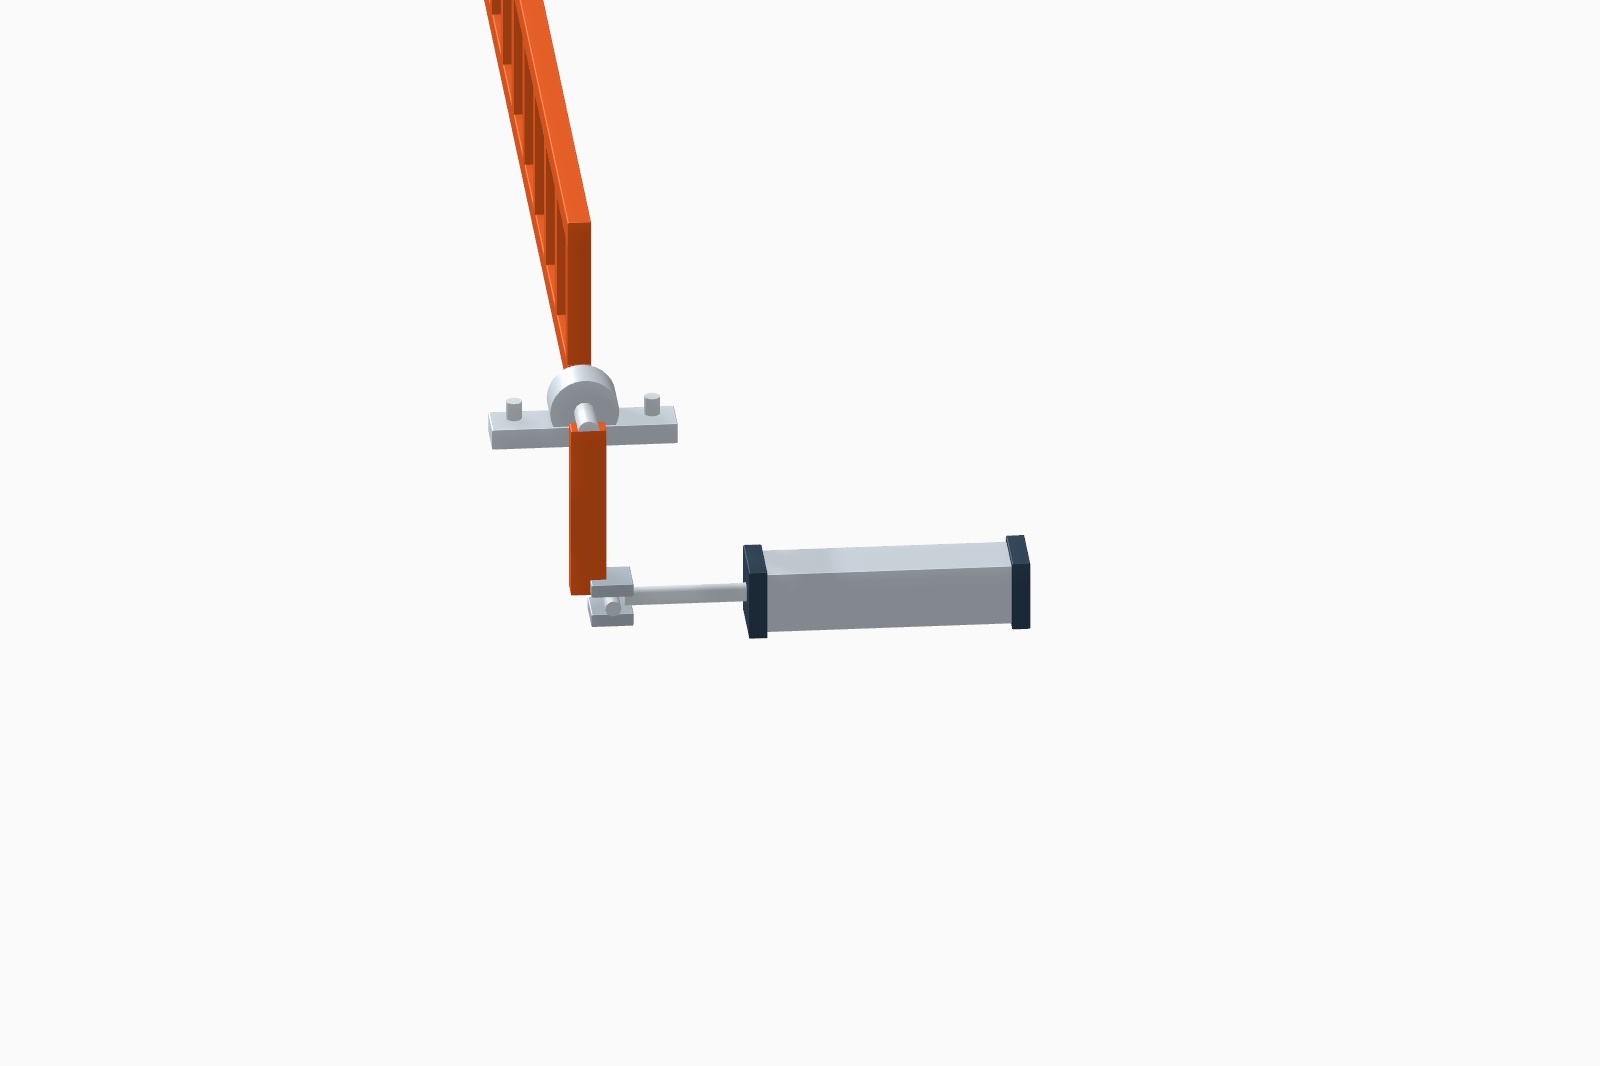
Wskazano również potrzebę rozpatrzenia rozłączania osi i ramienia oraz mocowania siłownika na uchwycie wahliwym. Przesunięcie tylnego punktu podparcia zmienia zależność między skokiem napędu a kątem obrotu. W pobliżu niekorzystnego ustawienia geometrycznego mechanizm może wymagać znacznie innej siły niż sugeruje jego zachowanie w środkowej części ruchu. Dlatego należy przeanalizować cały zakres, w tym możliwość wystąpienia położenia bliskiego martwemu.
Przytoczone zagadnienia są potwierdzonymi tematami przeglądu projektu. Nie przedstawiamy wszystkich rozważanych wariantów jako elementów wykonanych w gotowym urządzeniu. Pokazują one natomiast, dlaczego wartościowa dokumentacja powinna zachowywać uzasadnienie zmian, a nie wyłącznie końcowy widok modelu.
Grodź procesowa nie staje się automatycznie osłoną chroniącą człowieka. Jeżeli konstrukcja miałaby pełnić również funkcję ochronną, potrzebuje osobnych wymagań i ich potwierdzenia. W tym artykule opisujemy współpracę mechanizmu z przepływem wyrobu. Szerszy temat ochrony dostępu i oceny ryzyka omawiamy w powiązanym studium integracji.
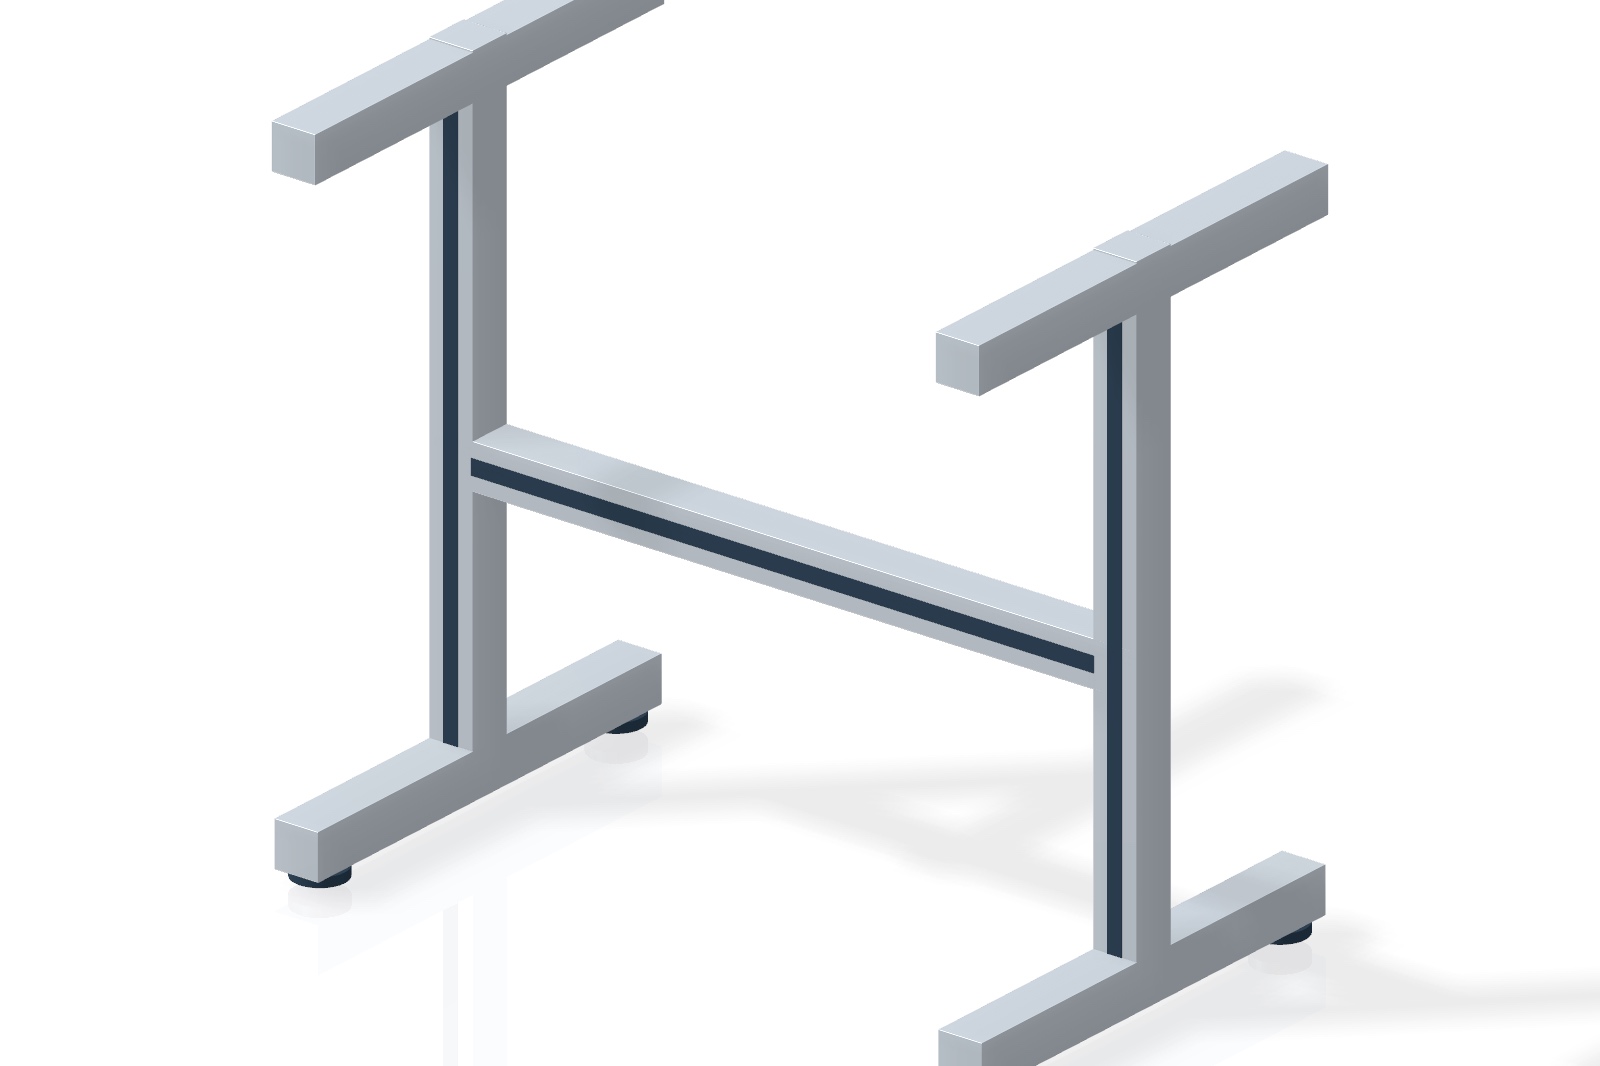
7. Rama wyznacza wspólną bazę dla ruchów i regulacji
Rama łączy zespoły, które muszą zachować określone wzajemne położenie. Dla stołu odbiorczego istotne jest powiązanie strefy wejścia, prowadzenia transportu i pola pobrania. Wymiary zewnętrzne opisują tylko część tego zadania. Potrzebne są czytelne bazy, względem których można ustawić i później sprawdzić poszczególne elementy.
Projektując konstrukcję, rozpatruje się obciążenia statyczne i siły związane z ruchem. Trzeba wskazać ścieżkę przenoszenia obciążeń, wymagania sztywności i sposób podparcia. W źródłowych materiałach nie ma podstaw do publikowania wyniku obliczeń wytrzymałościowych całego stołu. Ogólne zasady omawiane tutaj wyznaczają zakres potrzebnej weryfikacji, bez deklarowania określonej nośności.
Ważne jest rozdzielenie miejsc stałych od regulowanych. Regulacja powinna kompensować przewidziane różnice i umożliwiać ustawienie modułu, ale nie maskować błędów wykonania. Po wypoziomowaniu i zamocowaniu należy móc wrócić do zdefiniowanych punktów kontrolnych. Pomaga to zarówno przy integracji, jak i późniejszej diagnostyce zmiany zachowania produktu.
8. Model CAD pomaga uporządkować zależności konstrukcyjne
Dokumentacja projektu zawiera materiały przestrzenne i rysunki. Na ich podstawie przygotowano własny uproszczony model poglądowy do prezentacji sposobu działania i układu głównych zespołów. Model publikacyjny nie odwzorowuje danych identyfikacyjnych, wymiarów wykonawczych ani kompletnego zestawienia części.
W rzeczywistym procesie projektowym model złożenia pozwala sprawdzić powiązanie ruchów, dostęp montażowy i przestrzeń serwisową. Można na przykład ocenić, czy przy wymianie prowadnicy istnieje droga jej wysunięcia, czy śruba pozostaje dostępna dla narzędzia oraz czy przewód pneumatyczny ma miejsce na zmianę położenia. To pytania, które trudno rozstrzygnąć na jednym rzucie.
Warto modelować również reprezentatywne położenia produktu i mechanizmów. Sprawdzenie skrajnych ustawień często ujawnia zależność niewidoczną w pozycji neutralnej. Wersjonowanie powinno obejmować złożenie oraz wynikające z niego rysunki. Zmieniona część w modelu wymaga kontroli dokumentów używanych w warsztacie, aby projekt i wykonanie opisywały tę samą konfigurację.
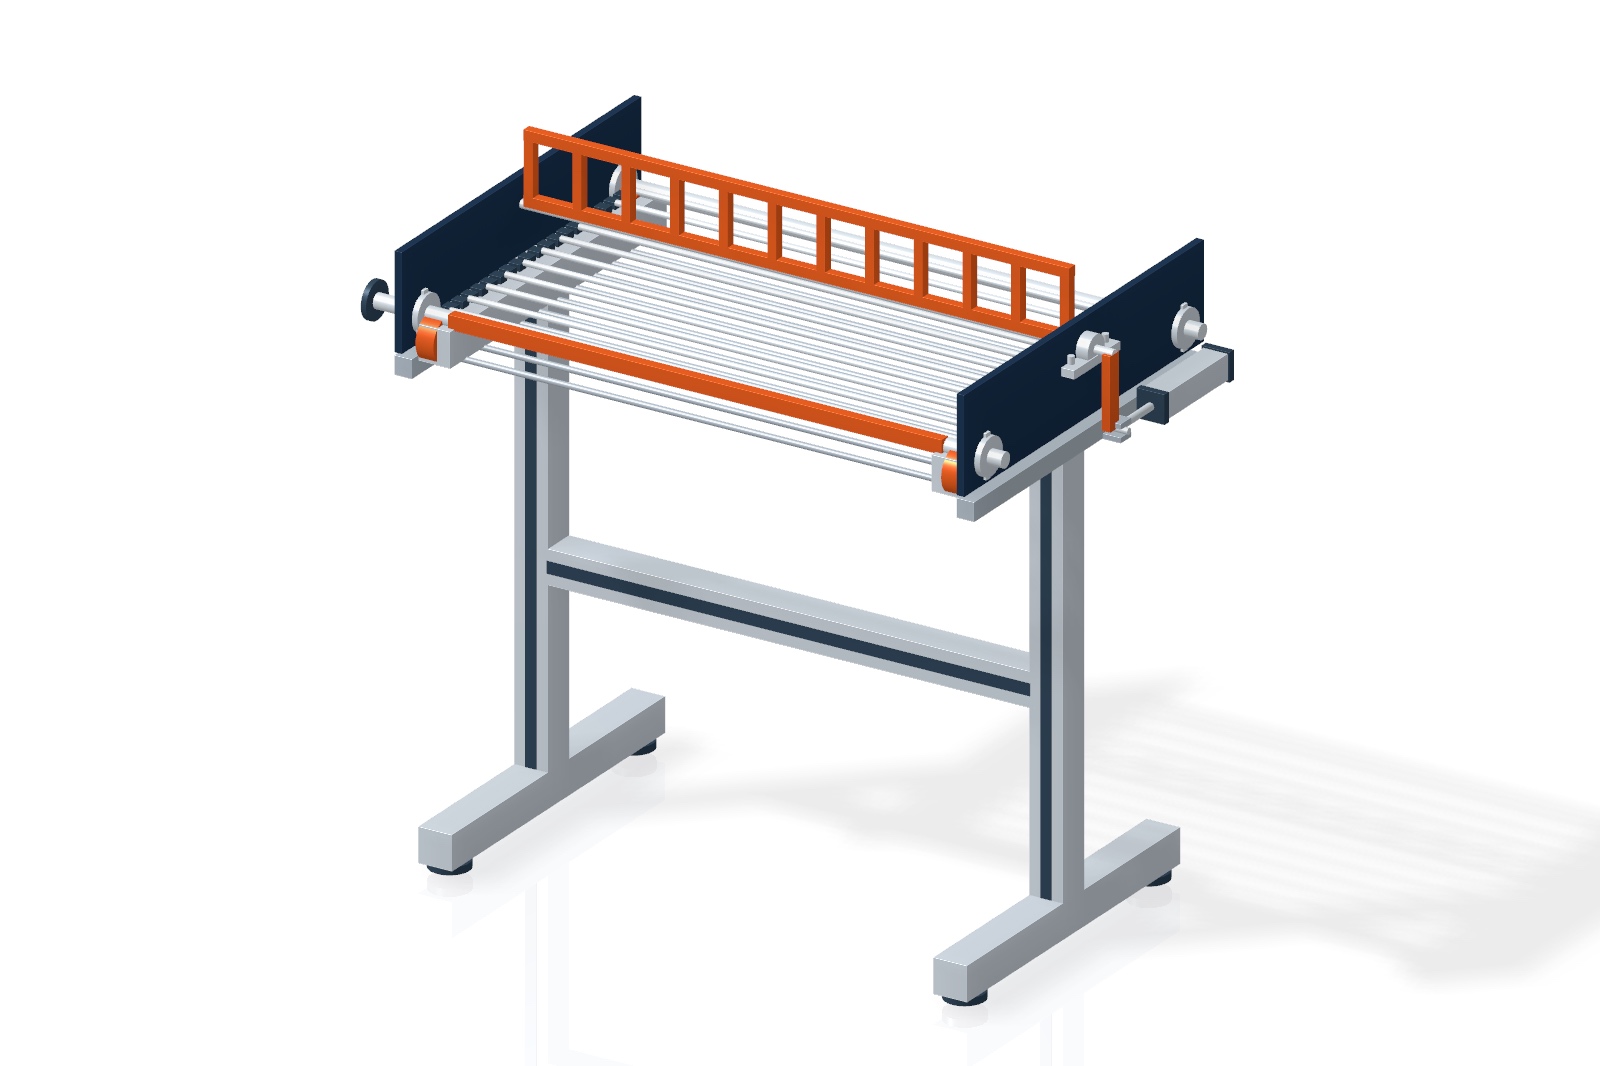
Model poglądowy bez danych wykonawczych. Po uruchomieniu przeciągnij w poziomie, aby obrócić; na klawiaturze użyj strzałek. Na telefonie pionowe przewijanie strony pozostaje dostępne. Kolory pomagają rozpoznać zespoły i nie określają funkcji bezpieczeństwa.
9. Detale decydują o montażu i późniejszej obsłudze
Zestawienie komponentów obejmuje prowadzenie transportu, koła łańcuchowe, łożyskowanie, elementy prowadzenia liniowego i pneumatyki. Obecność części handlowych ułatwia organizację dostawy, lecz nie zastępuje opracowania połączeń pomiędzy nimi. O wyniku decydują między innymi ustawienie, podparcie i warunki pracy w konkretnym złożeniu.
Dobry detal powinien posiadać jednoznaczną funkcję. Mocowanie ma utrzymywać wymagane położenie, regulacja umożliwiać odtworzenie nastawy, a część zużywalna dawać się wymienić w przewidziany sposób. Należy uwzględnić dostęp do śrub i złączek, miejsce na narzędzia oraz możliwość wyjęcia podzespołu bez rozbierania znacznej części stołu.
W dokumentacji warto wyróżnić czynności wykonywane okresowo. Oględziny prowadzenia, ocena mocowań i kontrola instalacji powinny mieć określony zakres. Ogólne polecenie sprawdzenia maszyny nie wyjaśnia, jakie odchylenie wymaga reakcji i w jaki sposób przywrócić właściwe ustawienie. Część tych informacji powstaje podczas projektowania, a część należy doprecyzować przy uruchomieniu.
10. Napęd jest interfejsem wymagającym uzgodnienia
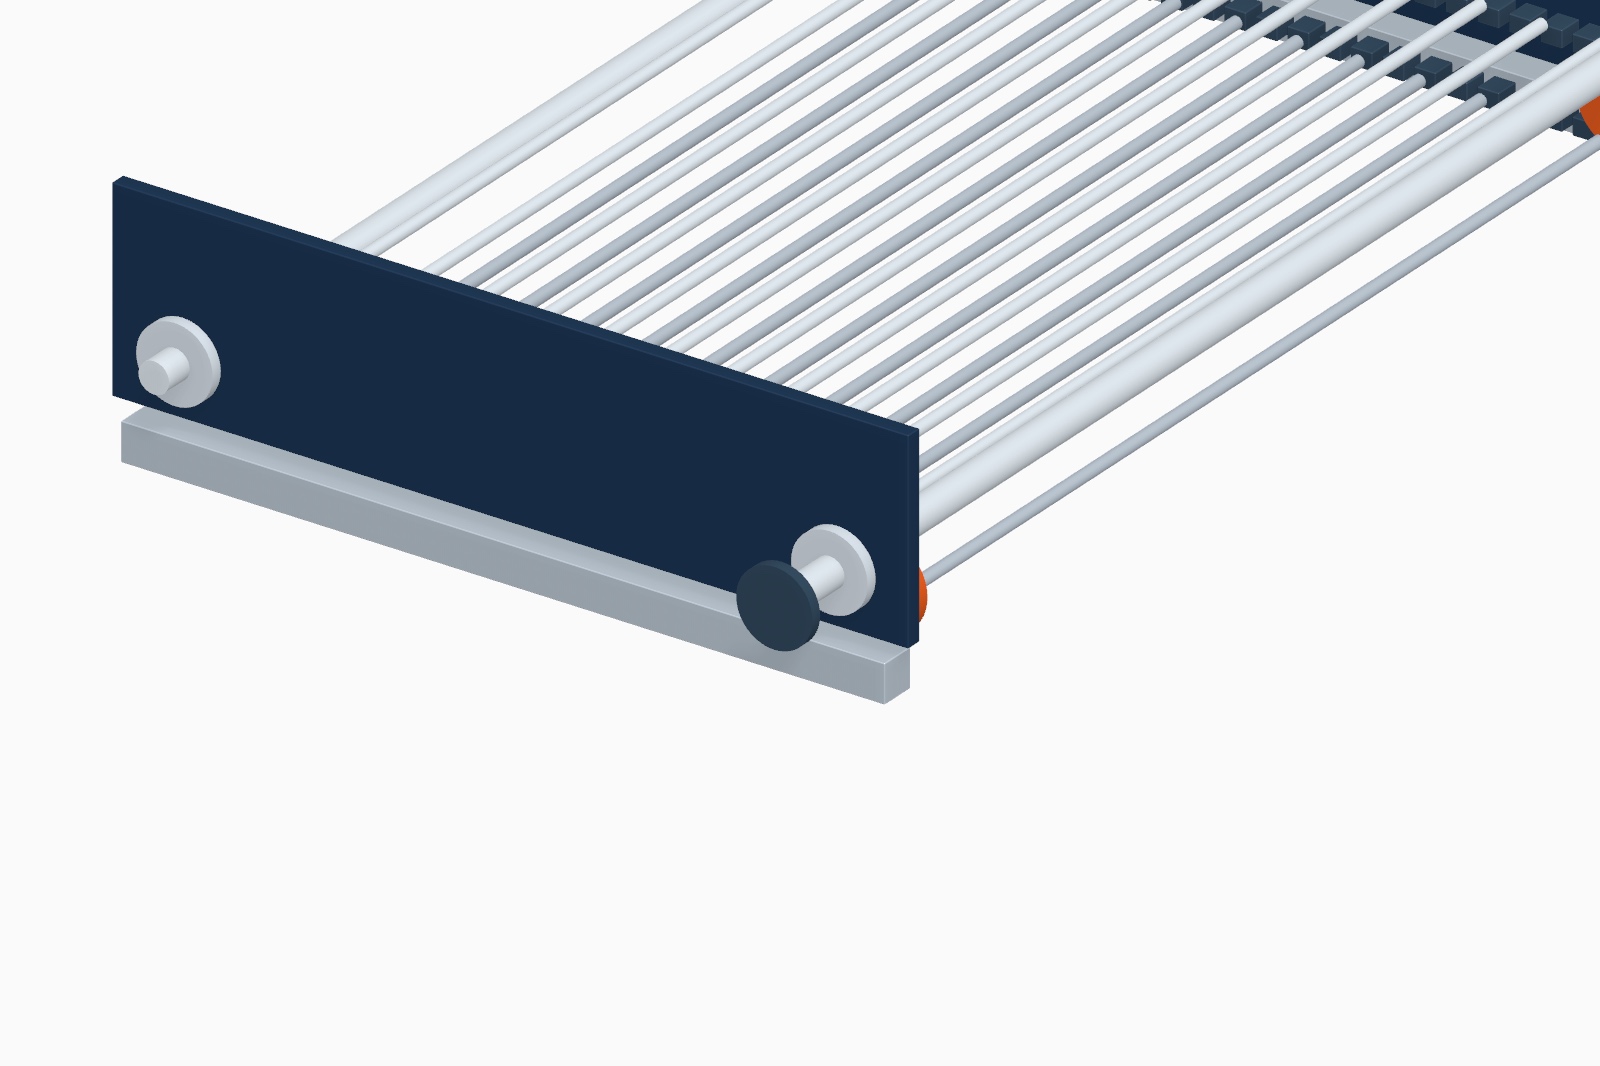
Końcowa dokumentacja modułu rozdziela dostawę mechaniki i pneumatyki od integracji napędu elektrycznego, przekładni oraz sterowania. Nie należy więc przedstawiać samej konstrukcji jako autonomicznej maszyny gotowej do pracy. W projekcie trzeba jasno wskazać, które wymagania pozostają po stronie integracji.
Dobór napędu zaczyna się od potrzeb ruchu: prędkości transportu, sposobu rozpędzania, przewidywanych oporów i warunków zatrzymania. Następnie sprawdza się przełożenie, moment, mocowanie i połączenie z mechanizmem. Znaczenie mają również bezwładność, częstotliwość zmian stanu oraz obciążenia przekazywane na wały i łożyskowanie.
Parametry nie powinny wynikać wyłącznie z gabarytów poprzedniego silnika. Nowa geometria transportu lub sekwencja podawania może zmienić wymagania. Projekt mechaniczny i automatyka muszą korzystać z tych samych założeń. Należy też potwierdzić kierunek obrotów i przewidziane reakcje przy zatrzymaniu. Publiczny opis nie podaje mocy ani momentu, których dobór wymaga danych konkretnego układu.
11. Pneumatyka wymaga analizy siły, ruchu i energii
Wywrotka i grodź korzystają z siłowników pneumatycznych. Teoretyczna siła siłownika zależy od ciśnień w obu komorach i odpowiadających im pól czynnych. Jest to dopiero początek doboru. Trzeba uwzględnić geometrię połączenia, opory, obciążenie, zmienność ciśnienia i zachowanie przy końcu ruchu.
Przewody, zawory i regulacja przepływu wpływają na dynamikę. Zbyt gwałtowny ruch może destabilizować lekki produkt, a zbyt wolny nie zapewnić gotowości do następnej operacji. Nastawy powinny wynikać z określonych wymagań, a ich zakres pozostawać możliwy do odtworzenia. W artykule nie wskazujemy nastaw ciśnienia ani prędkości dla opisywanego urządzenia.
Projekt powinien rozpatrywać utratę zasilania i energię pozostającą w obwodzie. Odłączenie powietrza może zmienić położenie elementu obciążonego ciężarem, a zamknięty obszar instalacji może zachować ciśnienie. Potrzebne jest określenie właściwych stanów i zasad interwencji dla danej konstrukcji. Zagadnienia te są uwzględniane w metodyce projektowania pneumatyki opisanej w ISO 4414.
12. Od modelu do prefabrykacji i montażu
Dokumentacja wykonawcza powinna przenosić intencję projektu do warsztatu. Potrzebne są materiały, geometria, wymagania połączeń oraz informacje o bazach i kontroli. Nie każdy wymiar wymaga takiej samej dokładności. Wymagania powinny odpowiadać funkcji, szczególnie tam, gdzie położenie części wpływa na prowadzenie i współpracę ruchów.
Przy konstrukcji składanej z wielu elementów trzeba rozpatrzyć sumowanie odchyłek. Osobno należy ocenić, co wynika z wykonania części, co z montażu, a co może zostać skorygowane regulacją. Pozwala to uniknąć sytuacji, w której każda pojedyncza część odpowiada własnemu rysunkowi, lecz cały zespół wymaga przypadkowego dopasowywania.
Kontrola pomiędzy operacjami warsztatowymi
Dla giętych części blaszanych warto określić stan, w którym wykonuje się pomiar. Kontur płaskiego rozwinięcia, detal po gięciu i część zamontowana w złożeniu opisują różne etapy. Jeśli bazowanie zależy od styku kilku powierzchni, kontrola wyłącznie jednej operacji może nie ujawnić problemu, który pojawi się dopiero przy połączeniu części.
Podobna zasada dotyczy regulowanych nóg, prowadzenia i zespołów łożyskowych obecnych w dokumentacji konstrukcji. Należy oddzielić ustawienie całego modułu względem linii od wzajemnego ustawienia jego mechanizmów. Przypadkowe korygowanie jednego drugim może utrudnić późniejsze odtworzenie geometrii. Dobrze zdefiniowane punkty kontrolne pozwalają wskazać, na którym poziomie należy szukać przyczyny rozbieżności.
Kolejność montażu warto opracować przed rozpoczęciem wykonania. Najpierw należy zapewnić dostęp do baz i połączeń, które później zostaną zasłonięte. Po ustawieniu głównych zespołów przechodzi się do elementów współpracujących i regulacji. To ogólna zasada prowadzenia podobnych projektów, nie zapis potwierdzonych pomiarów warsztatowych opisywanego stołu.
13. Mechanika musi przekazać automatyce czytelny opis stanów
W tym projekcie moduł miał współpracować z nadrzędnym sterowaniem. Dla integratora istotne są położenia mechanizmów, gotowość produktu i warunki dopuszczenia kolejnego ruchu. Czujniki i sygnały należy dobrać do zdefiniowanych informacji. Zwykły sygnał procesowy nie jest automatycznie funkcją bezpieczeństwa.
Przykładowa metodyka opisu sekwencji obejmuje oczekiwanie na produkt, przygotowanie miejsca podania, wykonanie ruchu wywrotki, transport do pozycji oraz potwierdzenie możliwości odbioru. Szczegóły i kolejność należy ustalić dla konkretnego cyklu. Potrzebne są również stany nieprawidłowe: brak potwierdzenia, produkt poza pozycją czy zatrzymanie w trakcie ruchu.
Ważnym tematem pozostaje przywracanie zgodności między położeniem rzeczywistym a informacją w sterowaniu. Po interwencji produkt może zostać usunięty lub przestawiony. Program powinien otrzymać uzgodniony sposób rozpoznania tej sytuacji i powrotu do gotowości. Samo skasowanie komunikatu nie stanowi dowodu prawidłowego ustawienia mechanizmów i wyrobów.
14. Sprawdzenia powinny wynikać z wymagań konstrukcyjnych
Plan weryfikacji warto przygotować równolegle z wymaganiami. Dla każdego ważnego założenia należy wskazać sposób uzyskania potwierdzenia: kontrolę dokumentacji, pomiar, oględziny lub odpowiednią próbę. Pozwala to wcześnie zauważyć wymaganie zapisane zbyt ogólnie, aby dało się je później jednoznacznie ocenić.
W podobnym zadaniu rozpatruje się geometrię wejścia i wyjścia, prowadzenie mechanizmu, pełny zakres ruchów pneumatycznych oraz zachowanie reprezentatywnego asortymentu. Trzeba również uwzględnić dostęp do regulacji, mocowanie osłon i przygotowanie do konserwacji. Próby prowadzi się w kontrolowanych warunkach, po spełnieniu wymaganych warunków ochrony.
Wynik powinien odnosić się do zidentyfikowanej konfiguracji. Jeśli po sprawdzeniu zmieni się detal lub sekwencja, należy ustalić zakres ponownej weryfikacji. Nie publikujemy tu liczbowych wyników prób, tolerancji ani osiągniętej wydajności. Pokazujemy sposób powiązania założeń, konstrukcji i kontroli, który można wykorzystać przy przygotowaniu kolejnego projektu.
15. Cztery odniesienia przydatne w projektowaniu
Poniższe źródła pomagają uporządkować omawiane zagadnienia. To bibliografia techniczna do artykułu, bez deklaracji, że samo przywołanie normy potwierdza zgodność urządzenia. Dla rzeczywistego projektu trzeba ustalić właściwe wydania europejskie, zmiany oraz zakres zastosowania.
- ISO 12100:2010 porządkuje ocenę ryzyka i wybór środków jego zmniejszania. W projektowaniu stołu łączy rozpoznanie zadań człowieka z wymaganiami konstrukcyjnymi.
- ISO 4414:2010 dotyczy układów pneumatycznych i ich komponentów stosowanych w maszynach. Jest odniesieniem dla zagadnień ruchu, energii, instalacji i utrzymania obwodów pneumatycznych.
- ISO 14120:2015 opisuje zasady konstrukcji i doboru osłon stałych oraz ruchomych. Wymagania osłony trzeba odnieść również do regulacji, czyszczenia i wymiany części.
- IEC 60204-1:2016+AMD1:2021 dotyczy wyposażenia elektrycznego maszyn. W tym przypadku ma znaczenie na etapie integracji napędu i sterowania. Odpowiednie oznaczenie EN i europejskie zmiany należy sprawdzić osobno.
Dokumentacja modułu oraz dokumentacja kompletnej instalacji pełnią różne role. Należy zachować czytelny podział zakresów i odpowiedzialności, a przed użytkowaniem potwierdzić wymagania odnoszące się do gotowego rozwiązania. Ten proces szerzej opisuje nasze studium oceny ryzyka stołu, bufora i współpracy z robotem.
Pytania przed zaprojektowaniem podobnego stołu
Jakie dane najbardziej pomagają rozpocząć projekt?
Opis drogi produktu, reprezentatywny asortyment, położenia wejścia i odbioru oraz dostępna przestrzeń. Przydatne są również informacje o obecnej sekwencji, zakłóceniach, regulacji i wymaganiach obsługi.
Czy podobne gabaryty oznaczają możliwość prostej wymiany modułu?
Wymiary zewnętrzne są jednym z warunków. Trzeba potwierdzić interfejsy, mocowanie, wysokości, drogę produktu, ruchy i współpracę ze sterowaniem. Nowa konstrukcja może zmienić zależności wewnątrz zachowanej przestrzeni.
Czy model poglądowy może być podstawą wykonania części?
Model publikacyjny objaśnia układ i ideę. Wykonanie wymaga odrębnej, zweryfikowanej dokumentacji obejmującej materiały, wymiary, tolerancje, połączenia i wymagania kontroli. Nie należy traktować ilustracji jako rysunku warsztatowego.
Dlaczego napęd i pneumatykę dobiera się wspólnie z konstrukcją?
Siła, moment i prędkość zależą od geometrii, obciążeń oraz zadania ruchowego. Zmiana mocowania lub sekwencji może zmienić wymagania. Wspólne założenia ograniczają rozbieżności między mechaniką i integracją.
Mechaniczna część projektu w portfolio
Projektujesz nowy moduł transportowy lub przebudowę maszyny?
Prześlij opis produktu, problem procesu i dostępny layout. GISupport pomaga przygotować założenia, konstrukcję mechaniczną oraz zakres współpracy z automatyką i dalszej integracji.