


Wissensdatenbank / Maschinenkonstruktion und Maschinenbau
Konstruktion eines Mitnehmerfördertisches: vom Produktweg zum Maschinenaufbau
Ein leichtes Produkt, wechselndes Sortiment und ein festgelegter Platz in einer bestehenden Linie. Die Konstruktion eines Übernahmetisches erfordert die Verbindung von Produktgeometrie, Förderkinematik, Rahmenkonstruktion und Automatisierung. Wir zeigen, wie sich diese Aufgabe in Entscheidungen aufteilen lässt, die im Modell geprüft und später bei der Integration verifiziert werden können.
1. Die Aufgabe beginnt bei den Bedingungen der Produktübernahme
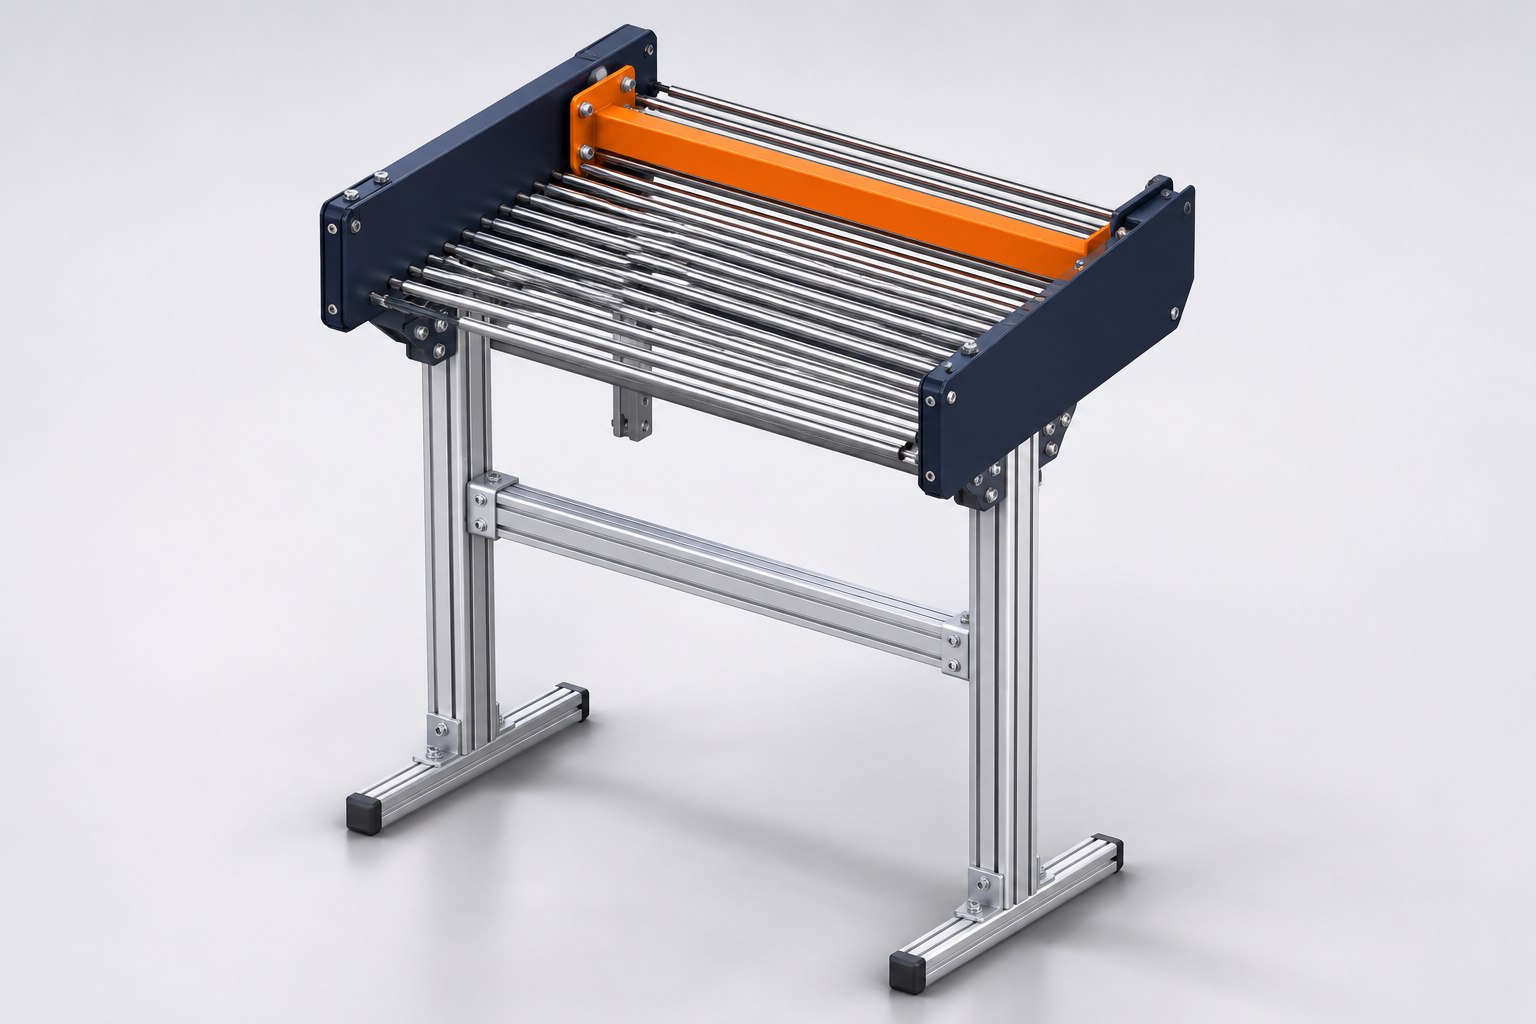
Der Tisch soll zwischen zwei verfahrenstechnischen Arbeitsgängen eine vorhersehbare Produktlage gewährleisten. Im beschriebenen Fall übernimmt er das Produkt nach dem Bedrucken, erhält dessen Ausrichtung und stellt es an der Entnahmestelle bereit. Wichtig ist der gesamte Weg: Eintritt auf den Tisch, Verschieben, Anhalten und Übergabe zum nächsten Arbeitsgang.
Die Konstruktion sollte auf das gesamte vorgesehene Sortiment abgestimmt werden. Dafür müssen repräsentative Produktvarianten und Grenzfälle erfasst werden. Das kleinste Produkt benötigt möglicherweise eine andere Abstützung als das größte; ein hoher oder nachgiebiger Stapel kann anders auf Geschwindigkeitsänderungen reagieren. Solche Unterschiede sollten vor der detaillierten Teileauswahl in den Anforderungen enthalten sein.
Eine zweite wesentliche Bedingung war der Platz in der vorhandenen Linie. Ähnliche Abmessungen helfen, räumliche Schnittstellen beizubehalten, erfordern aber die Prüfung von verfügbarer Höhe, Übernahmeachse und Arbeitsraum benachbarter Mechanismen. Die Abstimmung sollte mit messbaren Kriterien abgeschlossen werden: Was wird in welcher Orientierung von welchem Ort übernommen und in welchem Zustand am Ausgang bereitgestellt?
2. Der Produktweg bestimmt die Tischgeometrie
Bei leichten Produkten sind die Übergänge zwischen Auflageflächen besonders wichtig. Ein Spalt, ein hervorstehendes Verbindungselement oder ein plötzlicher Höhenversatz kann die Produktausrichtung verändern. Deshalb müssen die Lage der Kontaktflächen und ihre Veränderungen zwischen den Bewegungsphasen verfolgt werden.
In der Praxis werden Hüllkonturen repräsentativer Produkte erstellt und in mehreren Positionen mit der Konstruktion verglichen. Ein korrekt ausgerichteter, ein schräger und ein unvollständiger Stapel werden getrennt betrachtet. Ziel ist kein Zuverlässigkeitsversprechen für jede beliebige Situation. Es geht darum, zulässige Zuführbedingungen und die Erkennung eines Zustands festzulegen, in dem die Sequenz nicht fortgesetzt werden sollte.
Auch Oberflächen und seitliche Führung sind wichtig. Der Konstrukteur sollte bestimmen, wo Kontakt erforderlich ist, wo Reibung entstehen kann und wo das Produkt Bewegungsfreiheit benötigt. Jede Verstellung sollte eine verständliche Funktion und einen reproduzierbaren Bezugspunkt besitzen. So kann ein Sortimentswechsel auf festgelegten Positionen beruhen, statt auf dem zufälligen Verschieben mehrerer unabhängiger Elemente.
3. Mitnehmerkinematik und Trennung von Arbeits- und Rücklauf
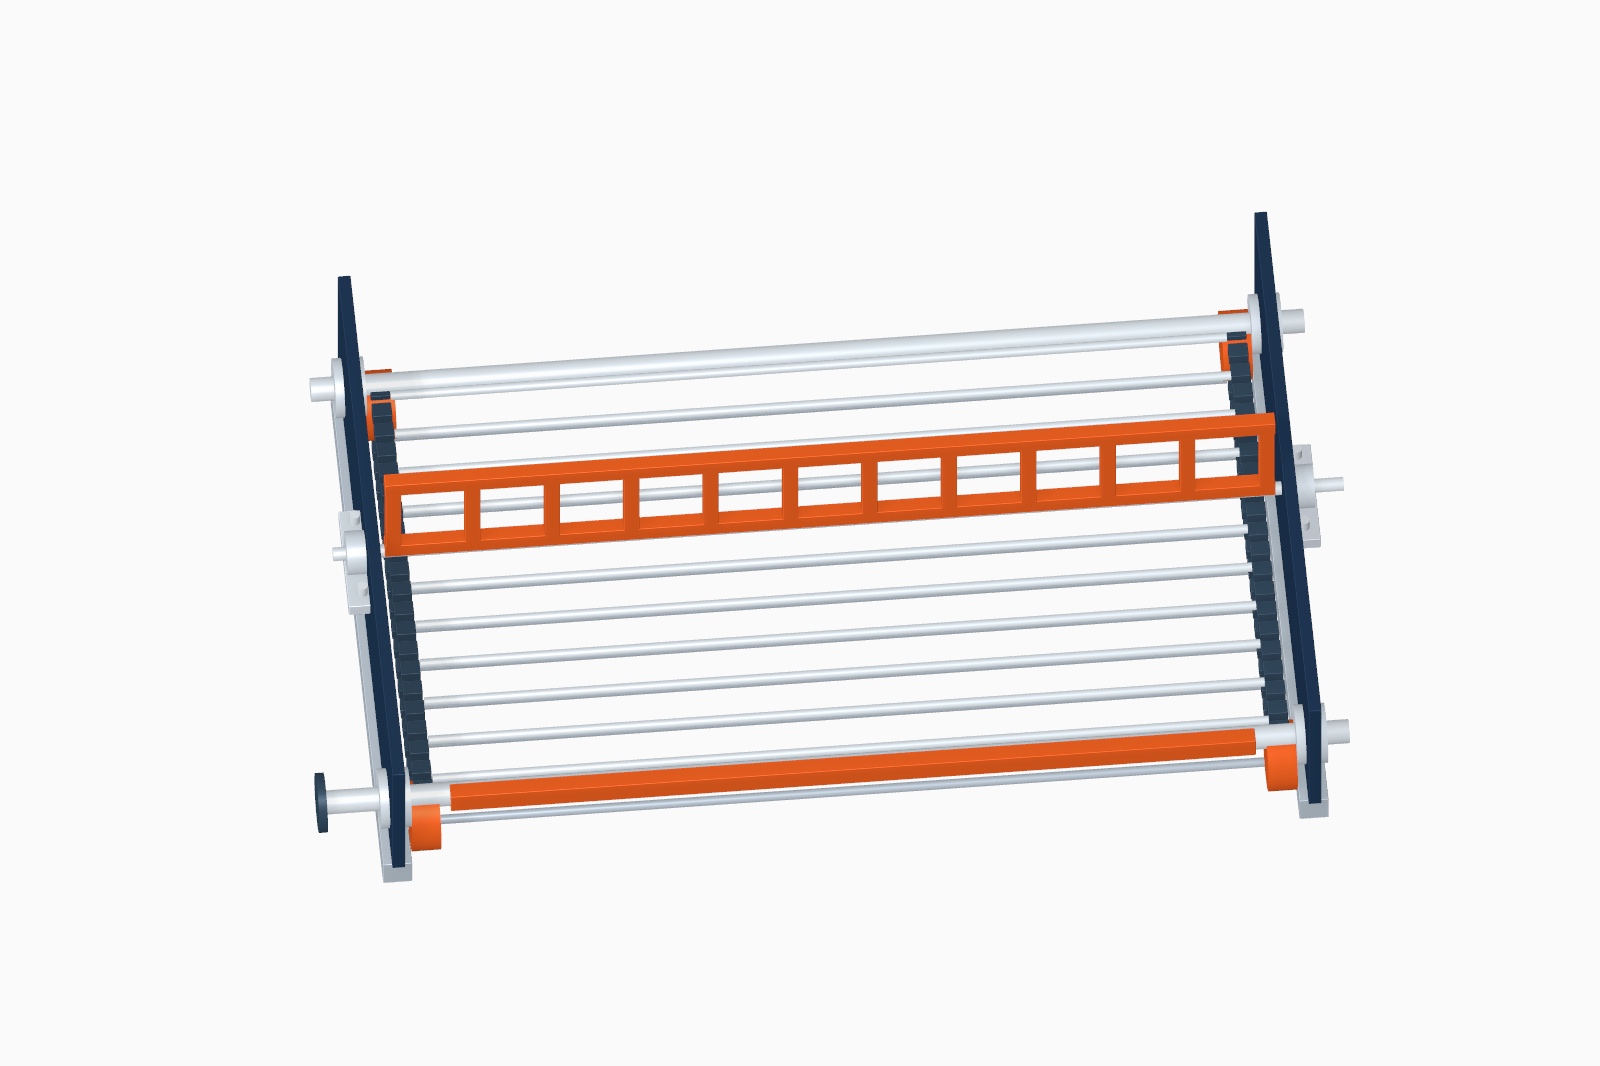
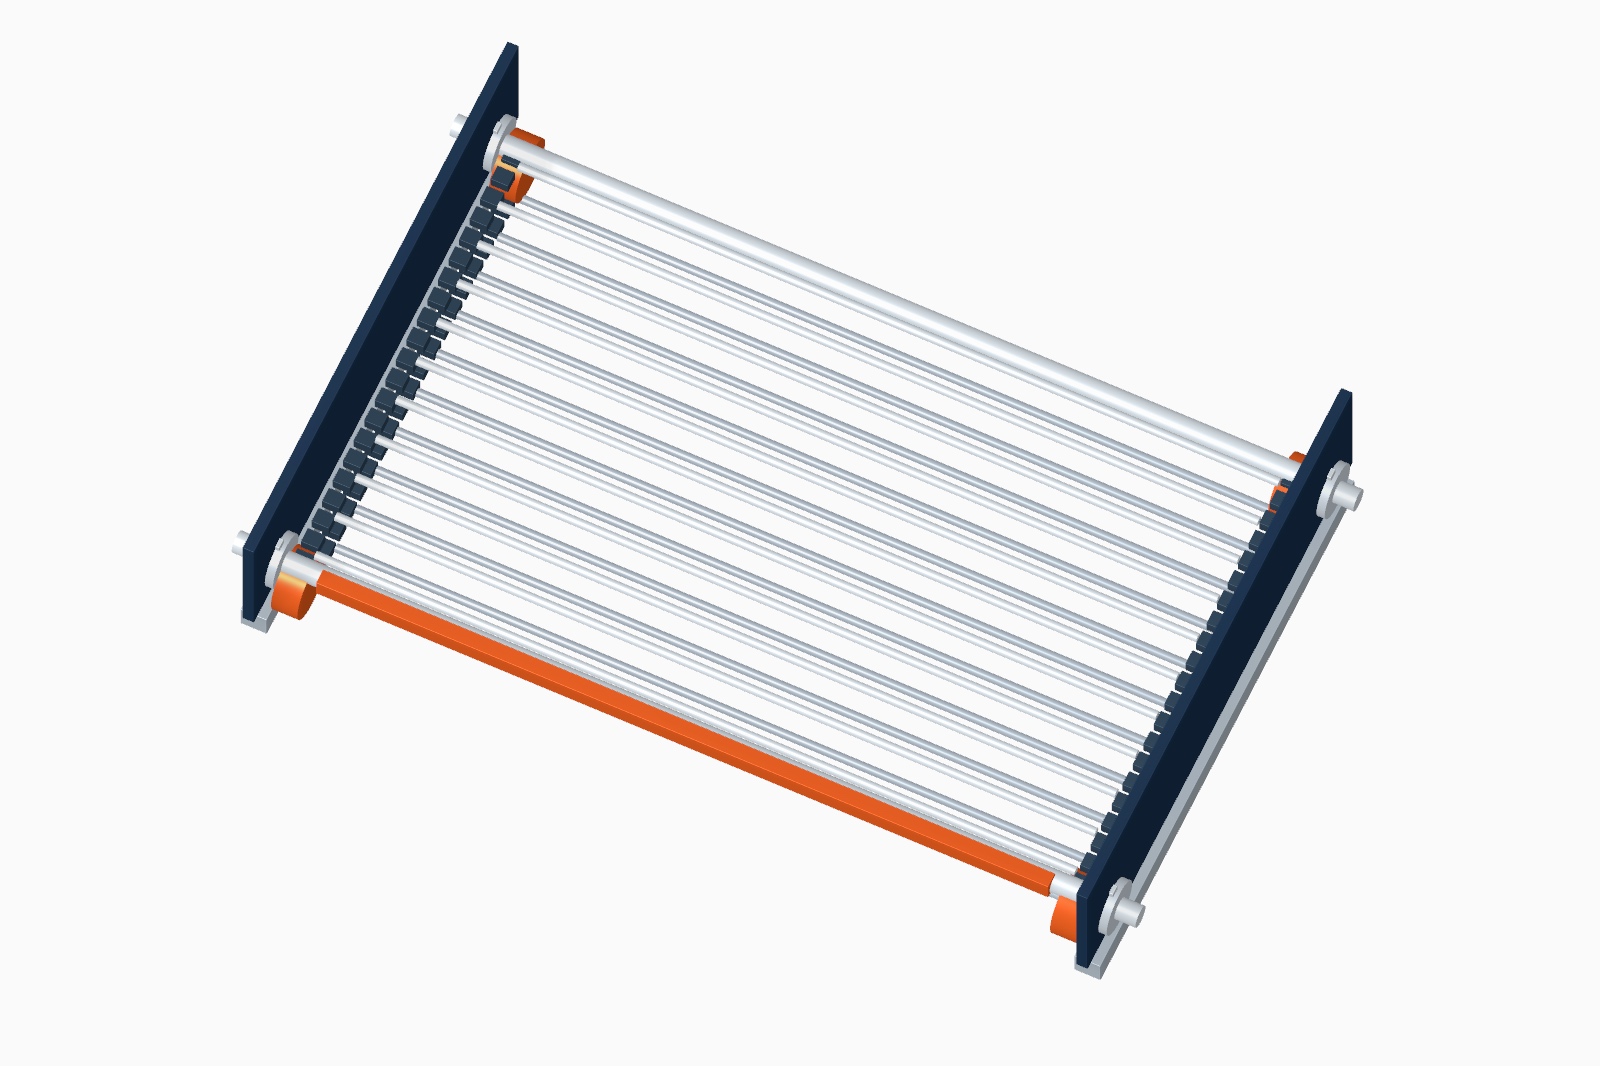
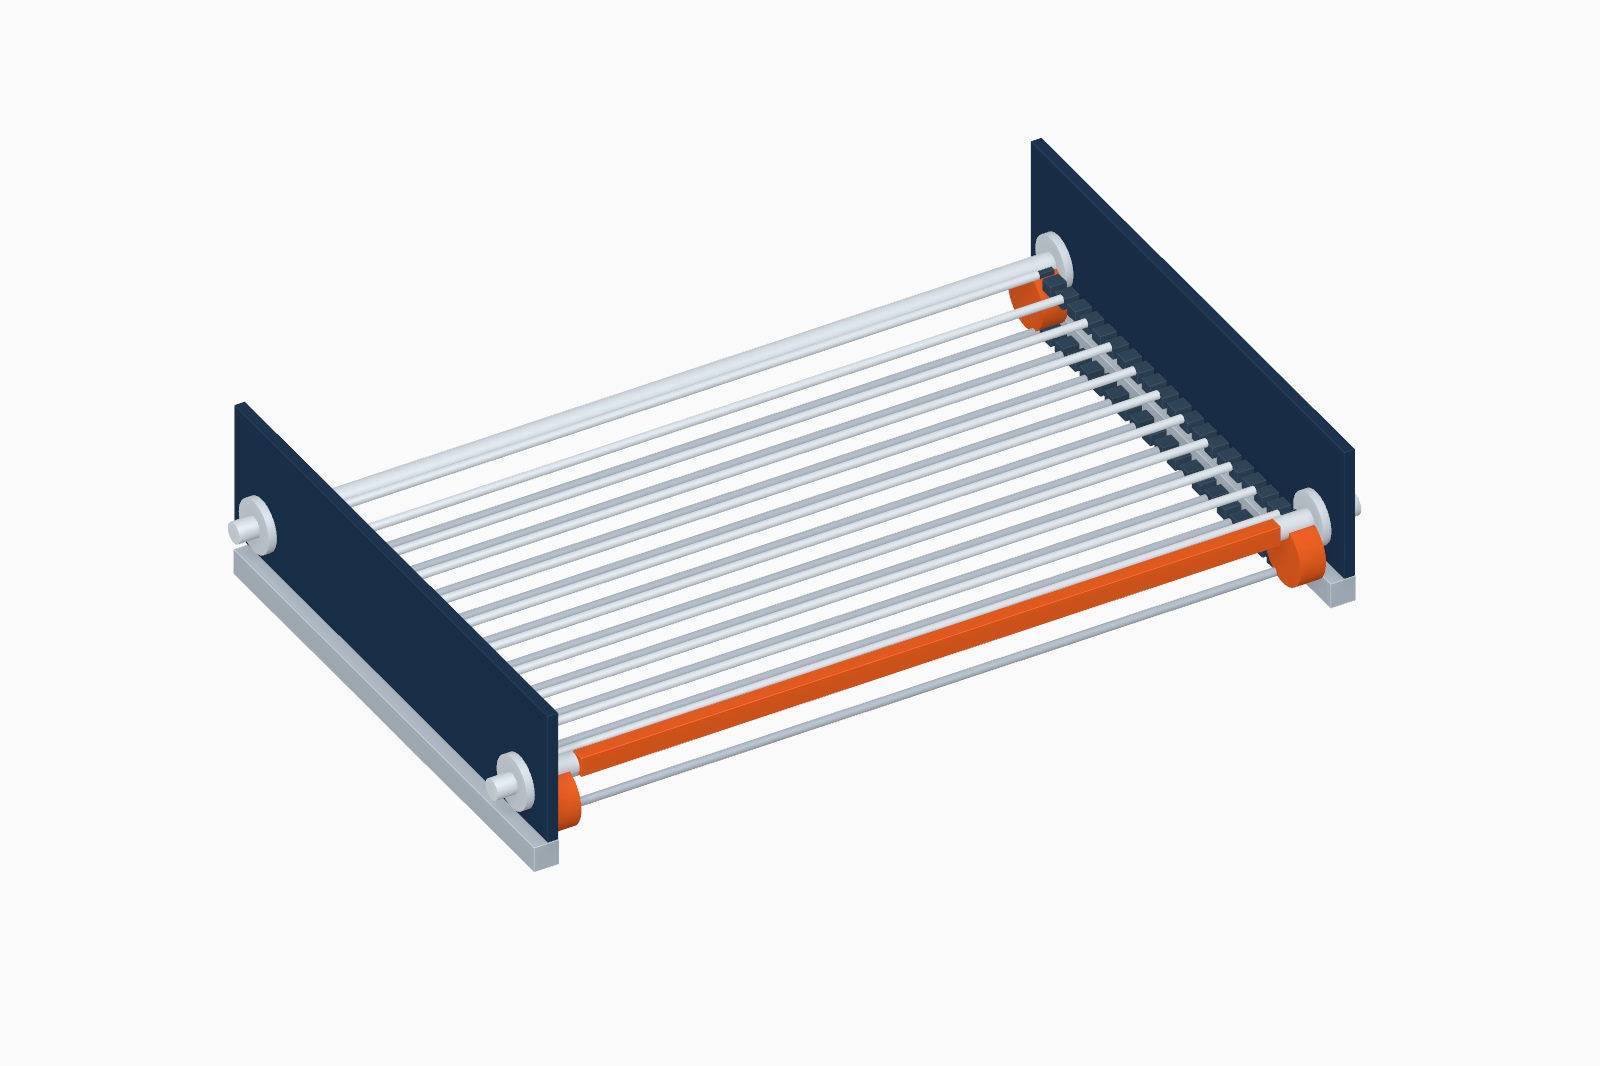
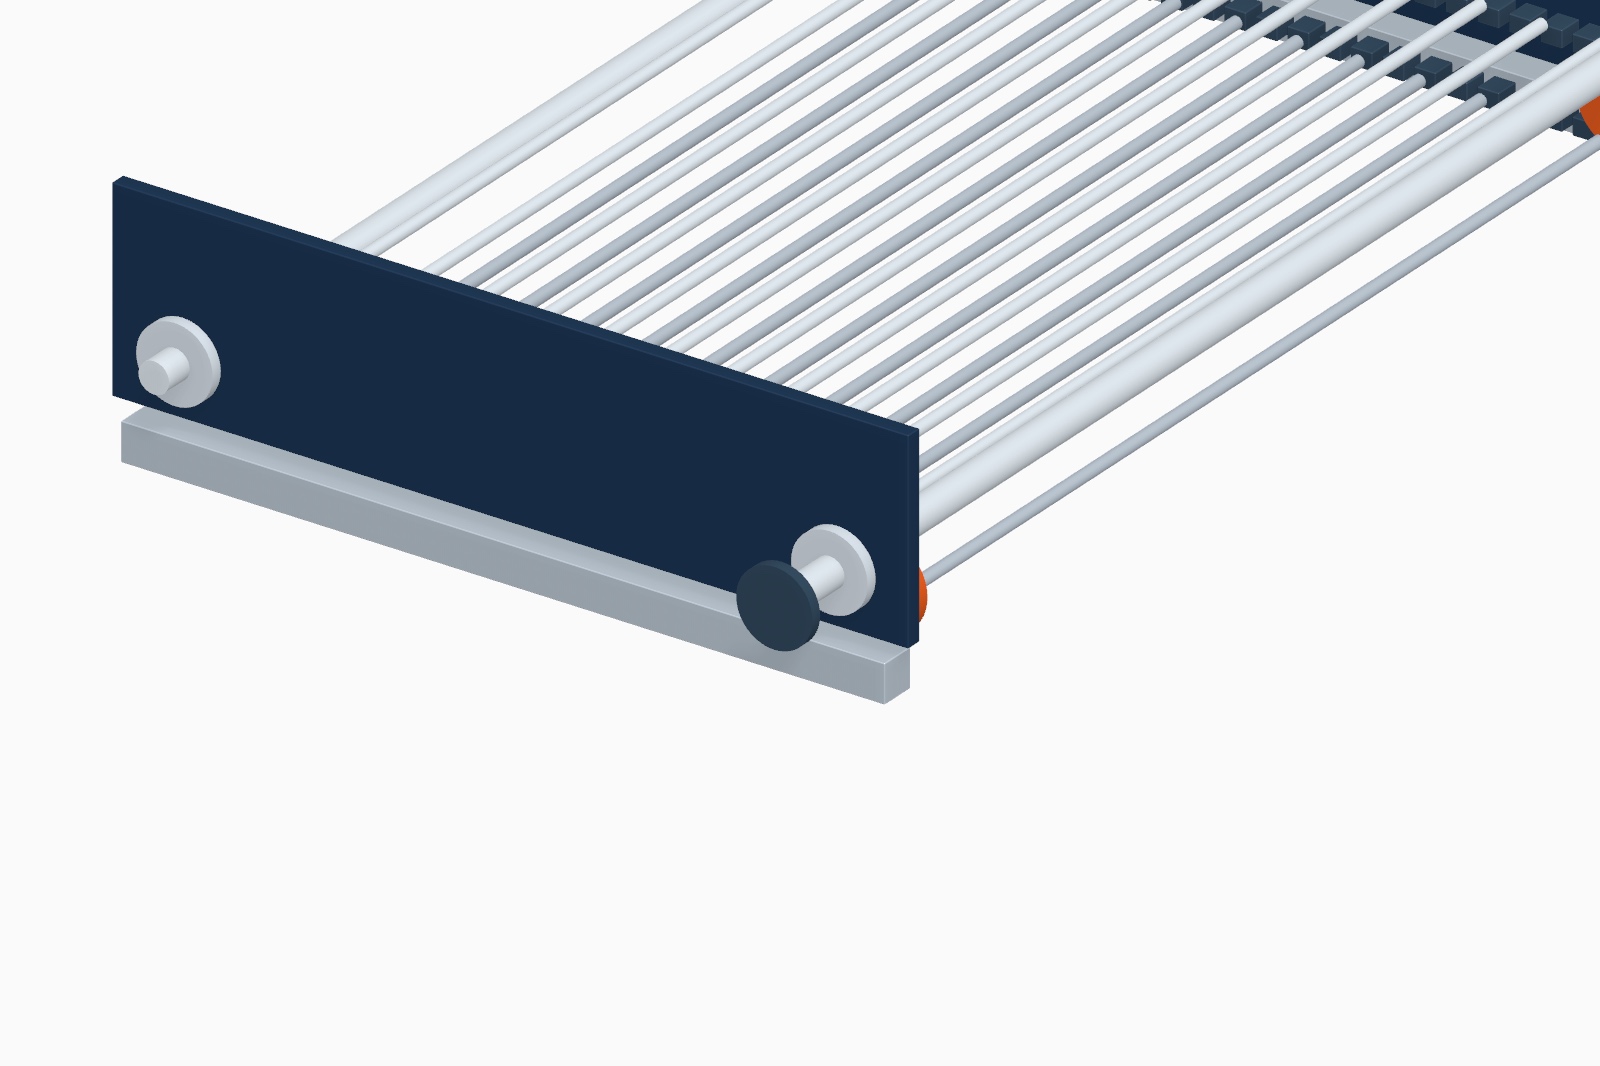
Die Tischdokumentation beschreibt ein Fördersystem mit Mitnehmerelementen und Komponenten einer Kettenbewegungsübertragung. Der Mitnehmer soll das Produkt kontrolliert verschieben. Form, Lage und Führung müssen auf die Kontaktstelle und das Produktverhalten beim Bewegungsbeginn abgestimmt werden.
Bei der Modellierung ist der vollständige Mechanismusumlauf zu betrachten: Arbeitsbereich, Umlenkung am Ende und Rücklauf. In diesen Bereichen können sich die gegenseitigen Lagen von Stäben, Führungen und feststehender Konstruktion unterscheiden. Insbesondere muss geprüft werden, ob ein rücklaufendes Element in den Produktraum oder den Raum von Teilen gelangt, die in der vorherigen Phase außerhalb seiner Bahn lagen.
Für die Kontrolle wird ein Modell aufeinanderfolgender Positionen benötigt, nicht nur eine einzelne Zusammenbauansicht. Es zeigt mögliche Kollisionen und genauer auszuarbeitende Stellen. Allein die fehlende Durchdringung von CAD-Körpern bestätigt noch keine korrekte Funktion: Spiel, Durchbiegung, tatsächliche Systemspannung und Produktvariabilität bleiben zu berücksichtigen. Das Modell strukturiert diese Fragen und hilft, spätere Prüfungen vorzubereiten.
4. Die Stabanzahl ergibt sich aus Förder- und Stützfunktion
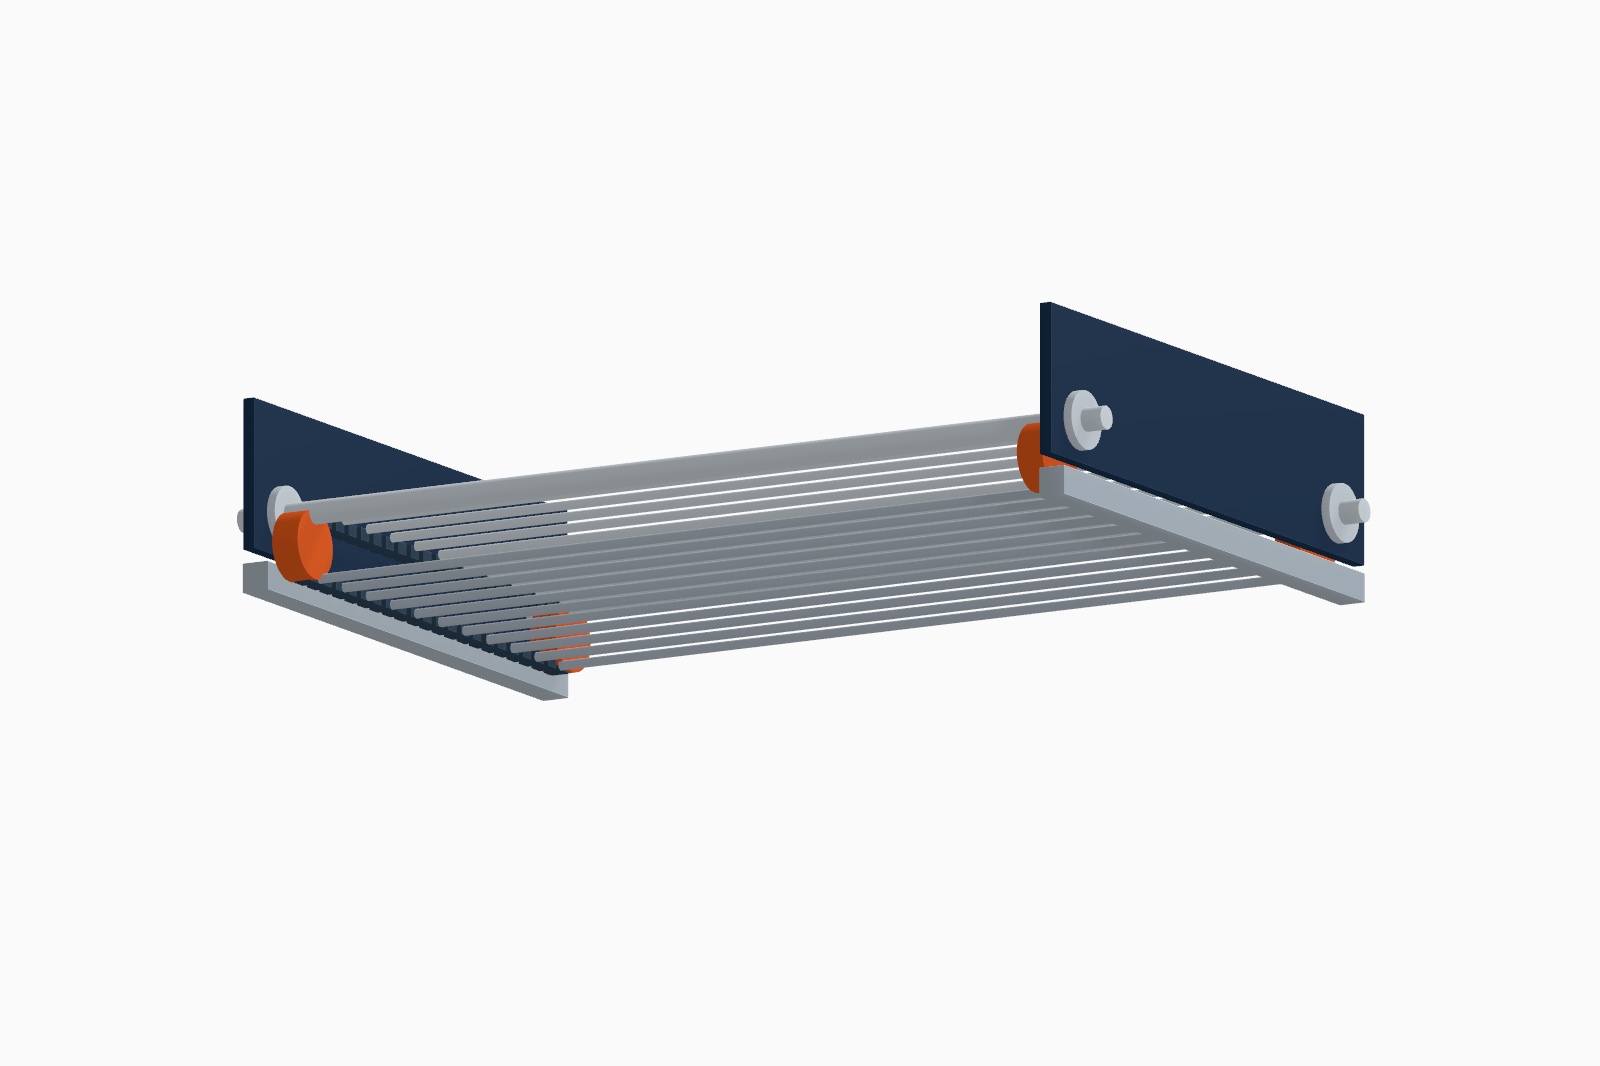
Die Projektvorgaben sahen eine Verringerung der Anzahl der Förderstäbe vor. Dies ist eine konkrete konstruktive Änderung, deren Folgen bezogen auf das gesamte Sortiment zu bewerten sind. Weniger Elemente können Aufbau und Zugang vereinfachen, verändern aber zugleich den Abstand zwischen den Produktkontaktpunkten.
Die Abstandsauswahl sollte Produktgeometrie und -stabilität, die Länge des unterstützten Abschnitts und die Übergänge in den Endbereichen berücksichtigen. Auch das Verhalten beim Beschleunigen und Bremsen ist wichtig. In diesem Beitrag nennen wir keinen universellen Stababstand und keine Stabanzahl, die ungeprüft auf eine andere Einrichtung übertragbar wären.
Für das Förderelement müssen Befestigung und Austausch definiert sein. Seine Ausrichtung sollte sich nach einem Serviceeingriff prüfen lassen. Führt bereits eine kleine Abweichung zum Kontakt mit einer Führung oder einer falschen Produktaufnahme, müssen die Montageanforderungen in der Dokumentation stehen und dürfen nicht nur dem Erstmonteur bekannt sein.
5. Die Kippvorrichtung als Schnittstelle zwischen Zuführung und Transport
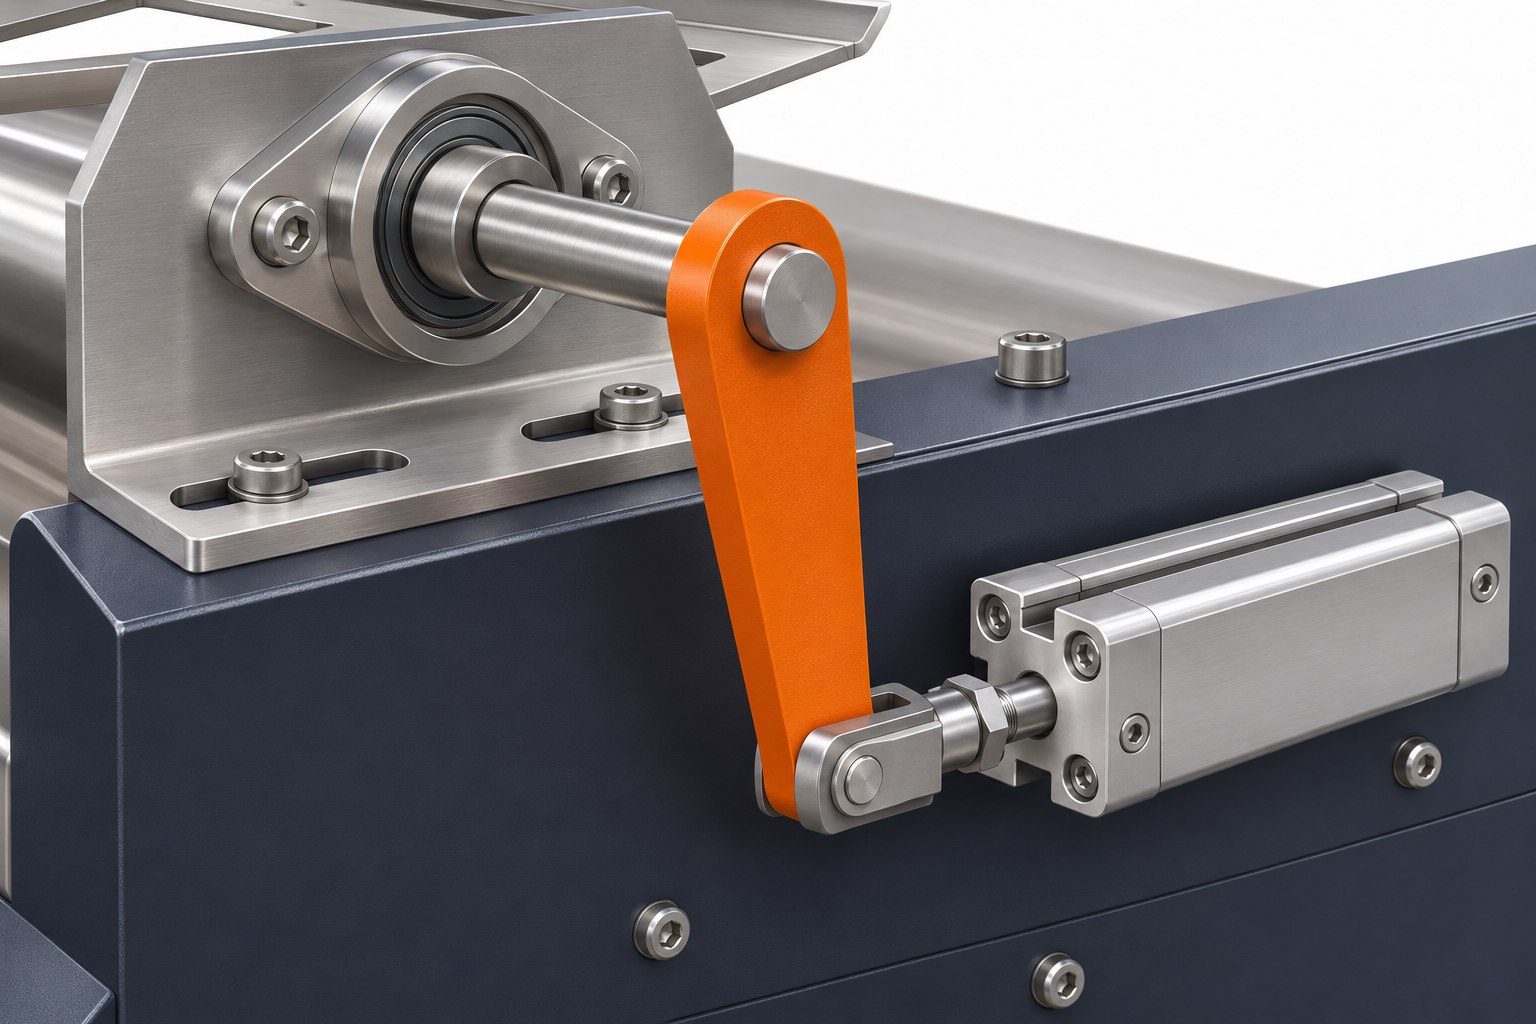
Ein bestätigtes Tischelement ist die pneumatische Kippvorrichtung zur Produktaufgabe auf den Förderer. Ihre Funktion muss mit der Bereitschaft der Übernahmestelle, der Förderposition und dem Produktzustand verbunden werden. Der Mechanismus muss eine Lage erreichen, in der die nächste Phase ohne geometrischen Konflikt beginnen kann.
Bei der Konstruktion einer solchen Baugruppe werden Anfangs-, Übergangs- und Endstellungen sowie der Produktweg untersucht. Zu betrachten sind die Abstützung während des Kippens, die Freigabestelle und ein mögliches Hängenbleiben an festen Elementen. Diese Zusammenhänge ergeben sich aus Geometrie und Wirkungsrichtung; die Auswahl eines Zylinders mit passendem Hub allein klärt sie nicht.
Gelenkverbindungen, Lagerung und Bewegungsbegrenzung sind entscheidend. Die Konstruktion sollte Lasten entsprechend der vorgesehenen Verwendung der Komponenten übertragen. Ändert sich die mechanische Übersetzung in einer bestimmten Stellung stark, ist dies bei Antriebsauswahl und Geschwindigkeitsregelung zu berücksichtigen. Das öffentliche Modell zeigt das Funktionsprinzip und ersetzt keine Fertigungsdokumentation.
6. Eine bewegliche Trennwand ordnet den Produktfluss
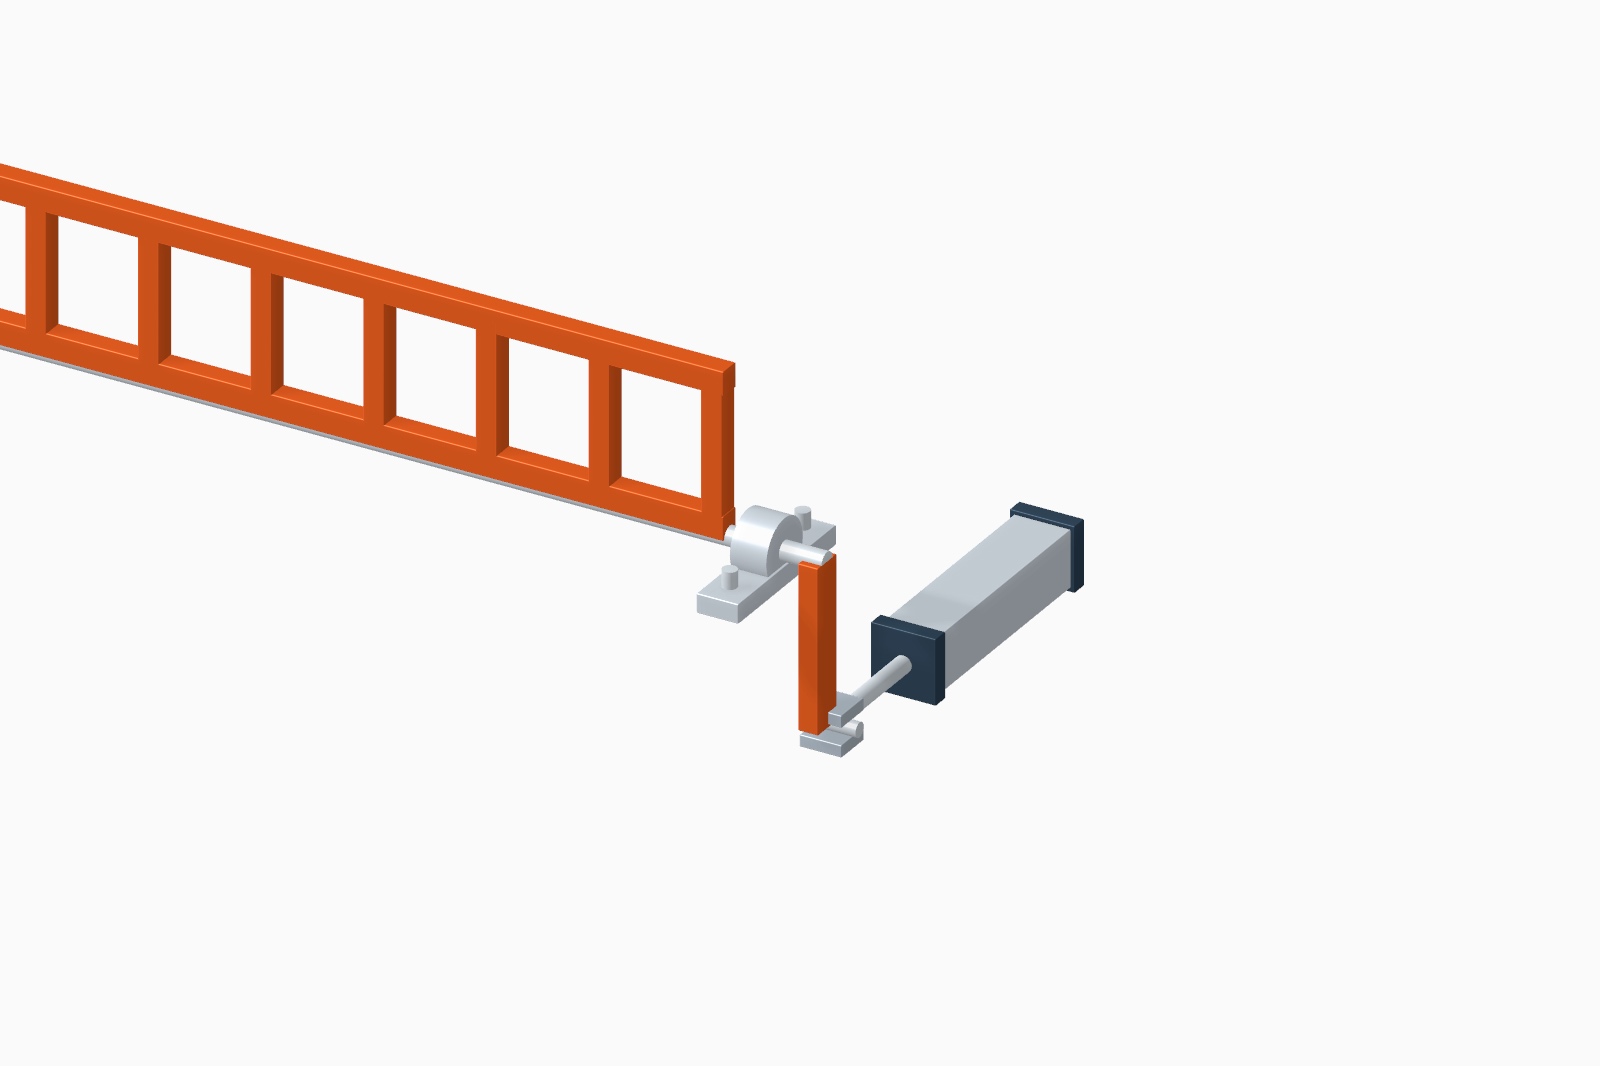
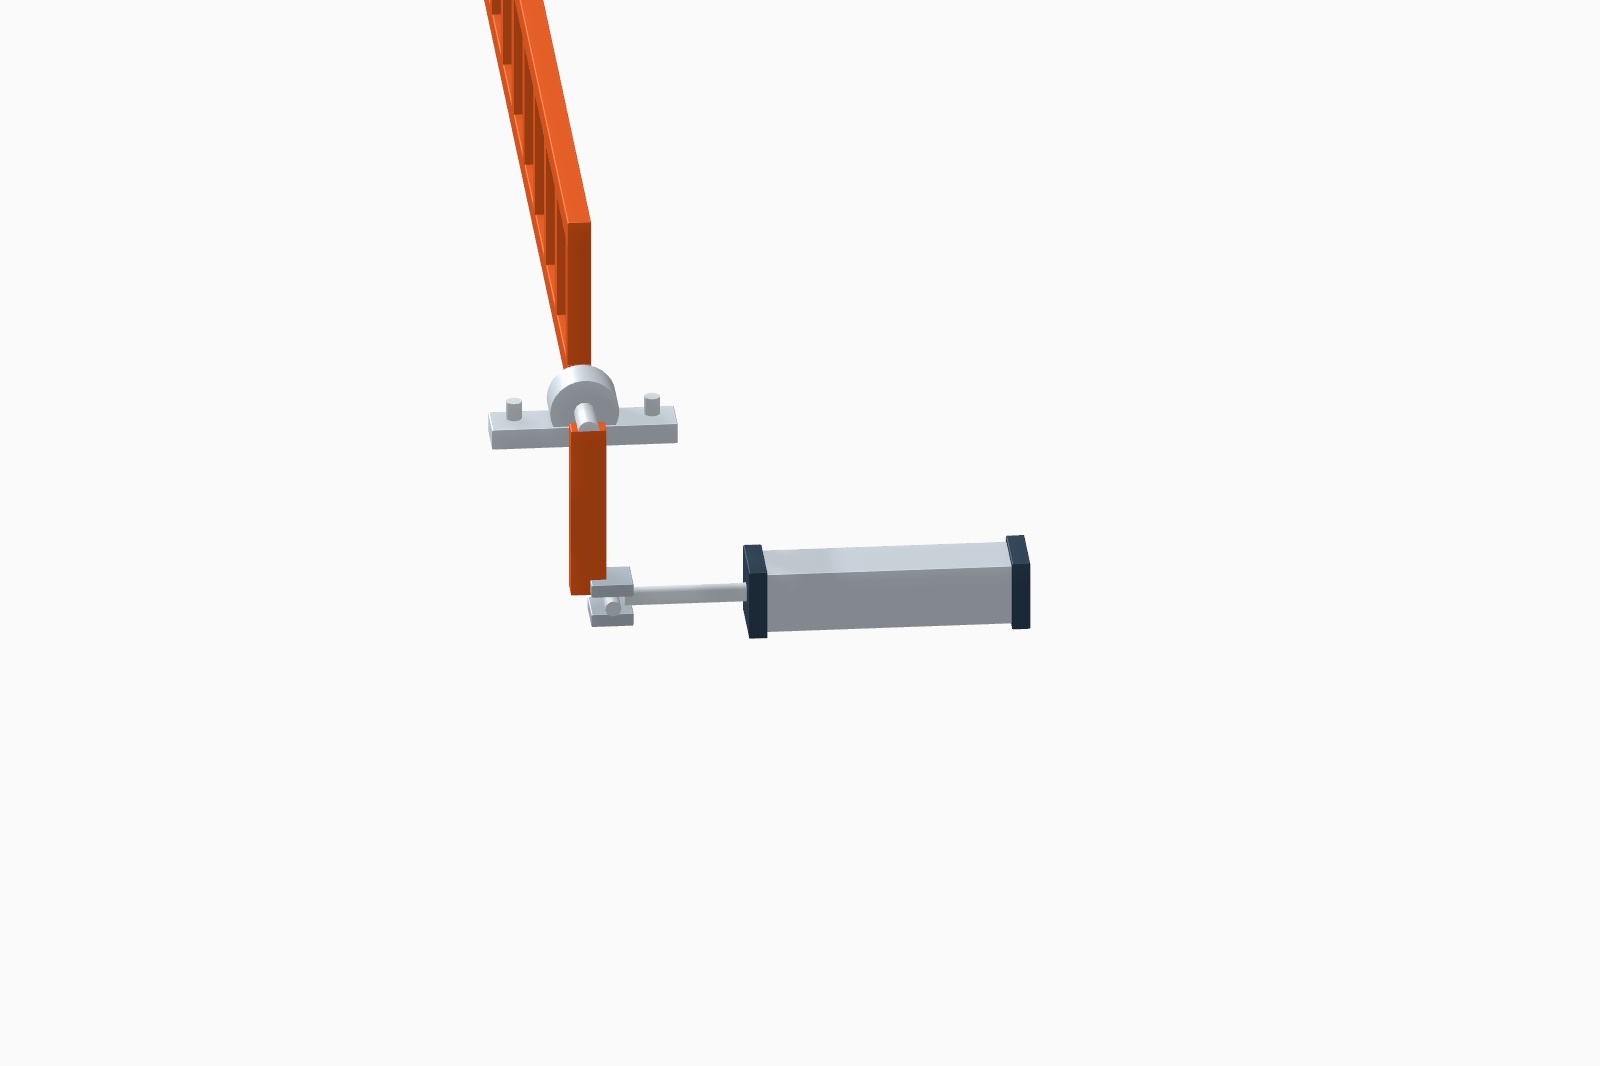
Die zweite bestätigte pneumatische Bewegung betrifft die Trennwand. Ihre Lage wirkt mit Zuführung und Transport zusammen; deshalb benötigt die mechanische Konstruktion eine eindeutige Funktionsbeschreibung. Festzulegen ist, wann die Trennwand welche Position einnehmen soll, was zuvor bestätigt sein muss und welcher Zustand die Bewegung verhindert.
Zu beurteilen sind Führung, Befestigung und der vom beweglichen Teil überstrichene Raum. Wichtig sind auch mögliche Produktklemmstellen. Eine kleine Positionsänderung kann sowohl die korrekte Zuführung als auch die Störungsbeseitigung beeinflussen. Der Servicezugang sollte bereits bei der Festlegung von Zylinder- und Leitungspositionen betrachtet werden.
Konstruktive Hinweise, die im Detail ausgearbeitet werden sollten
In den Projektunterlagen wurde die Trennwandbefestigung als Baugruppe aus mehreren zusammenwirkenden Teilen betrachtet. Ein Thema waren Lagerbohrungen, die im Zusammenbau von Blechelementen hergestellt werden. Ihre gegenseitige Lage muss mit der Biege- und Montagereihenfolge abgestimmt werden. Eine Verformung der Kontaktfläche kann die Achsausrichtung verändern, obwohl die Kontur des einzelnen Blechs korrekt erscheint.
Auch eine Längsverstellung und der Einsatz von Klemmhebeln wurden betrachtet. Dies ist ein gutes Beispiel für die Verbindung zwischen Prozessfunktion und mechanischem Detail. Das verstellbare Element sollte einen geeigneten Einstellbereich, eine klare Fixierung und eine nach dem Anziehen überprüfbare Position besitzen. Ebenso sind die Auswirkungen einer Verstellung auf benachbarte Einstellungen zu betrachten.
Ein gesondertes Thema war der Sensorzugang. Die Hinweise sahen eine Analyse vor, ob die Sensorabdeckung unabhängig von der Trennwand abgenommen werden kann. Eine solche Trennung kann den Demontageumfang bei der Diagnose verringern. Voraussetzung sind die Erhaltung der Schutzfunktion, geeignete Befestigungen sowie Platz für Leitungen und Werkzeuge. Die endgültige Anordnung muss im vollständigen Zusammenbau bestätigt werden.
Außerdem wurde die Untersuchung der Trennbarkeit von Achse und Arm sowie der Zylinderbefestigung an einer Schwenkhalterung gefordert. Eine Verlagerung des hinteren Auflagepunkts verändert den Zusammenhang zwischen Antriebshub und Drehwinkel. Bei ungünstiger Geometrie kann der Mechanismus eine deutlich andere Kraft benötigen, als sein Verhalten im mittleren Bewegungsabschnitt vermuten lässt. Deshalb ist der gesamte Bereich einschließlich einer möglichen Totpunktnähe zu analysieren.
Diese Fragen sind bestätigte Themen der Konstruktionsprüfung. Wir stellen nicht alle betrachteten Varianten als tatsächlich ausgeführte Bestandteile der fertigen Einrichtung dar. Sie zeigen jedoch, weshalb eine wertvolle Dokumentation die Begründung von Änderungen erhalten sollte, nicht nur die abschließende Modellansicht.
Eine prozessbezogene Trennwand wird nicht automatisch zu einer Schutzeinrichtung für Menschen. Soll die Konstruktion auch eine Schutzfunktion erfüllen, sind gesonderte Anforderungen und deren Bestätigung notwendig. Hier beschreiben wir das Zusammenwirken des Mechanismus mit dem Produktfluss. Den weiterführenden Zugangsschutz und die Risikobeurteilung behandeln wir in der verknüpften Integrationsstudie.
7. Der Rahmen bildet die gemeinsame Basis für Bewegungen und Einstellungen
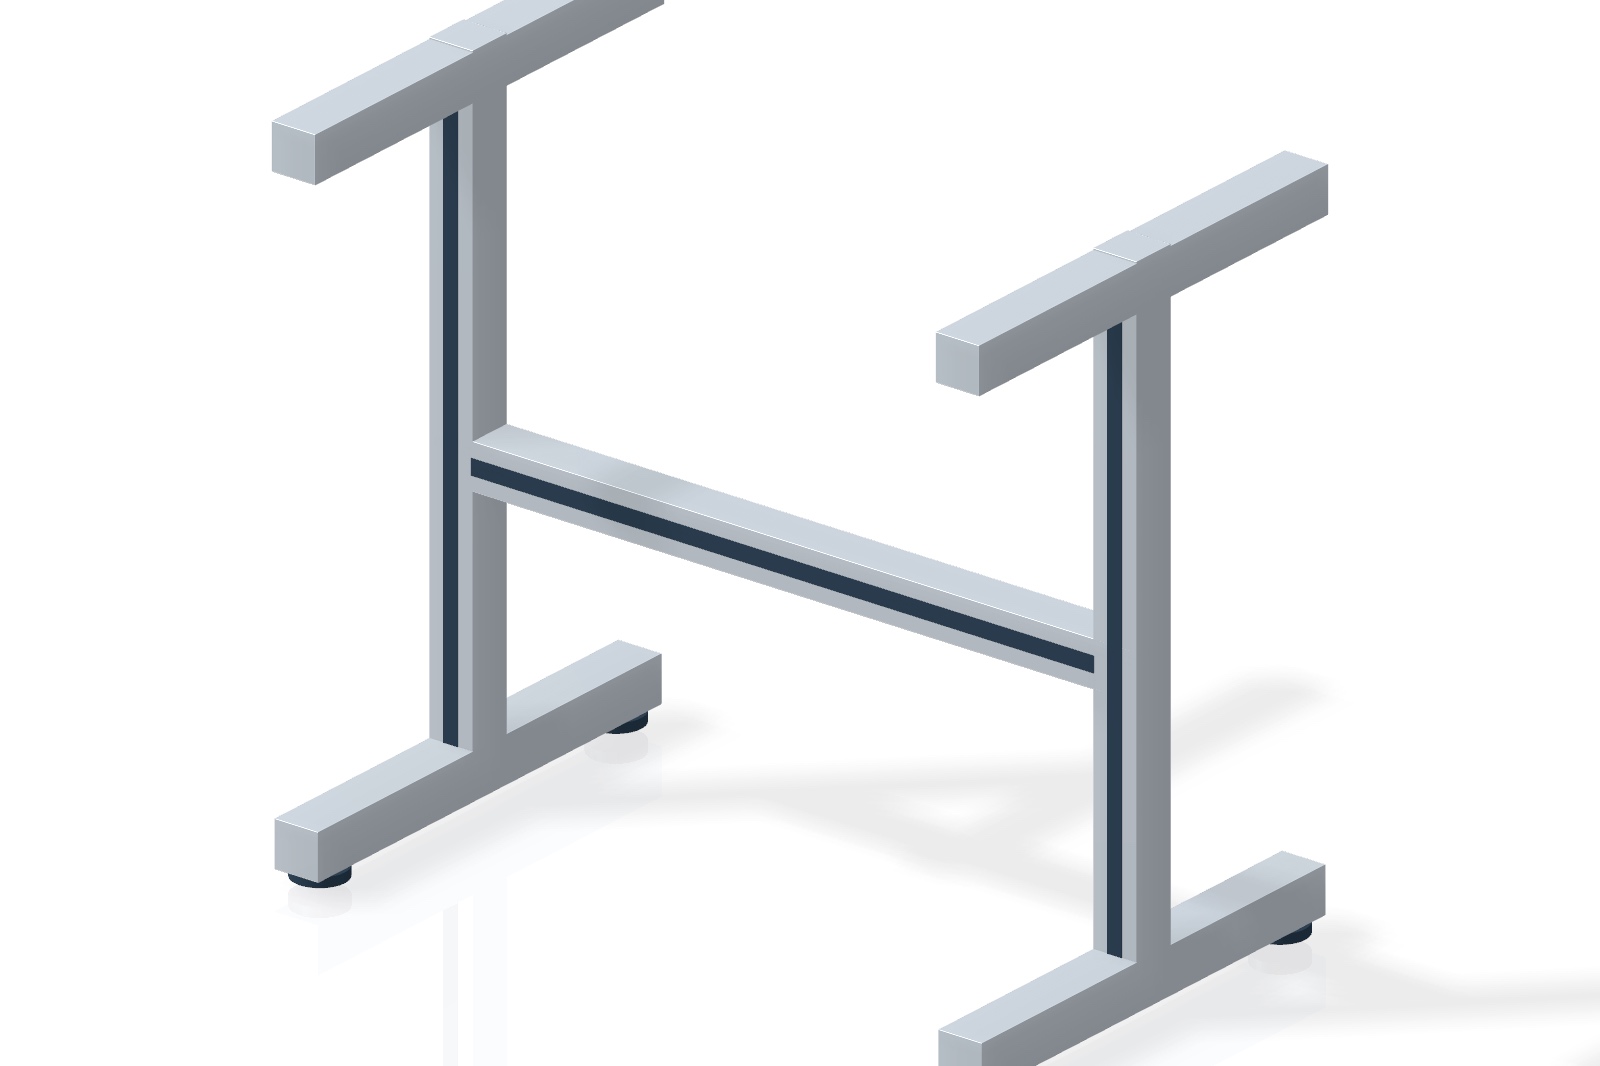
Der Rahmen verbindet Baugruppen, die eine definierte gegenseitige Lage einhalten müssen. Beim Übernahmetisch ist die Verbindung von Eingangsbereich, Förderführung und Entnahmefeld wichtig. Die äußeren Abmessungen beschreiben nur einen Teil dieser Aufgabe. Benötigt werden eindeutige Bezüge, anhand derer die Elemente ausgerichtet und später geprüft werden können.
Bei der Konstruktion werden statische Lasten und bewegungsbedingte Kräfte betrachtet. Lastpfad, Steifigkeitsanforderungen und Abstützung müssen festgelegt werden. Die Quellenunterlagen liefern keine Grundlage für die Veröffentlichung eines Festigkeitsberechnungsergebnisses für den gesamten Tisch. Die hier erläuterten Grundsätze bestimmen den erforderlichen Verifikationsumfang, ohne eine bestimmte Tragfähigkeit zu erklären.
Wichtig ist die Unterscheidung zwischen festen und verstellbaren Stellen. Eine Verstellung sollte vorgesehene Unterschiede ausgleichen und die Modulausrichtung ermöglichen, jedoch keine Fertigungsfehler verdecken. Nach Nivellierung und Befestigung müssen definierte Kontrollpunkte erneut erreichbar sein. Dies hilft sowohl bei der Integration als auch bei der späteren Diagnose veränderten Produktverhaltens.
8. Das CAD-Modell strukturiert konstruktive Zusammenhänge
Die Projektdokumentation enthält räumliche Daten und Zeichnungen. Daraus wurde ein eigenes vereinfachtes Anschauungsmodell erstellt, das Funktionsweise und Hauptbaugruppen zeigt. Das Veröffentlichungsmodell bildet weder Identifikationsdaten noch Fertigungsmaße oder eine vollständige Stückliste ab.
Im tatsächlichen Konstruktionsprozess ermöglicht das Zusammenbaumodell die Prüfung von Bewegungszusammenhängen, Montagezugang und Serviceraum. Beispielsweise lässt sich beurteilen, ob eine Führung zum Austausch herausgezogen werden kann, eine Schraube für das Werkzeug erreichbar bleibt und eine Pneumatikleitung ausreichend Bewegungsraum hat. Solche Fragen sind anhand einer einzelnen Projektion schwer zu klären.
Auch repräsentative Produkt- und Mechanismusstellungen sollten modelliert werden. Die Prüfung von Grenzstellungen zeigt häufig Zusammenhänge, die in der Neutralstellung unsichtbar bleiben. Die Versionsführung sollte den Zusammenbau und die daraus abgeleiteten Zeichnungen umfassen. Ein geändertes Modellteil erfordert eine Kontrolle der Werkstattunterlagen, damit Konstruktion und Fertigung dieselbe Konfiguration beschreiben.
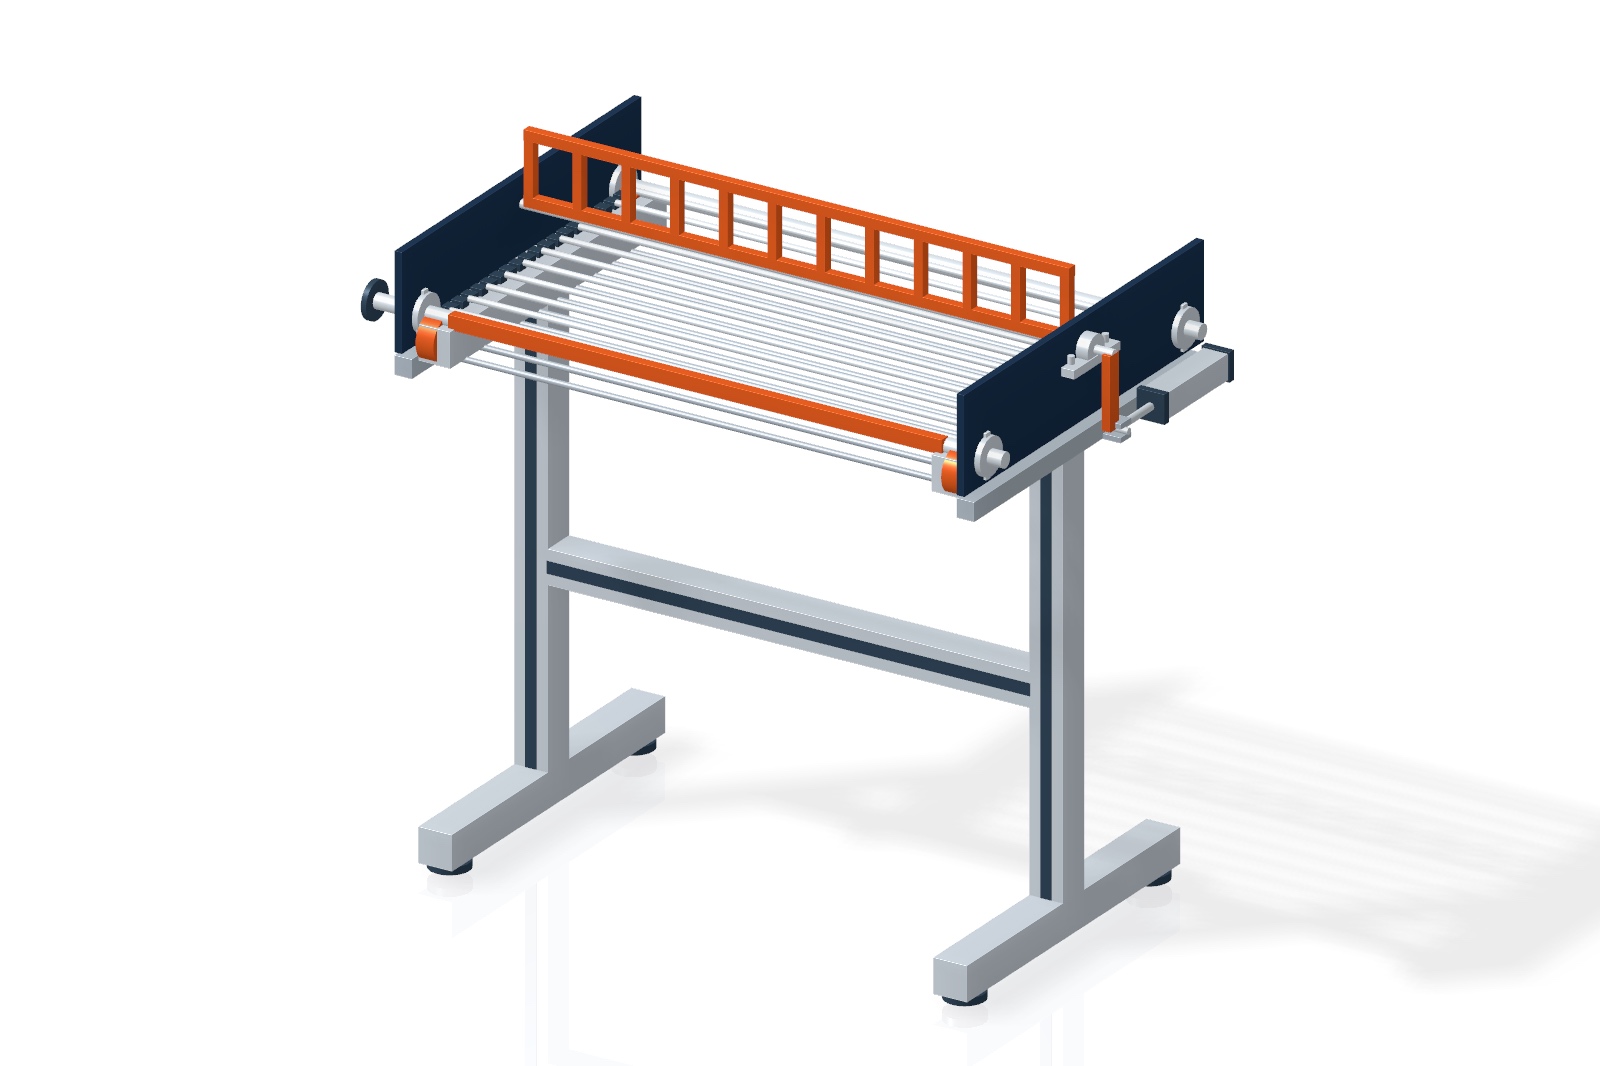
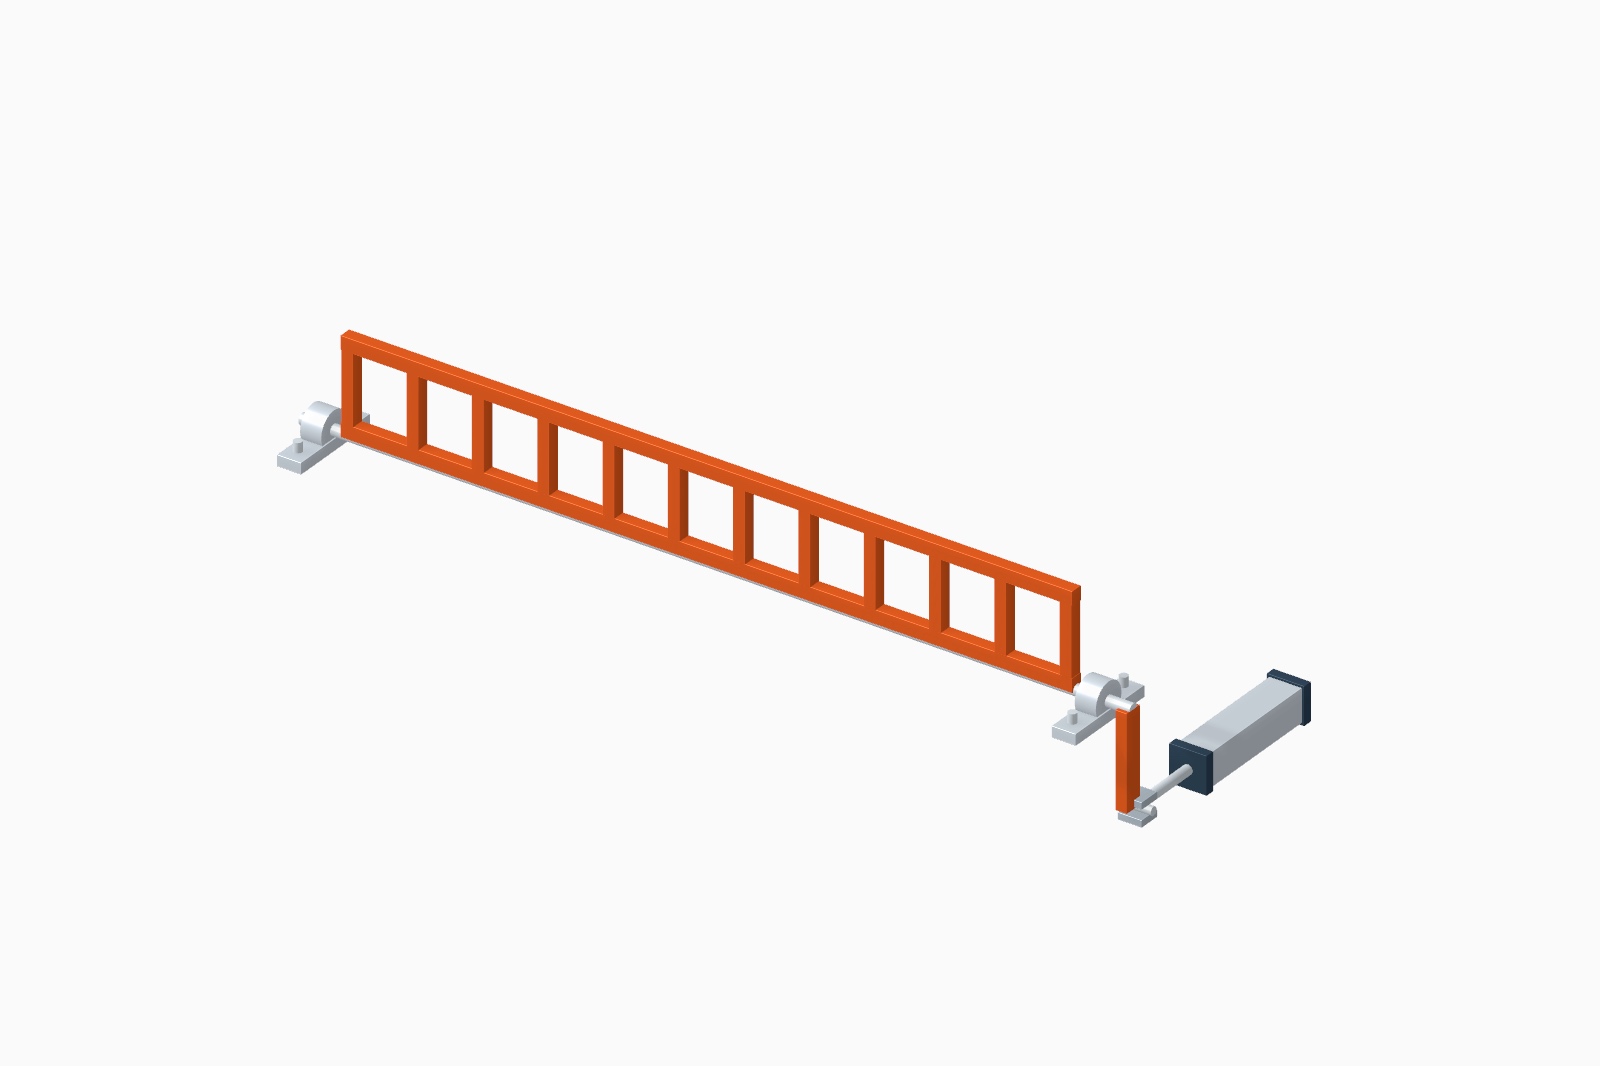
Anschauungsmodell ohne Fertigungsdaten. Nach dem Start horizontal ziehen, um es zu drehen; auf der Tastatur die Pfeiltasten verwenden. Auf dem Telefon bleibt das vertikale Scrollen verfügbar. Die Farben helfen bei der Unterscheidung der Baugruppen und kennzeichnen keine Sicherheitsfunktionen.
9. Details bestimmen Montage und spätere Betreuung
Die Komponentenliste umfasst Förderführung, Kettenräder, Lagerungen sowie Linearführungs- und Pneumatikelemente. Kaufteile erleichtern die Lieferorganisation, ersetzen jedoch nicht die Ausarbeitung ihrer Verbindungen. Entscheidend sind unter anderem Ausrichtung, Abstützung und Betriebsbedingungen im konkreten Zusammenbau.
Ein gutes Detail sollte eine eindeutige Funktion besitzen. Die Befestigung muss die erforderliche Lage erhalten, die Verstellung eine reproduzierbare Einstellung ermöglichen und ein Verschleißteil auf vorgesehene Weise austauschbar sein. Zu berücksichtigen sind Schrauben- und Anschlusszugang, Werkzeugraum und der Ausbau einer Baugruppe ohne umfangreiche Tischdemontage.
Die Dokumentation sollte regelmäßig auszuführende Tätigkeiten hervorheben. Führungsbesichtigung, Befestigungsbewertung und Installationskontrolle benötigen einen festgelegten Umfang. Die allgemeine Anweisung, die Maschine zu prüfen, erklärt weder, welche Abweichung ein Eingreifen erfordert, noch wie die richtige Einstellung wiederherzustellen ist. Ein Teil dieser Informationen entsteht bei der Konstruktion, ein anderer muss bei der Inbetriebnahme präzisiert werden.
10. Der Antrieb ist eine abzustimmende Schnittstelle
Die abschließende Moduldokumentation trennt die Lieferung von Mechanik und Pneumatik von der Integration des Elektromotors, Getriebes und der Steuerung. Deshalb darf die Konstruktion allein nicht als betriebsbereite autonome Maschine dargestellt werden. Im Projekt muss klar benannt werden, welche Anforderungen im Rahmen der Integration zu erfüllen sind.
Die Antriebsauswahl beginnt bei der Bewegungsaufgabe: Fördergeschwindigkeit, Beschleunigung, erwartete Widerstände und Stillsetzbedingungen. Danach werden Übersetzung, Drehmoment, Befestigung und Verbindung zum Mechanismus geprüft. Ebenso wichtig sind Trägheit, Häufigkeit von Zustandswechseln sowie Lasten auf Wellen und Lagerungen.
Die Parameter sollten nicht allein aus den Abmessungen des vorherigen Motors abgeleitet werden. Eine neue Fördergeometrie oder Zuführsequenz kann die Anforderungen verändern. Mechanische Konstruktion und Automatisierung müssen dieselben Annahmen verwenden. Auch Drehrichtung und vorgesehene Stillsetzreaktionen sind zu bestätigen. Die öffentliche Beschreibung nennt keine Leistung oder Drehmomente, deren Auswahl konkrete Systemdaten erfordert.
11. Pneumatik erfordert eine Analyse von Kraft, Bewegung und Energie
Kippvorrichtung und Trennwand verwenden Pneumatikzylinder. Die theoretische Zylinderkraft hängt von den Drücken in beiden Kammern und den entsprechenden Wirkflächen ab. Dies ist erst der Beginn der Auswahl. Verbindungsgeometrie, Widerstände, Belastung, Druckschwankungen und Endlagenverhalten müssen berücksichtigt werden.
Leitungen, Ventile und Durchflusseinstellung beeinflussen die Dynamik. Eine zu abrupte Bewegung kann das leichte Produkt destabilisieren; eine zu langsame Bewegung kann die Bereitschaft für den nächsten Arbeitsgang verhindern. Einstellungen sollten auf festgelegten Anforderungen beruhen und reproduzierbar sein. Im Artikel nennen wir keine Druck- oder Geschwindigkeitseinstellungen für die beschriebene Einrichtung.
Die Konstruktion sollte Versorgungsausfall und im Kreislauf verbleibende Energie berücksichtigen. Das Trennen der Druckluft kann die Lage eines gewichtbelasteten Elements verändern, und ein eingeschlossener Installationsbereich kann unter Druck bleiben. Erforderlich sind geeignete Zustandsdefinitionen und Eingriffsregeln für die konkrete Konstruktion. Diese Fragen sind Bestandteil der in ISO 4414 beschriebenen Methodik zur Pneumatikgestaltung.
12. Vom Modell zur Vorfertigung und Montage
Die Fertigungsdokumentation sollte die Konstruktionsabsicht in die Werkstatt übertragen. Benötigt werden Werkstoffe, Geometrie, Verbindungsanforderungen sowie Angaben zu Bezügen und Prüfungen. Nicht jedes Maß benötigt dieselbe Genauigkeit. Anforderungen sollten funktionsgerecht sein, insbesondere wenn die Bauteillage die Führung und das Zusammenwirken der Bewegungen beeinflusst.
Bei einer Konstruktion aus vielen Elementen ist die Toleranzaddition zu betrachten. Getrennt zu beurteilen ist, was aus der Teilefertigung, was aus der Montage resultiert und was durch Verstellung korrigiert werden kann. So lässt sich vermeiden, dass jedes Einzelteil seiner Zeichnung entspricht, die gesamte Baugruppe aber ungeplantes Anpassen benötigt.
Kontrolle zwischen den Werkstattarbeitsgängen
Bei abgekanteten Blechteilen sollte der Messzustand festgelegt werden. Die Kontur der ebenen Abwicklung, das gebogene Detail und das eingebaute Teil beschreiben unterschiedliche Phasen. Hängt die Bezugnahme vom Kontakt mehrerer Flächen ab, kann die Kontrolle eines einzelnen Arbeitsgangs ein erst beim Zusammenbau auftretendes Problem übersehen.
Ein ähnlicher Grundsatz gilt für die in der Konstruktionsdokumentation enthaltenen verstellbaren Füße, Führungen und Lagerbaugruppen. Die Ausrichtung des gesamten Moduls zur Linie muss von der gegenseitigen Ausrichtung seiner Mechanismen getrennt werden. Ein ungeplantes gegenseitiges Kompensieren kann die spätere Geometriereproduktion erschweren. Gut definierte Kontrollpunkte zeigen, auf welcher Ebene die Ursache einer Abweichung zu suchen ist.
Die Montagereihenfolge sollte vor Fertigungsbeginn ausgearbeitet werden. Zuerst muss der Zugang zu später verdeckten Bezügen und Verbindungen sichergestellt werden. Nach dem Ausrichten der Hauptbaugruppen folgen zusammenwirkende Elemente und Einstellungen. Dies ist ein allgemeiner Grundsatz für solche Projekte, keine Aufzeichnung bestätigter Werkstattmessungen am beschriebenen Tisch.
13. Die Mechanik muss der Automatisierung eine klare Zustandsbeschreibung liefern
In diesem Projekt sollte das Modul mit einer übergeordneten Steuerung zusammenarbeiten. Für den Integrator sind Mechanismuspositionen, Produktbereitschaft und Freigabebedingungen der nächsten Bewegung wichtig. Sensoren und Signale müssen auf die definierten Informationen abgestimmt werden. Ein gewöhnliches Prozesssignal ist nicht automatisch eine Sicherheitsfunktion.
Eine beispielhafte Sequenzbeschreibung umfasst das Warten auf das Produkt, die Vorbereitung der Übergabestelle, die Kippbewegung, den Transport zur Position und die Bestätigung der Entnahmebereitschaft. Details und Reihenfolge sind für den konkreten Zyklus festzulegen. Auch fehlerhafte Zustände werden benötigt: fehlende Bestätigung, Produkt außerhalb der Position oder ein Stopp während der Bewegung.
Wichtig bleibt die Wiederherstellung der Übereinstimmung zwischen tatsächlicher Position und Steuerungsinformation. Nach einem Eingriff kann das Produkt entfernt oder versetzt worden sein. Das Programm benötigt ein abgestimmtes Verfahren zur Erkennung dieser Situation und zur Rückkehr in die Bereitschaft. Das bloße Löschen einer Meldung belegt keine korrekte Ausrichtung von Mechanismen und Produkten.
14. Prüfungen sollten aus den Konstruktionsanforderungen abgeleitet werden
Der Verifikationsplan sollte parallel zu den Anforderungen entstehen. Für jede wichtige Annahme ist die Bestätigungsmethode festzulegen: Dokumentenprüfung, Messung, Besichtigung oder geeigneter Versuch. Dadurch werden frühzeitig Anforderungen erkennbar, die für eine spätere eindeutige Bewertung zu allgemein formuliert sind.
Bei einer vergleichbaren Aufgabe werden Ein- und Ausgangsgeometrie, Mechanismusführung, der vollständige pneumatische Bewegungsbereich und das Verhalten repräsentativer Produkte betrachtet. Ebenso sind Einstellzugang, Schutzbefestigungen und Wartungsvorbereitung zu berücksichtigen. Versuche erfolgen unter kontrollierten Bedingungen, nachdem die erforderlichen Schutzvoraussetzungen erfüllt sind.
Das Ergebnis sollte sich auf eine identifizierte Konfiguration beziehen. Wird danach ein Detail oder eine Sequenz geändert, ist der erneute Verifikationsumfang festzulegen. Wir veröffentlichen hier weder numerische Versuchsergebnisse, Toleranzen noch erreichte Leistung. Wir zeigen, wie Vorgaben, Konstruktion und Kontrolle miteinander verbunden werden können, um ein weiteres Projekt vorzubereiten.
15. Vier hilfreiche Konstruktionsreferenzen
Die folgenden Quellen helfen, die behandelten Themen zu strukturieren. Es handelt sich um die technische Bibliografie des Artikels, nicht um die Erklärung, dass die bloße Normnennung die Konformität bestätigt. Für das tatsächliche Projekt sind die passenden europäischen Ausgaben, Änderungen und Anwendungsbereiche festzulegen.
- ISO 12100:2010 strukturiert die Risikobeurteilung und die Auswahl von Risikominderungsmaßnahmen. Bei der Tischkonstruktion verbindet sie die Erfassung menschlicher Aufgaben mit konstruktiven Anforderungen.
- ISO 4414:2010 betrifft pneumatische Systeme und ihre Komponenten in Maschinen. Sie dient als Referenz für Bewegung, Energie, Installation und Instandhaltung pneumatischer Kreisläufe.
- ISO 14120:2015 beschreibt Grundsätze zur Konstruktion und Auswahl feststehender und beweglicher trennender Schutzeinrichtungen. Deren Anforderungen müssen auch auf Einstellung, Reinigung und Teileaustausch bezogen werden.
- IEC 60204-1:2016+AMD1:2021 betrifft die elektrische Ausrüstung von Maschinen. Hier ist sie bei der Integration von Antrieb und Steuerung relevant. Die entsprechende EN-Bezeichnung und europäische Änderungen sind gesondert zu prüfen.
Moduldokumentation und Dokumentation der vollständigen Anlage erfüllen unterschiedliche Aufgaben. Umfang und Verantwortlichkeiten müssen klar getrennt bleiben; vor der Verwendung sind die Anforderungen an die fertige Lösung zu bestätigen. Diesen Prozess erläutert unsere Fallstudie zur Risikobeurteilung von Tisch, Puffer und Roboterzusammenarbeit.
Fragen vor der Konstruktion eines ähnlichen Tisches
Welche Daten helfen besonders beim Projektstart?
Die Beschreibung des Produktwegs, ein repräsentatives Sortiment, Einlauf- und Entnahmepositionen sowie der verfügbare Raum. Hilfreich sind auch Angaben zur aktuellen Sequenz, zu Störungen, Einstellungen und Bedienanforderungen.
Erlauben ähnliche Abmessungen einen einfachen Modultausch?
Die Außenabmessungen sind eine der Bedingungen. Schnittstellen, Befestigung, Höhen, Produktweg, Bewegungen und Steuerungszusammenarbeit müssen bestätigt werden. Eine neue Konstruktion kann die Zusammenhänge innerhalb des beibehaltenen Raums verändern.
Kann das Anschauungsmodell zur Teilefertigung verwendet werden?
Das Veröffentlichungsmodell erläutert Aufbau und Idee. Die Fertigung erfordert gesonderte, verifizierte Unterlagen zu Werkstoffen, Maßen, Toleranzen, Verbindungen und Prüfanforderungen. Die Abbildung darf nicht als Werkstattzeichnung behandelt werden.
Warum werden Antrieb und Pneumatik gemeinsam mit der Konstruktion ausgewählt?
Kraft, Drehmoment und Geschwindigkeit hängen von Geometrie, Lasten und Bewegungsaufgabe ab. Eine Änderung der Befestigung oder Sequenz kann die Anforderungen verändern. Gemeinsame Annahmen verringern Abweichungen zwischen Mechanik und Integration.
Der mechanische Projektteil im Portfolio
Konstruktion und Bau eines Mitnehmerfördertisches: konstruktiver Umfang →
Konstruieren Sie ein neues Fördermodul oder einen Maschinenumbau?
Senden Sie die Produktbeschreibung, die Prozessproblemstellung und das verfügbare Layout. GISupport unterstützt bei Vorgaben, mechanischer Konstruktion sowie der Abstimmung mit Automatisierung und weiterer Integration.
+48 577 182 041 · biuro@gisupport.eu
Maschinenkonstruktion und Maschinenbau · Automatisierung und Integration