


Baza wiedzy / Audyty i bezpieczeństwo maszyn
Audyt importowanej linii produkcyjnej: co sprawdzić przed uruchomieniem?
Przegląd importowanej linii wymaga spojrzenia na instalację elektryczną, sterowanie, pneumatykę, dostęp do elementów ruchomych i dokumentację. W tym przypadku dopiero zestawienie tych obszarów pokazało, jak szeroki powinien być zakres dalszych prac.
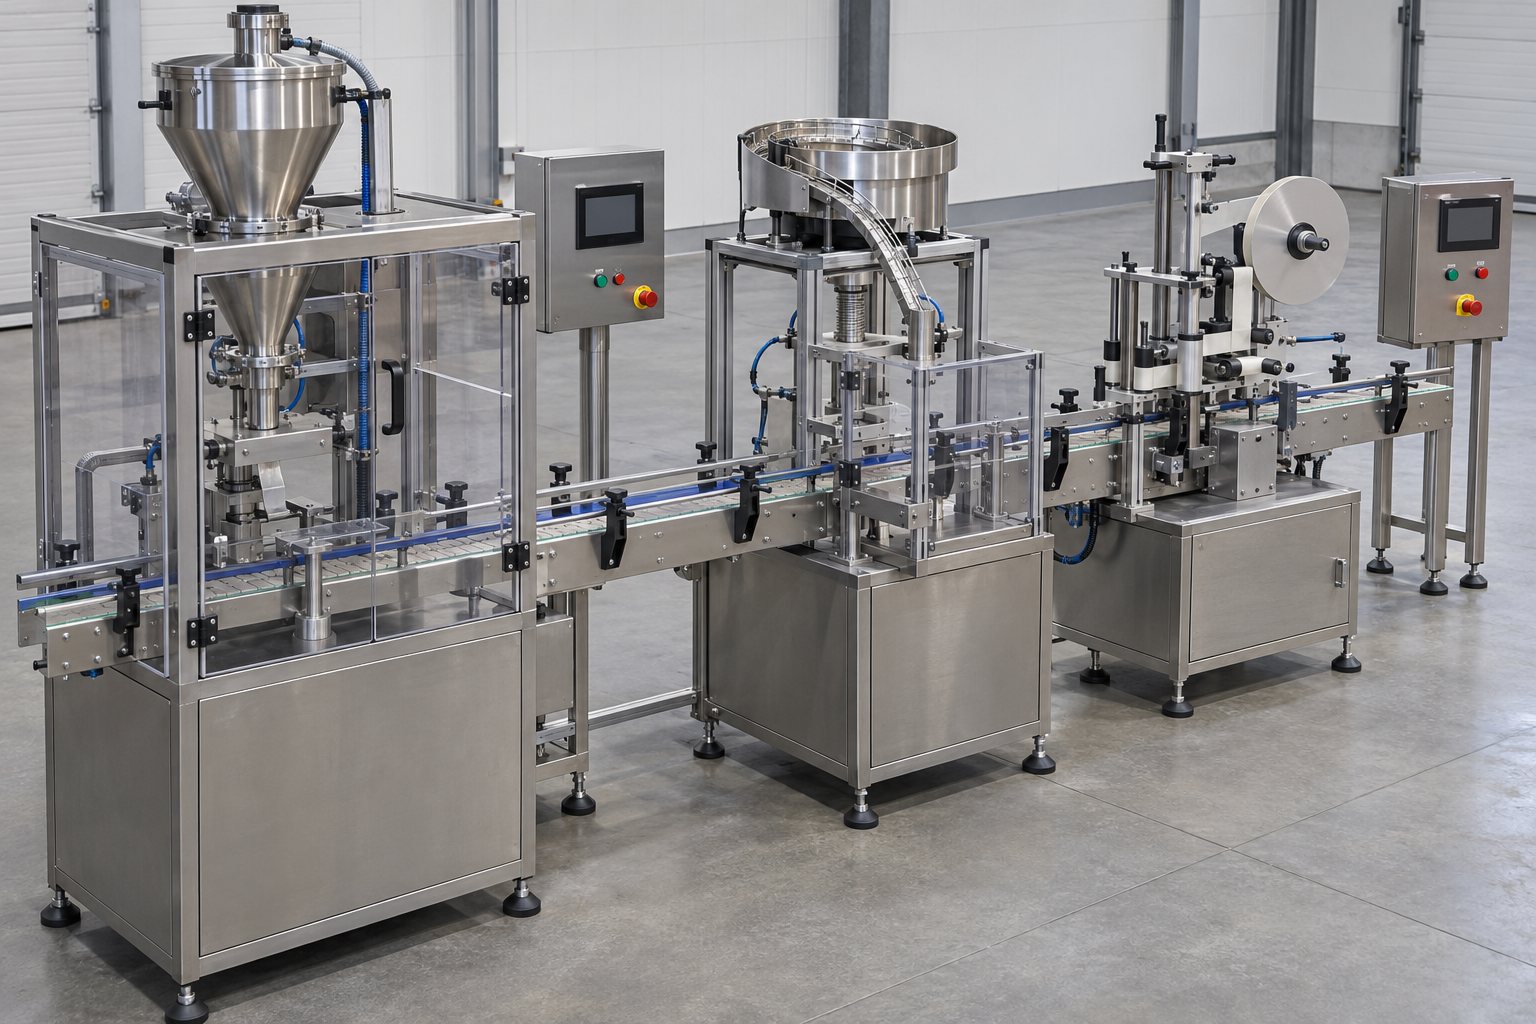
Przedstawiamy zanonimizowany przypadek audytu zespołu urządzeń przed opracowaniem i wykonaniem dostosowania. Opis dotyczy rozpoznanych problemów oraz zaleceń do dalszego projektowania. Nie stanowi potwierdzenia zakończonej przebudowy, przeprowadzenia końcowych badań ani gotowości linii do eksploatacji.
Ilustracje mają charakter poglądowy i pokazują rodzaje zagadnień omawianych w tekście. Nie są dokumentacją fotograficzną zakładu. Oryginalnych materiałów audytu nie publikujemy.
Co obejmowało rozpoznanie linii
Przedmiotem audytu był importowany zespół maszyn związanych z dozowaniem i przekazywaniem materiału sypkiego oraz kolejnymi operacjami produkcyjnymi. Urządzenia miały ze sobą współpracować, a obsługa wymagała dostępu do różnych miejsc podawania, transportowania i odbioru. Ocenę należało więc przeprowadzić zarówno dla poszczególnych maszyn, jak i dla ich połączeń.
W raporcie znalazły się uwagi dotyczące przewodów, przyłączy, obudów elektrycznych, dokumentacji i logiki sterowania. Osobno opisano zagadnienia związane z osłonami, szczelinami przy transporterach, siłownikami, oznaczeniami oraz komunikacją z operatorem. Część zapisów odnosiła się do tych samych miejsc z różnych perspektyw. Przejście kabla przez obudowę mogło jednocześnie dotyczyć ochrony mechanicznej przewodu, zabudowy szafy i warunków środowiskowych.
Takie zestawienie pomaga ustalić zależności między pracami. Zmiana przewodu może wymagać sprawdzenia jego zabezpieczenia i zakończeń. Dodanie osłony wpływa na dostęp podczas czyszczenia. Przebudowa zatrzymania wymaga przeanalizowania zachowania połączonych urządzeń. Na tej podstawie można przygotować spójny zakres dostosowania.
Od uwagi w raporcie do wymagania projektowego
Poszczególne zapisy audytu nie mają jednakowego charakteru. Niektóre odnoszą się do widocznego stanu, na przykład niechronionego przejścia przewodu albo oznaczenia w języku niezrozumiałym dla użytkownika. Inne wskazują potrzebę dalszej weryfikacji, obliczeń lub prób funkcjonalnych. Osobną grupą są propozycje rozwiązań, które wymagają dopracowania przed zamówieniem aparatury.
W opisywanym przypadku szczególnej ostrożności wymagały uwagi o doborze przewodów, architekturze sterowania bezpieczeństwem i zachowaniu pneumatyki. Właściwe rozwiązania zależą od funkcji urządzenia, obciążenia, warunków pracy i wyników oceny ryzyka. Konkretnego przekroju kabla czy określonego typu sterownika nie należy przenosić między instalacjami bez sprawdzenia tych danych.
Dlatego przy przygotowywaniu planu warto do każdej uwagi dopisać sposób jej rozstrzygnięcia. Może nim być oględzina, porównanie ze schematem, obliczenie, pomiar lub sprawdzenie zachowania maszyny. Dopiero wtedy powstaje lista prac, którą da się zaprojektować, wycenić i później odebrać.
Jednoznaczna identyfikacja przewodów i aparatury
Jedną z powracających grup uwag była identyfikacja przewodów. Raport wskazywał zastrzeżenia do ich kolorystyki, w tym do rozróżnienia funkcji ochronnych i pozostałych obwodów. Podobne zagadnienia pojawiały się przy przyłączach napędów. W dokumentacji zapisano również brak czytelnych oznaczeń części aparatury na maszynach.
Przy dostosowaniu trzeba najpierw ustalić rzeczywistą funkcję każdej żyły i jej przebieg. Pomagają w tym inwentaryzacja połączeń, analiza układu oraz odpowiednie sprawdzenia. Oznaczenia na przewodach, zaciskach, czujnikach i silnikach powinny tworzyć jeden system z dokumentacją. Dzięki temu osoba wykonująca serwis może odnaleźć element bez zgadywania na podstawie jego położenia.
Ważne jest także zachowanie rozróżnienia między identyfikacją a skutecznością ochrony. Prawidłowy opis przewodu nie potwierdza ciągłości połączenia ochronnego. Z kolei sam wygląd żyły nie określa wszystkich jej parametrów. W planie prac trzeba więc oddzielić poprawienie oznaczeń od badań instalacji i zapisać oba zadania tam, gdzie są potrzebne.
Połączenia przewodów i dobór zasilania
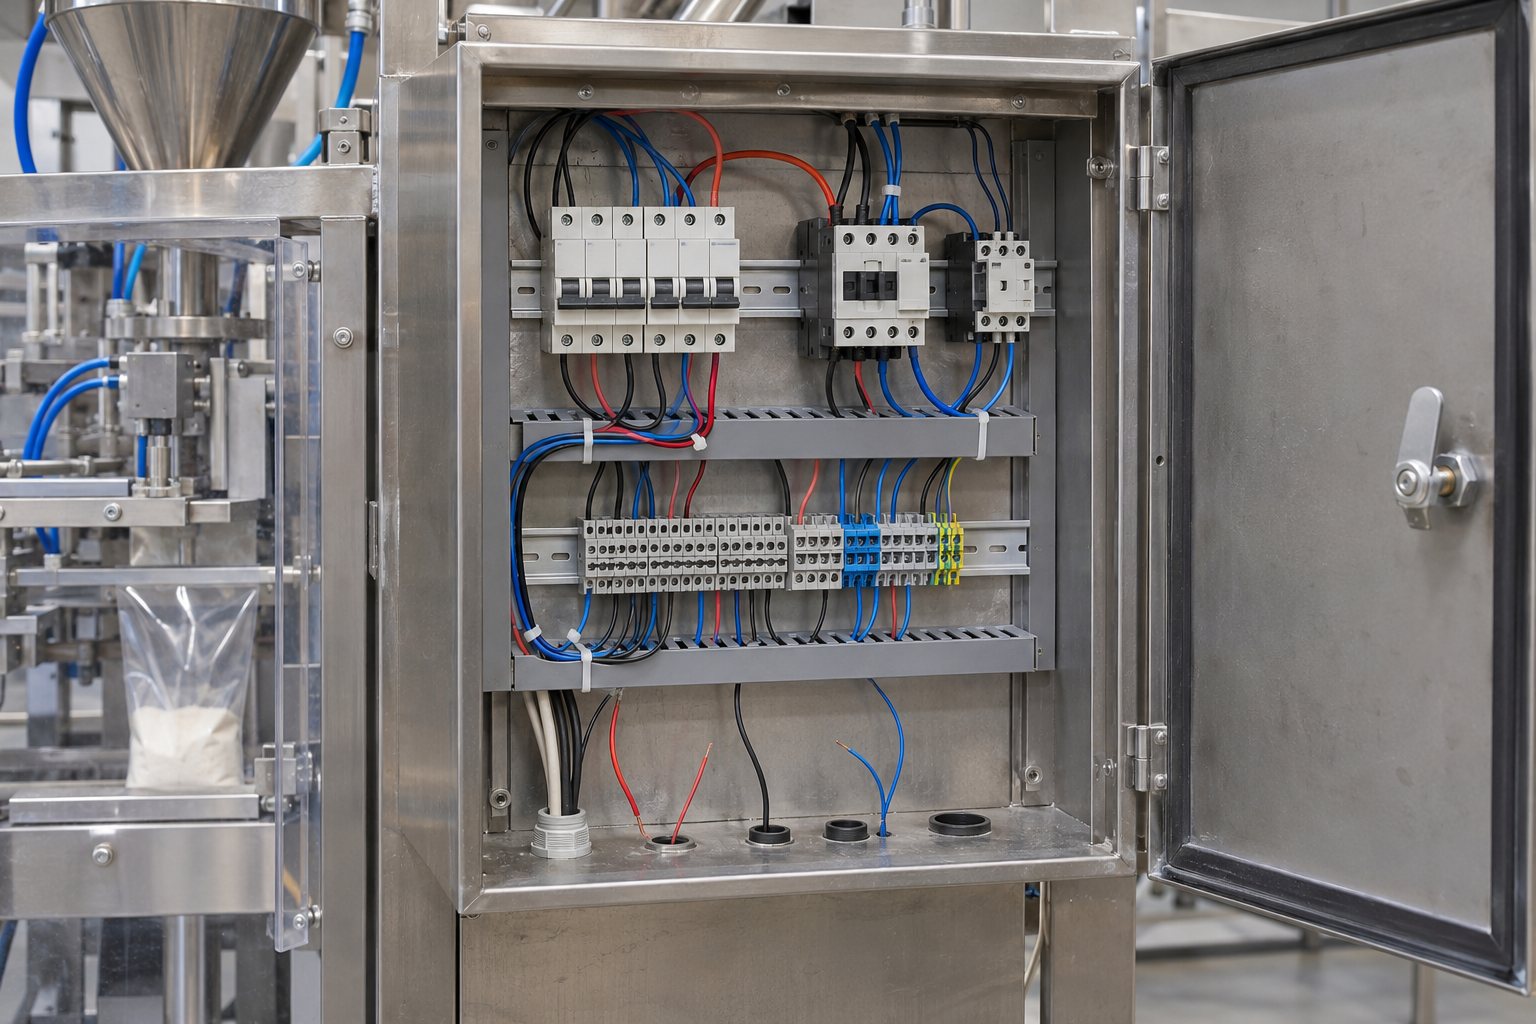
W materiale audytowym opisano połączenia pośrednie przewodów, nietypowe przyłącza oraz złącza, przy których wskazano możliwość pomylenia połączeń. Zakwestionowano także dobór przekrojów części przewodów zasilających. Był to obszar wymagający uporządkowania przed przygotowaniem docelowego rozwiązania elektrycznego.
Każde połączenie należy ocenić w jego rzeczywistym zastosowaniu. Znaczenie mają parametry osprzętu, rodzaj przewodu, sposób zamocowania, odciążenie oraz ochrona przed przypadkowym rozłączeniem lub dotknięciem części niebezpiecznych. Przy kilku podobnych złączach trzeba sprawdzić, czy obsługa nie może połączyć obwodów o różnych funkcjach. Odpowiedzią może być właściwy dobór i kodowanie złącza, zmiana organizacji połączeń albo zastosowanie innego sposobu doprowadzenia przewodów.
Dobór przekroju wymaga natomiast danych o obciążeniu i zabezpieczeniach, długości obwodu oraz sposobie ułożenia kabla. Wartość przyjęta jako założenie robocze powinna zostać zweryfikowana dla konkretnego obwodu. Podobnie trzeba sprawdzić zgodność przyłączy maszyn z instalacją zakładu oraz ustalić zakres odłączania energii.
Raport sygnalizował również wspólne prowadzenie sygnałów sterujących i zasilania. Przy projektowaniu należało rozpatrzyć izolację, separację, ekranowanie i odporność układu na zakłócenia. Taki zapis jest podstawą do sprawdzenia rozwiązania; sam w sobie nie stanowi wyniku badań kompatybilności elektromagnetycznej.
Obudowy elektryczne i wejścia kablowe
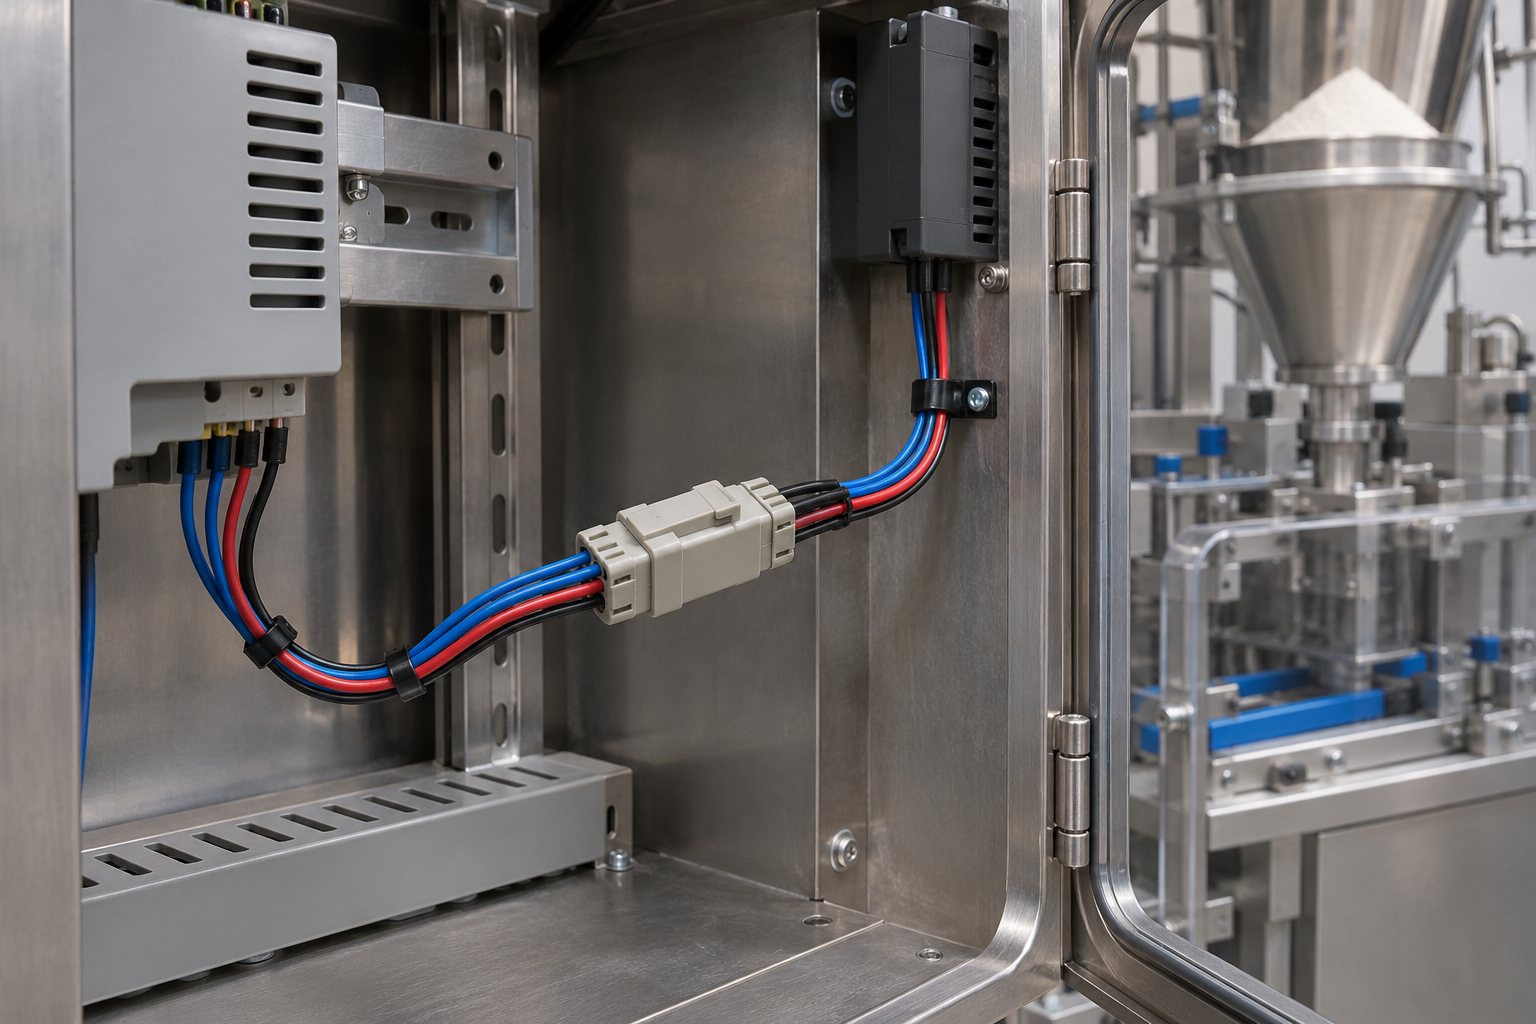
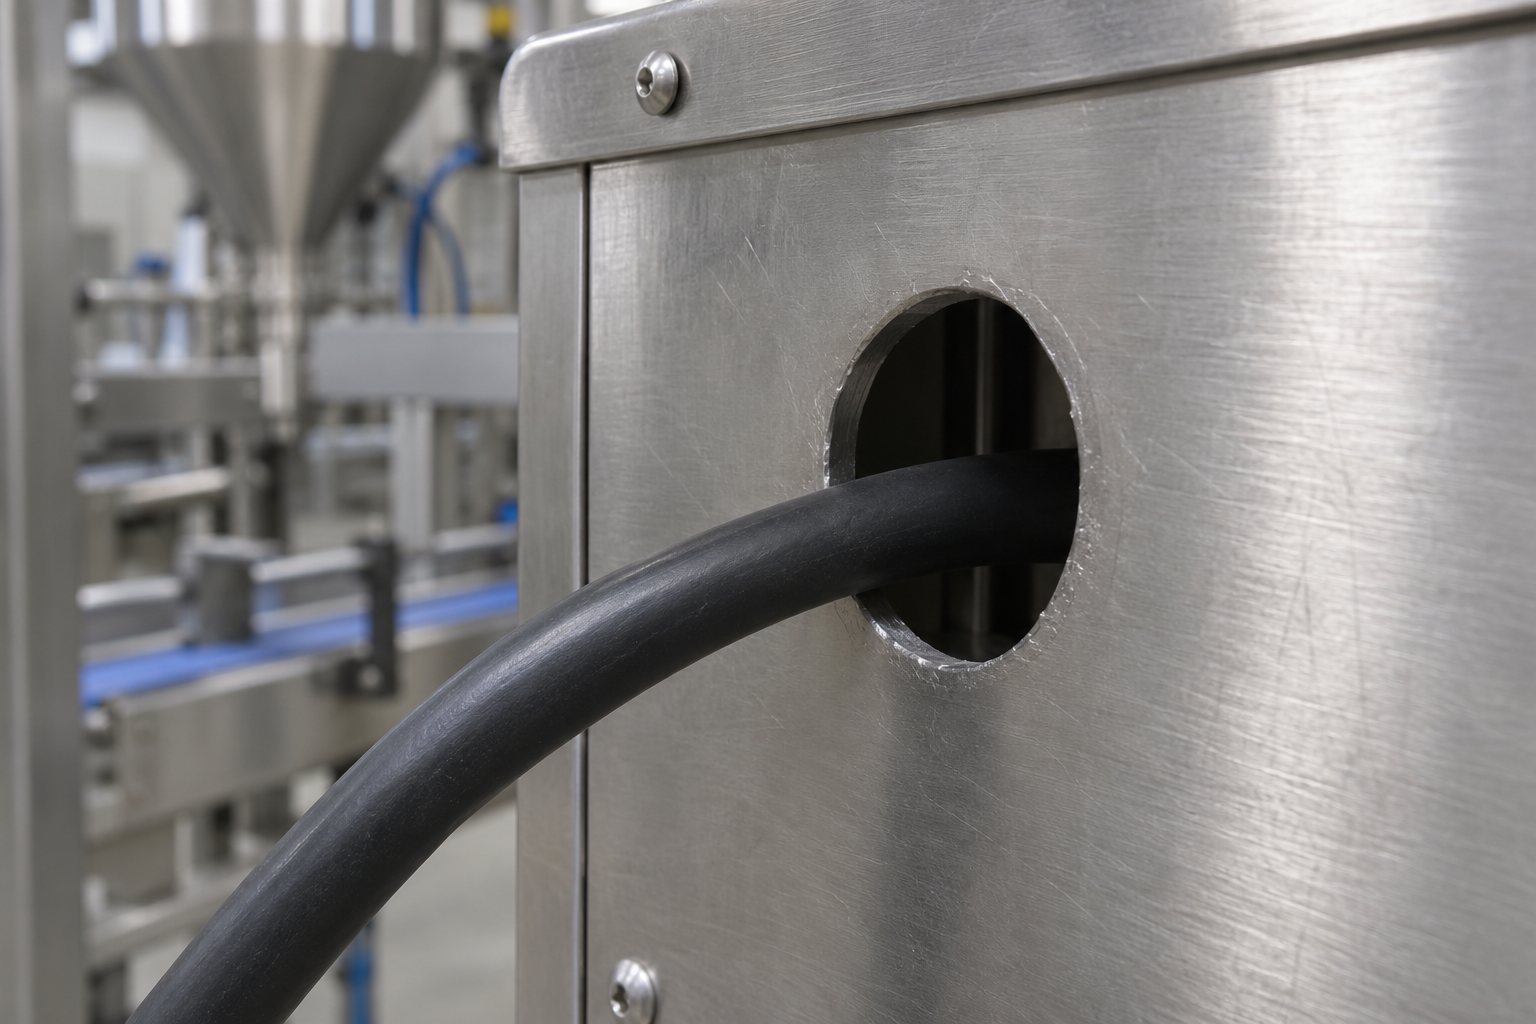
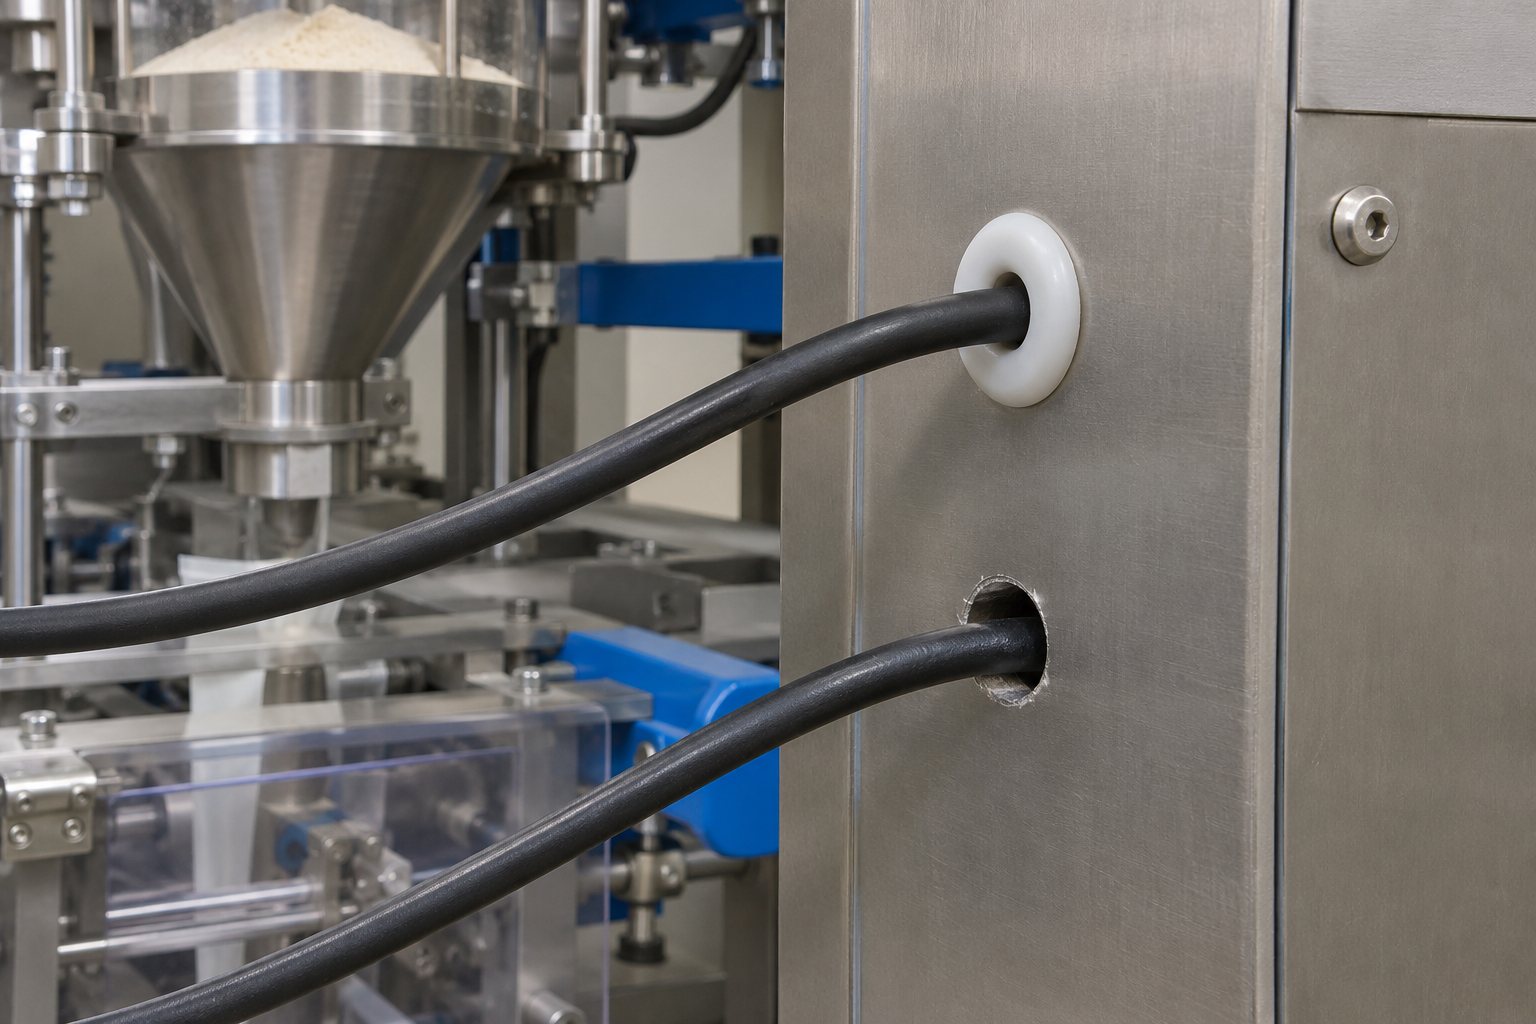
Kolejne uwagi dotyczyły braków w elementach zabezpieczających wejścia kablowe, niepełnej zabudowy części obudów oraz sposobu ograniczenia dostępu do wyposażenia elektrycznego. Przy przyłączach silników odnotowano podobne zagadnienia związane z prowadzeniem i mocowaniem przewodów.
Przepust lub dławnica musi pasować do przewodu i miejsca montażu. Powinien zapewniać odpowiednie prowadzenie kabla, ochronę przed uszkodzeniem i wymagane warunki wejścia do obudowy. W projekcie trzeba uwzględnić również możliwość naprężenia przewodu podczas regulacji, transportu albo czynności serwisowych.
Docelowe właściwości obudów wynikają z warunków otoczenia i sposobu użytkowania, w tym z uzgodnionych zasad czyszczenia. Stopnia ochrony nie należy określać na podstawie samego zdjęcia zamkniętych drzwi. Potrzebne jest sprawdzenie całej obudowy, jej otworów i wyposażenia. Równolegle należy ustalić zasady dostępu, tak aby zamknięcia, pokrywy i organizacja obsługi odpowiadały funkcji danego miejsca.
Połączenia ochronne ram i części przewodzących
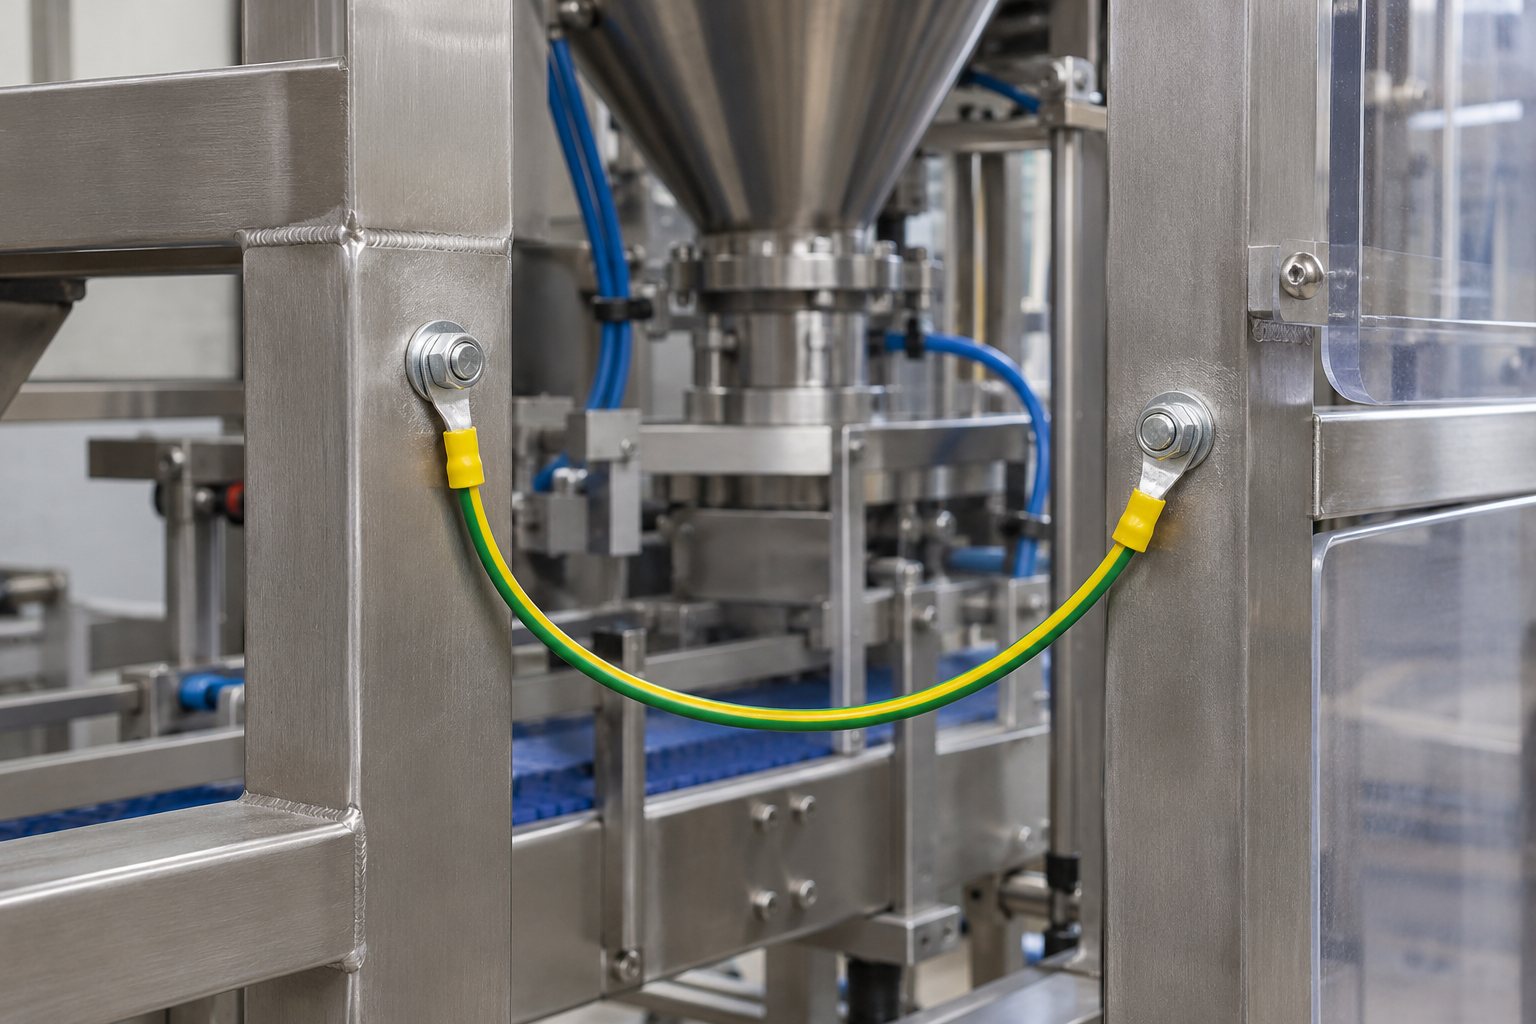
W audycie odnotowano również brak wymaganych połączeń ochronnych metalowych części konstrukcji. Przy linii złożonej z kilku modułów nie można zakładać, że śruby montażowe i przypadkowy kontakt ram zapewniają zamierzony tor ochronny. Trzeba prześledzić rzeczywiste połączenia, sprawdzić sposób zasilania i określić części, które powinny zostać objęte ochroną.
Koncepcja dalszych prac obejmowała uporządkowanie połączeń oraz wykonanie właściwych badań. Projekt musi uwzględnić przekroje, zaciski, odporność mechaniczną i warunki serwisowania. Wymiary przewodu dobiera się do konkretnego układu; zdjęcie poprawnie wyglądającego połączenia nie zastępuje obliczeń ani pomiaru ciągłości.
Po wykonaniu zmian należy udokumentować rzeczywisty przebieg połączeń i wyniki wymaganych sprawdzeń. Nie publikujemy wartości rezystancji ani stwierdzenia skuteczności ochrony, ponieważ w materiale źródłowym nie ma protokołu końcowego potwierdzającego te rezultaty.
Dokumentacja potrzebna do dalszych decyzji
Istotnym ograniczeniem była dokumentacja. Raport wskazywał brak schematów pneumatycznych, niekompletne lub częściowo nieczytelne materiały elektryczne oraz rozbieżności między dostępnymi schematami a rzeczywistą instalacją. Taki stan utrudnia przygotowanie zmian i późniejsze utrzymanie urządzeń.
Przed przebudową trzeba ustalić, co faktycznie zostało zamontowane. Inwentaryzacja powinna objąć połączenia między maszynami, zasilanie, aparaturę, napędy i układ pneumatyczny. Na tej podstawie można przygotować czytelne schematy, zestawienia zacisków oraz informacje o funkcjach sterowania. Dokumentacja powinna pozwalać prześledzić zależności od elementu na maszynie do jego oznaczenia na schemacie.
Zakres obejmuje też materiały dotyczące obsługi i konserwacji. Po zmianie sterowania lub dostępu do urządzenia potrzebne informacje muszą odpowiadać nowemu rozwiązaniu. Przy układach programowalnych należy uzgodnić dostęp do projektu, kopii programu i opisu funkcji. Uzupełnione rysunki stanowią podstawę dalszych prac, ale ich posiadanie nie zastępuje sprawdzenia działania wykonanej instalacji.
Zachowanie po zaniku i powrocie zasilania
W raporcie znalazła się uwaga o samoczynnym uruchamianiu maszyny po zaniku zasilania. To zagadnienie należy rozpatrywać jako część logiki pracy, z uwzględnieniem osób, które mogą znajdować się przy urządzeniu po przerwie albo podczas usuwania zakłócenia.
Trzeba ustalić, w jakim stanie pozostaje maszyna po utracie energii i jakie warunki pozwalają na ponowne rozpoczęcie ruchu. Powrót napięcia, przywrócenie gotowości sterowania i polecenie uruchomienia są odrębnymi zdarzeniami. Projekt powinien określać ich wzajemne zależności, w tym zachowanie urządzeń współpracujących.
Po wykonaniu zmian potrzebne jest sprawdzenie uzgodnionych scenariuszy. Należy uwzględnić nie tylko zwykłe zatrzymanie, ale również przerwy w zasilaniu i kolejne kroki obsługi. Zapis o problemie w audycie pomaga zdefiniować taki plan prób. Nie daje podstaw do przedstawienia przebudowanego układu jako sprawdzonego, dopóki odpowiednie testy nie zostaną wykonane i udokumentowane.
Zatrzymanie awaryjne w zespole urządzeń
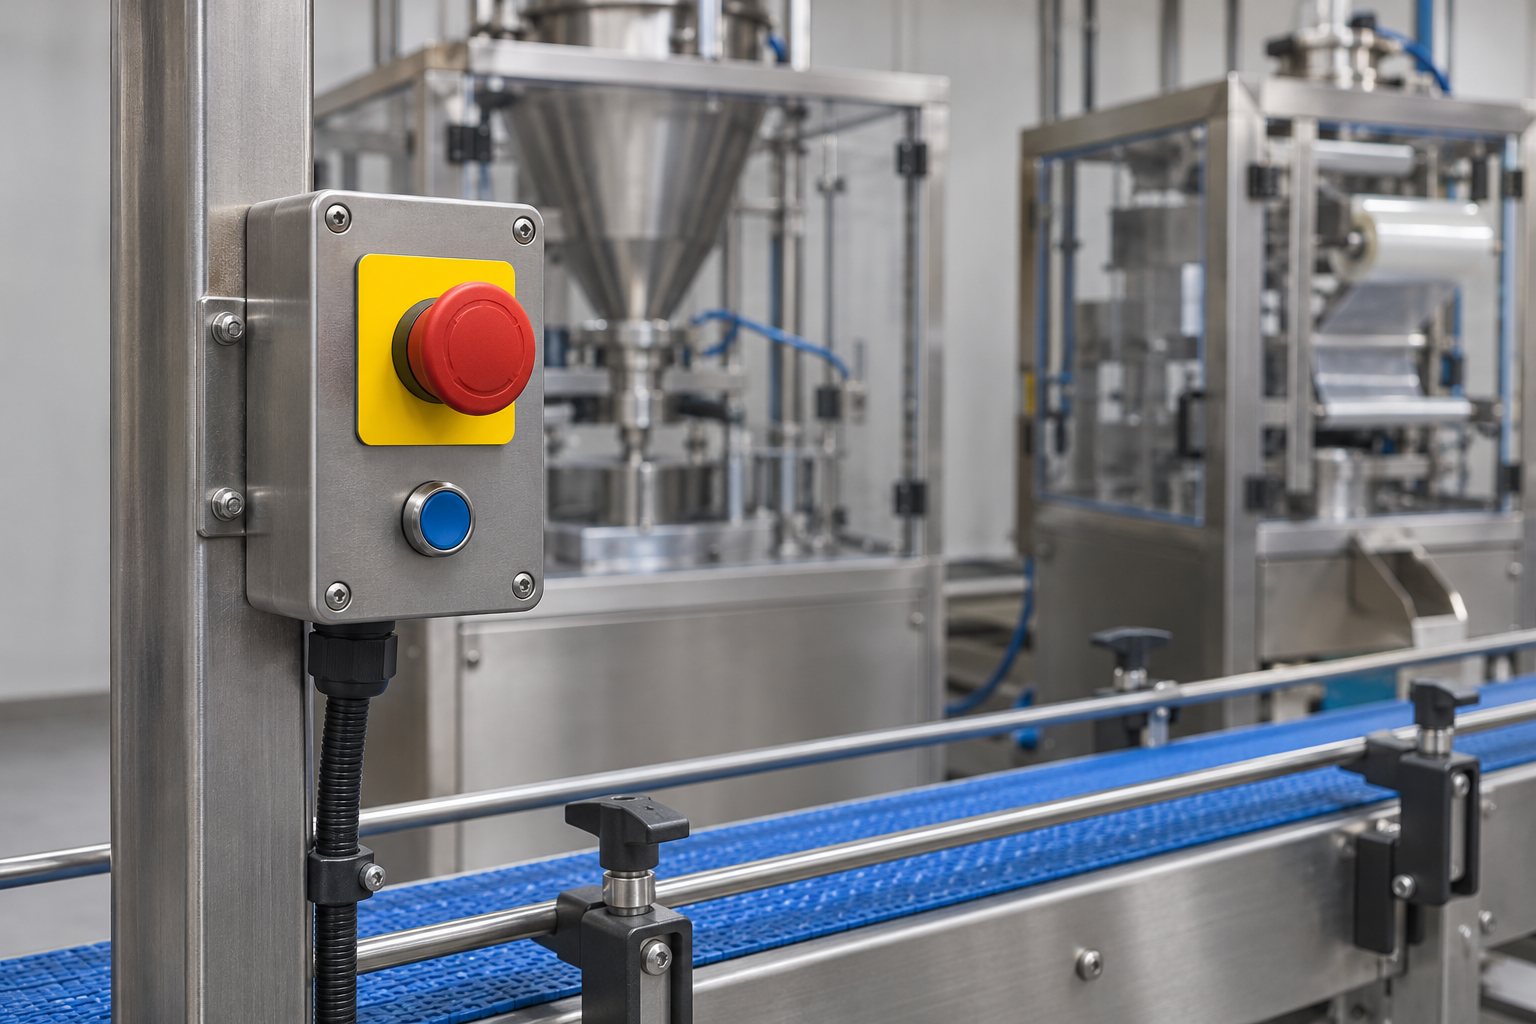
Osobna grupa uwag dotyczyła przycisków zatrzymania awaryjnego oraz ich włączenia do sterowania. Wstępna propozycja obejmowała uporządkowanie tych funkcji i rozważenie dodatkowego układu sterującego dla współpracujących maszyn. Był to kierunek do opracowania, a nie opis gotowej i zwalidowanej instalacji.
Najpierw należy ustalić, jaki obszar obejmuje dany element zatrzymania i jakie ruchy mają zostać zatrzymane. Wspólna linia wymaga rozpoznania zależności między urządzeniami. Zatrzymanie jednej części może wpływać na podawanie materiału, transport lub pracę sąsiedniego mechanizmu. To powinno znaleźć odzwierciedlenie w opisie funkcji.
Dobór architektury, aparatury i wymaganej skuteczności funkcji musi wynikać z właściwej oceny. Samo policzenie kanałów albo wskazanie producenta przekaźnika nie rozstrzyga poprawności rozwiązania. W projekcie trzeba opisać także przywracanie gotowości, możliwość ponownego startu i sposób wykrywania istotnych uszkodzeń. Późniejsza weryfikacja powinna odnosić się właśnie do tych wymagań.
Pneumatyka i energia pozostająca po zatrzymaniu
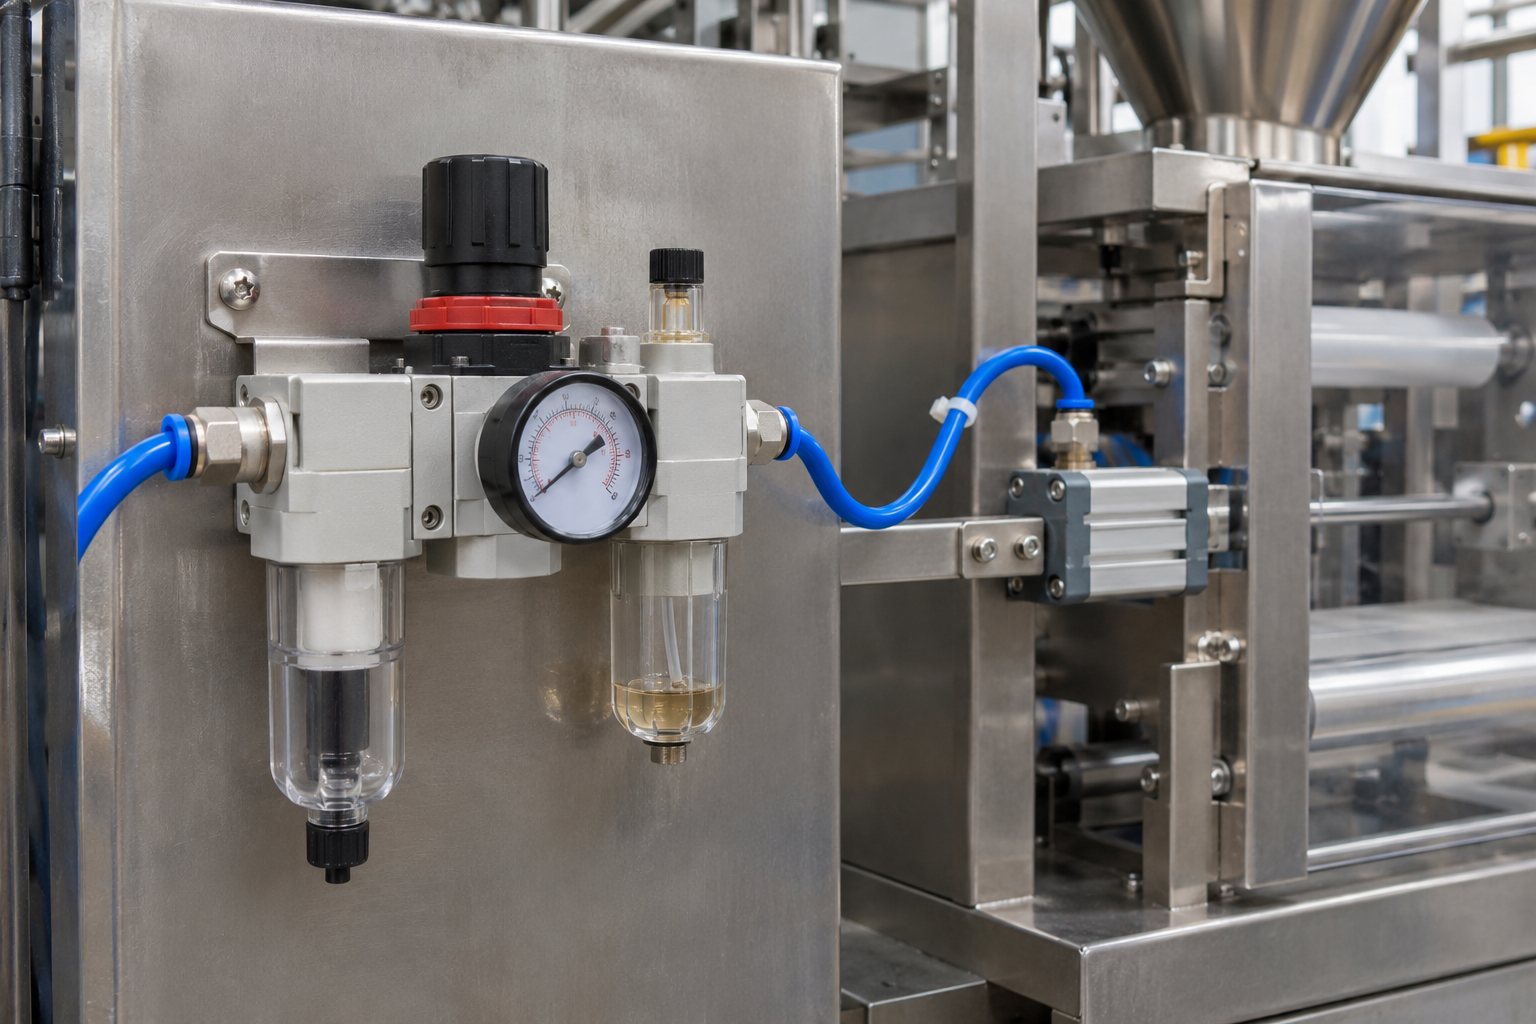
Dokument audytowy zawierał zalecenie dotyczące rozładowania ciśnienia przy zatrzymaniu awaryjnym. Do przygotowania rozwiązania potrzebna jest jednak wiedza o funkcjach poszczególnych obwodów, położeniu siłowników i skutkach zmiany ciśnienia. Przy brakującym schemacie pneumatycznym jest to szczególnie ważny etap rozpoznania.
Projekt powinien określać wymagany bezpieczny stan urządzenia. W jednym obwodzie może być potrzebne odprowadzenie energii, w innym kontrolowane zatrzymanie lub utrzymanie określonego stanu. Należy rozpatrzyć także sytuacje, w których utrata ciśnienia mogłaby spowodować niekontrolowany ruch. Dotyczy to zwłaszcza funkcji zależnych od podtrzymania obciążenia, jeżeli takie występują w danej maszynie.
Dlatego zaworu nie dobiera się wyłącznie na podstawie ogólnego hasła o odpowietrzeniu. Trzeba powiązać go z oceną ryzyka, funkcją sterowania i warunkami ponownego podania energii. W planie serwisowania należy odrębnie opisać izolowanie źródeł energii i sprawdzenie warunków bezpiecznego dostępu.
Dostęp do ruchomych części i miejsc podawania
W części dotyczącej bezpieczeństwa maszyn wskazano obszary wymagające oceny ochrony przed dostępem do ruchu. Uwagi obejmowały między innymi strefy siłowników, szczeliny przy transporterach, podajnik drobnych elementów, obszar etykietowania i wystające końce wałów. Zapisano również potrzebę usunięcia ostrych krawędzi pozostałych po obróbce elementów.
Dobór osłon wymaga poznania czynności wykonywanych przez człowieka. Należy przeanalizować podawanie i odbieranie materiału, regulację, usuwanie zakłóceń, czyszczenie oraz konserwację. Miejsce niedostępne podczas zwykłego cyklu może być osiągalne przy innej czynności. Również sam kierunek oględzin ma znaczenie: dostęp z boku lub od dołu może różnić się od tego widocznego od strony operatora.
Na tej podstawie można określić potrzebę osłon stałych, dostępu przez otwierane elementy albo innych rozwiązań ochronnych. Ich geometria, mocowanie i ewentualna współpraca ze sterowaniem wymagają opracowania dla konkretnego miejsca. Nie należy przyjmować wymiarów szczelin ani odległości ochronnych wyłącznie z fotografii.
W przypadku transporterów i podajników trzeba przy tym zachować możliwość wykonywania potrzebnych zadań. Osłona powinna uwzględniać rzeczywisty proces, tak aby normalna obsługa nie wymuszała jej zdejmowania. Projektowanie dostępu i ochrony musi więc odbywać się równolegle z ustaleniem sposobu użytkowania urządzeń.
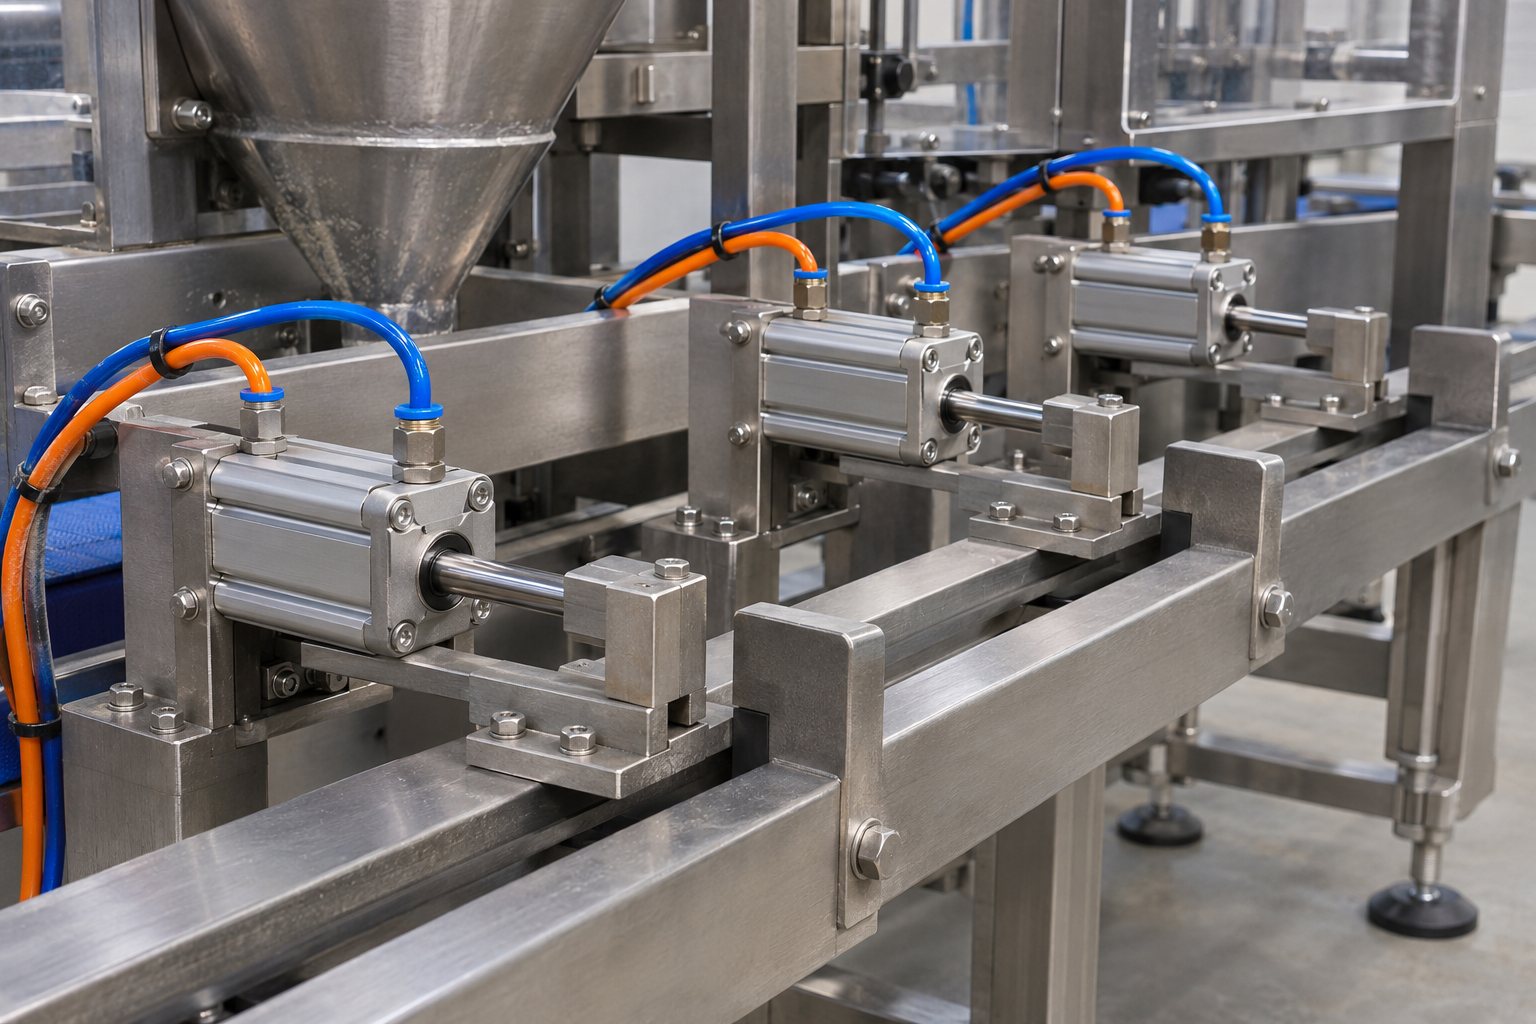
Siłowniki i miejsca zacisku
W raporcie wskazano dostępne elementy wykonawcze pneumatyki. Istotne są nie tylko same tłoczyska, ale również ruchome uchwyty i miejsca, w których zbliżają się one do stałej konstrukcji. Przy regulacji prowadnic lub usuwaniu zablokowanego opakowania dłoń może znaleźć się w innej pozycji niż podczas normalnego podawania. Zakres osłon i warunki dostępu trzeba odnieść do tych czynności oraz do możliwości ruchu po ponownym podaniu powietrza.
Przekazanie materiału między transporterami
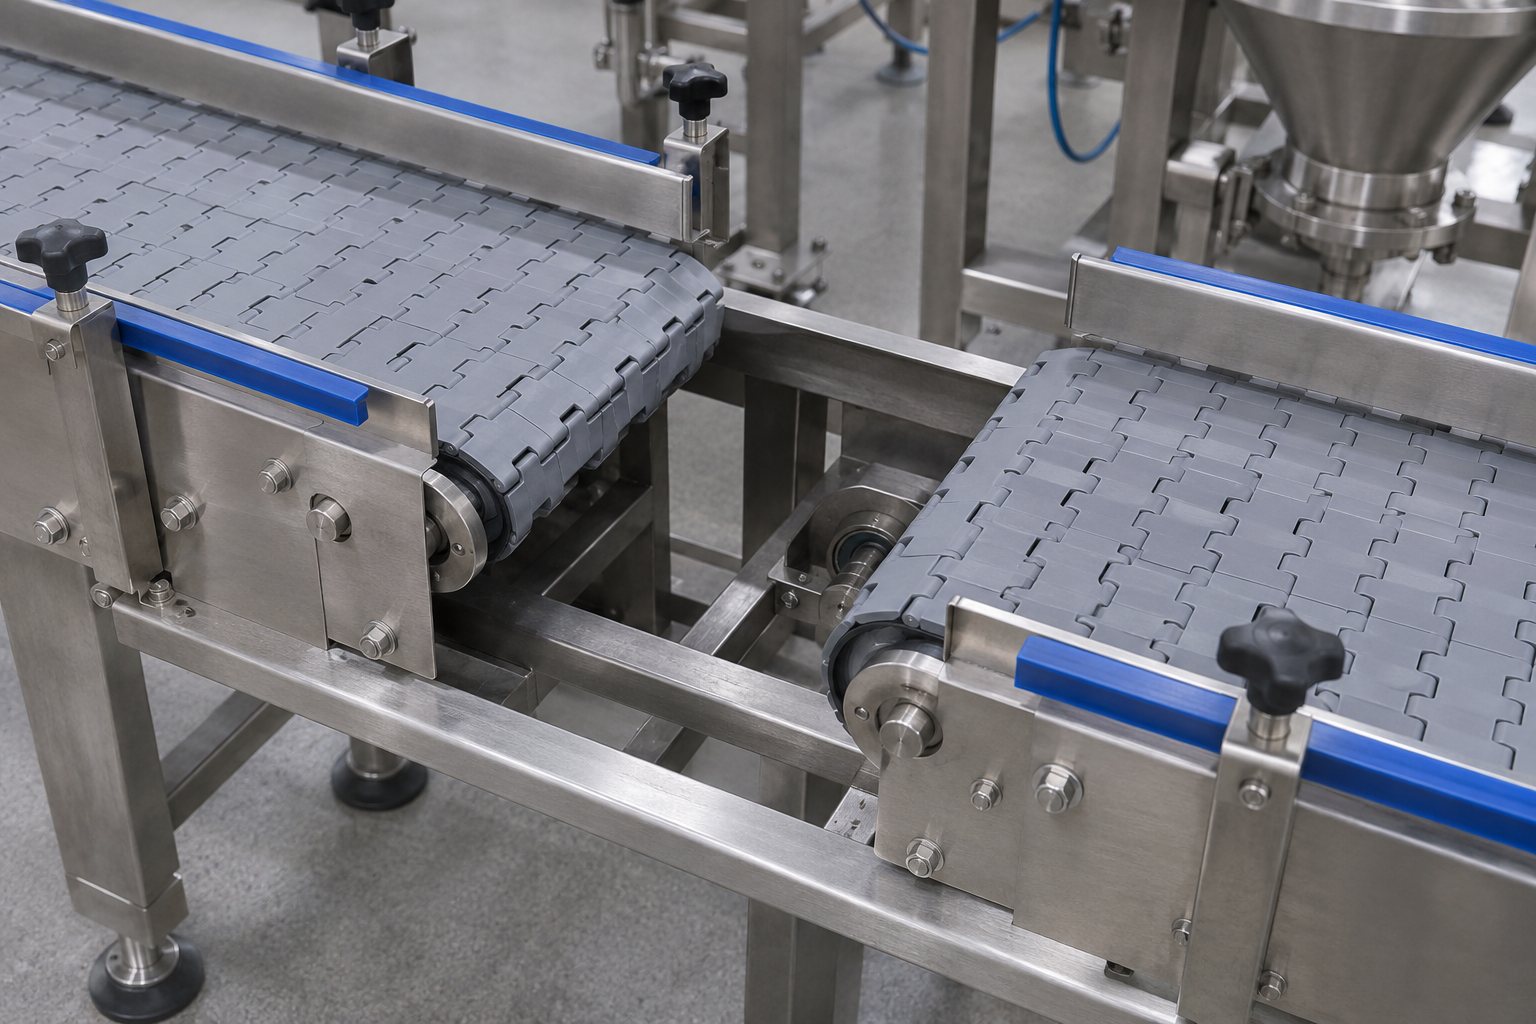
Audyt odnotował szczeliny pozwalające na dostęp do stref przenośników. Analiza powinna objąć końce taśm lub łańcuchów, rolki, przejścia między modułami i dostęp pod prowadnicami. Element ułatwiający przekazanie opakowania może ograniczyć jedną drogę dostępu, a pozostawić inną. Dlatego rozwiązanie należy ocenić z kilku stron, z uwzględnieniem czyszczenia i usuwania zakłóceń. Pokazana ilustracja przedstawia rodzaj problemu; wielkość jej przerwy nie jest wymiarem rzeczywistej linii.
Podajnik drobnych elementów
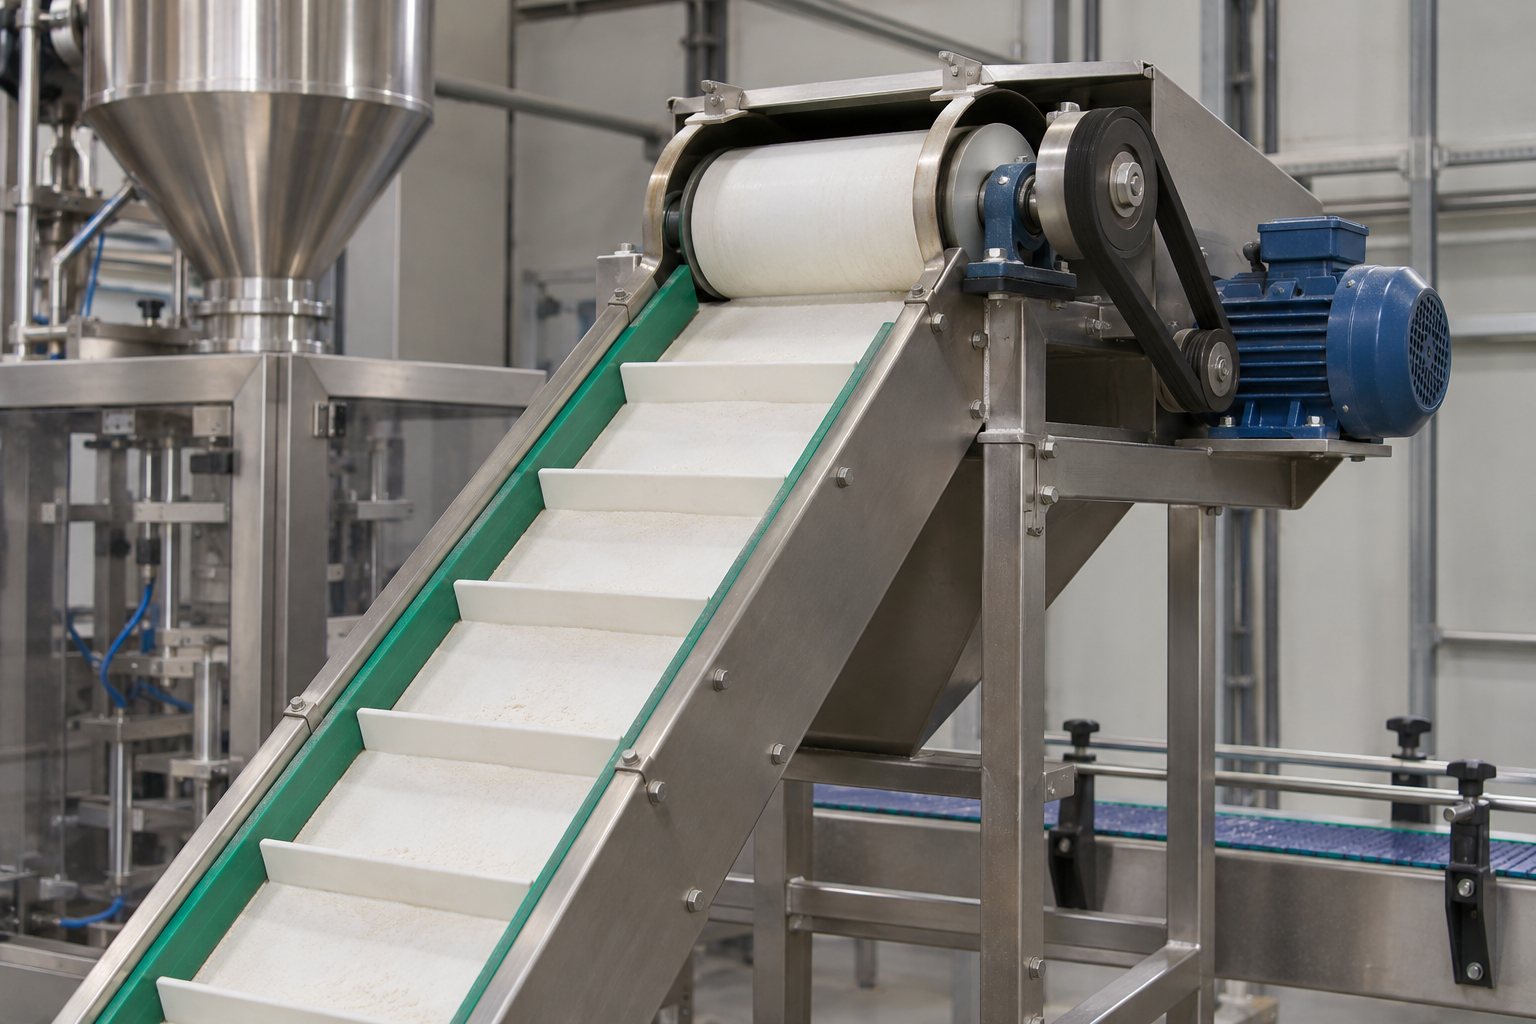
Wśród urządzeń wymagających uzupełnienia ochrony wymieniono podajnik drobnych elementów. Ocenie podlegają strefy napędu, zawracania taśmy i miejsca dostępne przy uzupełnianiu zasypu lub regulacji. Osłona powinna ograniczać kontakt z niebezpiecznym ruchem, a jednocześnie uwzględniać zadania obsługowe. Samo osłonięcie jednej strony nie rozstrzyga ochrony całego urządzenia. Sposób otwierania i ewentualne nadzorowanie dostępu trzeba ustalić w projekcie.
Rolki i prowadzenie materiału w etykieciarce
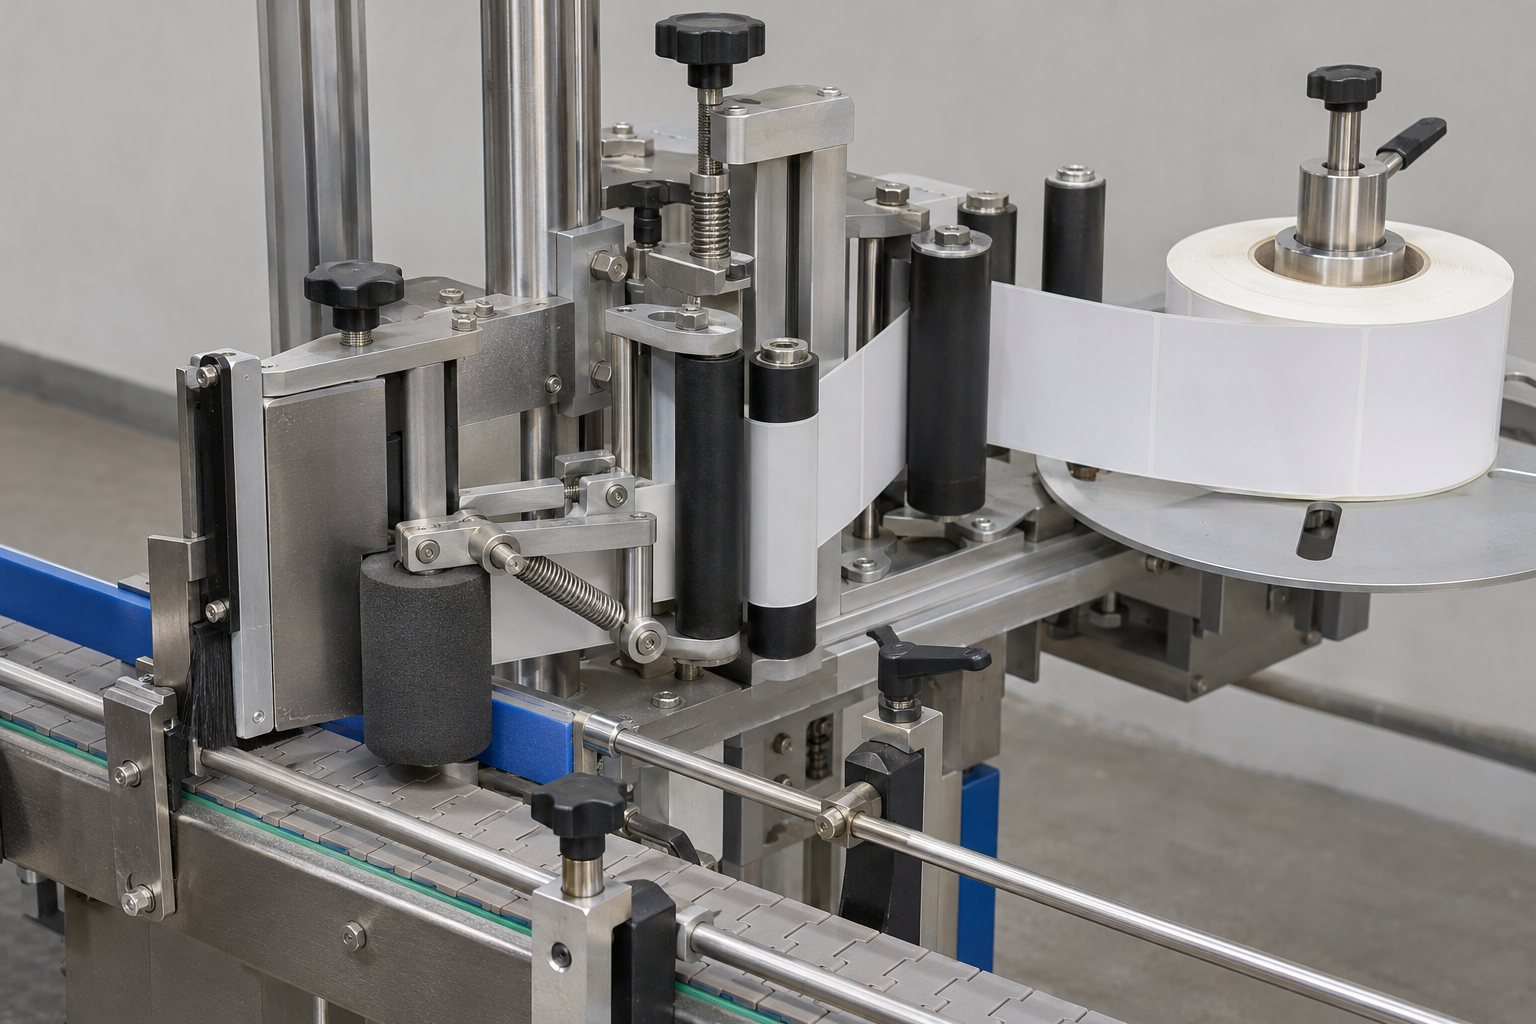
Raport obejmował również dostęp do ruchomych części etykieciarki. W takim module należy rozpoznać miejsca styku rolek, pasów i prowadzonego materiału oraz czynności zmiany rolki i regulacji. Ułożenie materiału wymaga często innego dostępu niż zwykły cykl produkcyjny. Projekt powinien uwzględniać bezpieczne przygotowanie urządzenia do tej czynności, warunki uruchomienia i ochronę podczas pracy. Nie wystarczy ocena wyłącznie od strony głównego panelu operatora.
Wystające końce wałów i krawędzie konstrukcji
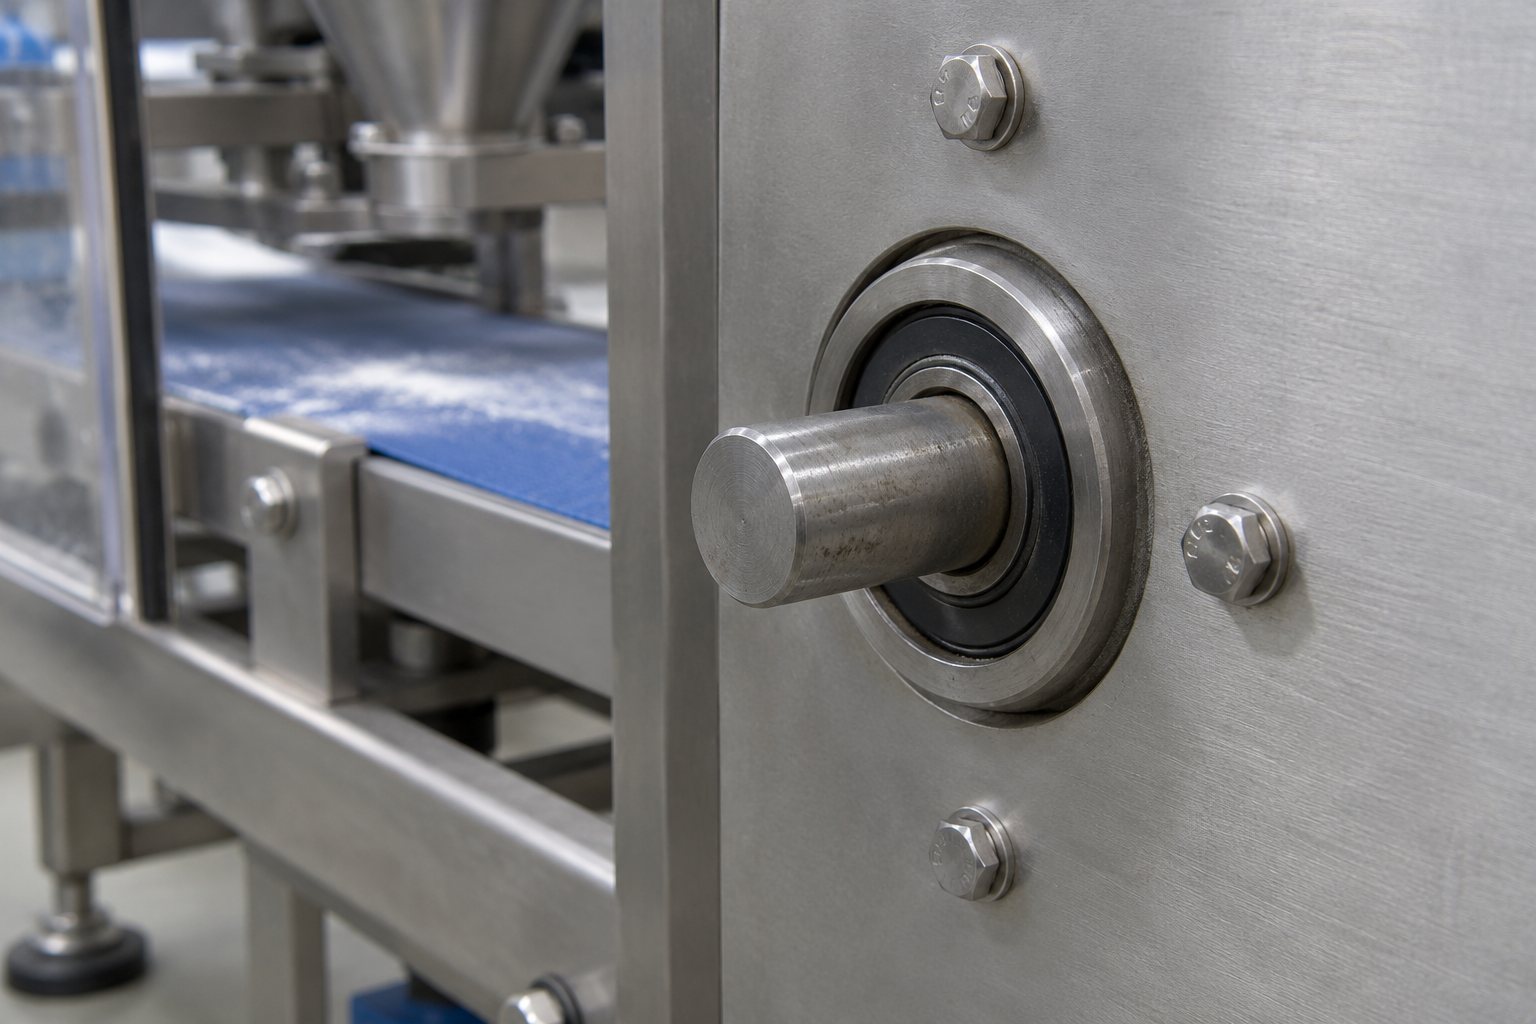
W części mechanicznej opisano brak zabezpieczeń wystających końców wałów oraz ostre krawędzie elementów. To dwa różne zagadnienia: osłonięcie ruchu obrotowego i wykończenie powierzchni dostępnych przy obsłudze. Krótki koniec wału także wymaga oceny możliwości kontaktu lub pochwycenia. Przy krawędziach trzeba sprawdzić miejsca sięgania, prowadzenia przewodów i czyszczenia. Fotografia nie pozwala natomiast ustalić ostrości każdej krawędzi ani potwierdzić obróbki po poprawce.
Czytelne komunikaty i oznaczenia dla użytkownika
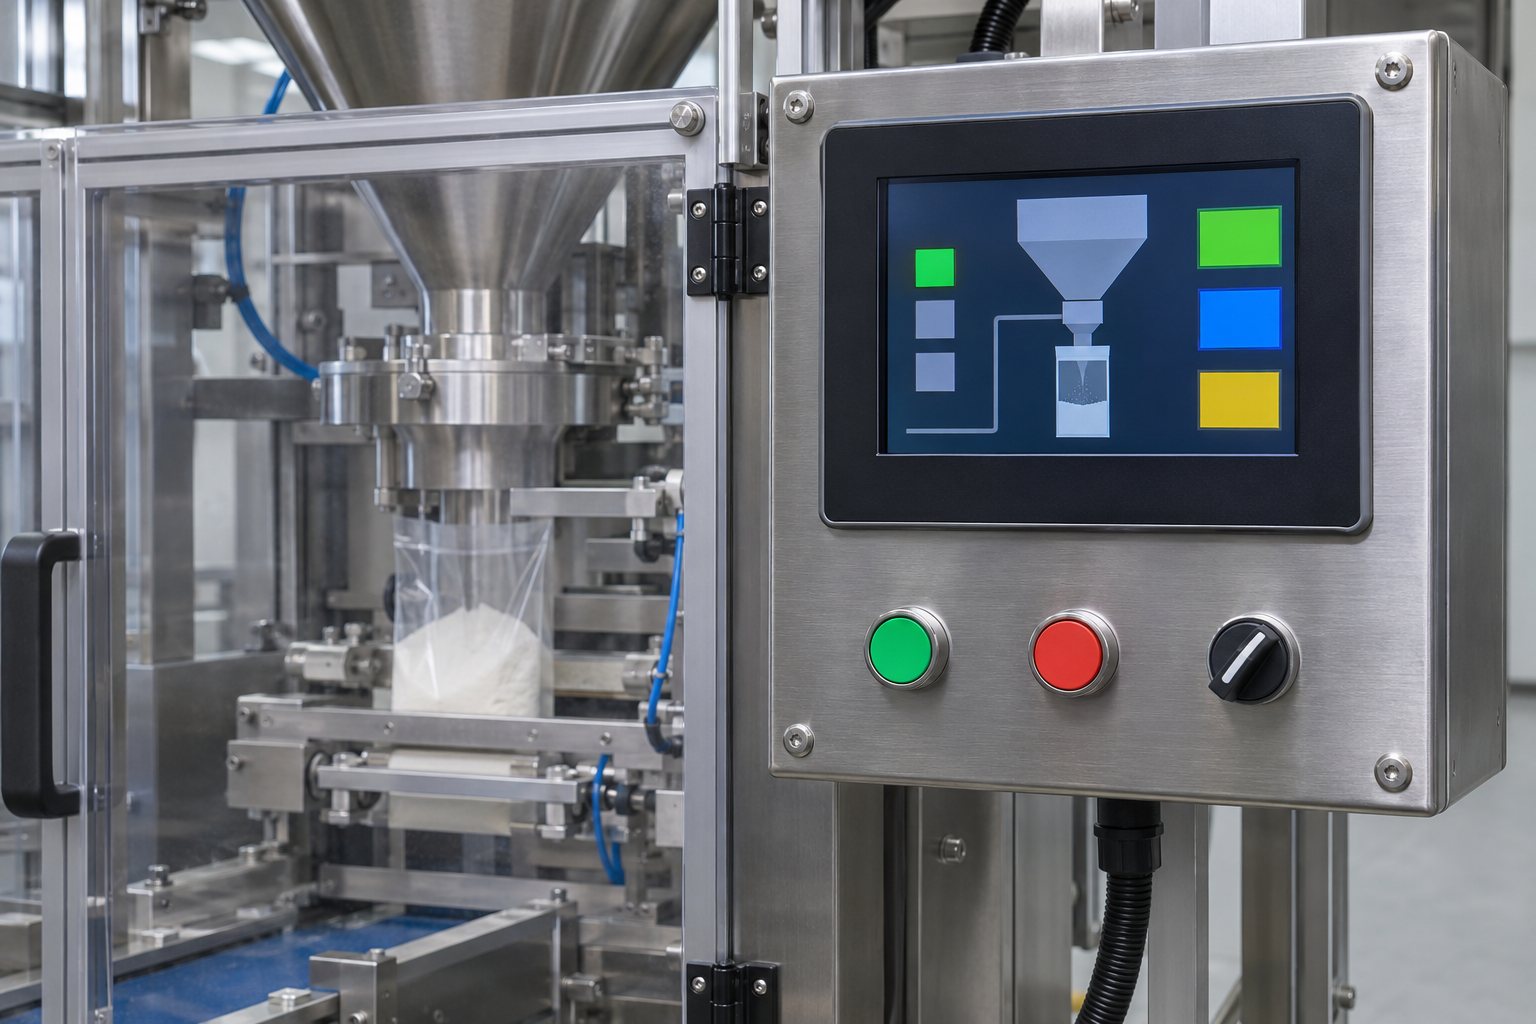
Raport wskazywał brak polskiej wersji części interfejsu operatorskiego oraz oznaczeń na urządzeniach. Odnotowano także zagadnienia dotyczące opisania wyłącznika głównego, identyfikacji pneumatyki, kierunków ruchu i ostrzeżeń. Te informacje powinny być powiązane z dokumentacją oraz sposobem pracy przyjętym w zakładzie.
Tłumaczenie HMI wymaga zrozumienia funkcji komunikatu. Nazwa przycisku, opis alarmu i instrukcja usunięcia zakłócenia muszą być czytelne dla użytkownika i odpowiadać faktycznemu zachowaniu maszyny. Samo zastąpienie słów w języku obcym nie zapewnia jeszcze spójności obsługi.
Ostrzeżenia dobiera się do rozpoznanych zagrożeń i zastosowanych środków ochronnych. W dokumentacji sygnalizowano również potrzebę weryfikacji szczególnego oznakowania związanego z polem elektromagnetycznym. Jego zasadność i zakres wymagają potwierdzenia na podstawie właściwych danych. Nie należy odczytywać takiej uwagi jako wyniku pomiarów narażenia.
Dokumenty wyposażenia a ocena całej linii
Wśród zapisów znalazły się uwagi o widoczności oznaczeń na wyposażeniu elektrycznym. W importowanym zespole trzeba uporządkować identyfikację produktów i przypisane do nich dokumenty. Zakres wymaganych oznaczeń zależy od rodzaju produktu i właściwych przepisów. Nie można oczekiwać identycznego zestawu dokumentów dla każdego elementu.
Materiały dotyczące poszczególnych urządzeń powinny zostać powiązane z oceną ich współpracy. Wspólny przepływ materiału, sterowanie i funkcje ochronne wymagają ustalenia granic rozpatrywanego zespołu. Należy również określić odpowiedzialność za przygotowanie dokumentacji oraz czynności związane z właściwą oceną zgodności.
Audyt wskazuje braki i przygotowuje dalsze decyzje. Ostateczne rozstrzygnięcia wymagają odniesienia do rzeczywistej konfiguracji i zakresu wykonanych zmian. Zebrane deklaracje dotyczące części wyposażenia nie zastępują sprawdzenia kompletnego rozwiązania w uzgodnionych warunkach.
W przypadku maszyn wprowadzanych do obrotu przed 20 stycznia 2027 r. punktem odniesienia pozostaje dyrektywa maszynowa 2006/42/WE. Rozporządzenie (UE) 2023/1230 co do zasady zaczyna być stosowane 20 stycznia 2027 r. Sama data zakupu albo planowanej poprawki nie wystarcza do kwalifikacji prawnej konkretnego zespołu. Potrzebne są m.in. informacje o wprowadzeniu do obrotu lub oddaniu do użytku, pochodzeniu i zakresie zmian. Termin stosowania potwierdza Komisja Europejska.
Oznakowanie CE dotyczy produktów objętych odpowiednimi przepisami i nie jest zatwierdzeniem maszyny przez organ Unii Europejskiej. Nie istnieje też jeden uniwersalny „certyfikat CE”, który zastępuje wszystkie obowiązki producenta lub podmiotu odpowiedzialnego za zespół. Wymagana procedura oraz dokumenty zależą od produktu i właściwych regulacji. Wyjaśniają to informacje Komisji o oznakowaniu CE.
Przy wyposażeniu elektrycznym maszyny trzeba odróżnić cele bezpieczeństwa elektrycznego od procedury oceny zgodności kompletnej maszyny. Zasady w tym zakresie określa m.in. punkt 1.5.1 załącznika I do dyrektywy 2006/42/WE. Dobór norm i ich aktualnych wydań wymaga sprawdzenia zakresu zastosowania do konkretnego rozwiązania.
Jak powiązać obserwację z zakresem prac i odbiorem
Poniższe zestawienie porządkuje wybrane tematy audytu. Opisuje możliwe następstwa i oczekiwany sposób sprawdzenia zmian. Nie nadaje im liczbowych poziomów ryzyka i nie przedstawia wyników niewykonanych badań.
| Obserwacja | Potencjalne zagrożenie lub skutek | Kierunek działania | Co potwierdzić po zmianie |
|---|---|---|---|
| Niejednoznaczna identyfikacja przewodów i aparatury | Pomyłka podczas diagnostyki, odłączania lub ponownego podłączania obwodów. | Inwentaryzacja i spójne oznaczenia na maszynie oraz w dokumentacji. | Zgodność funkcji, przebiegu połączeń i opisów ze stanem rzeczywistym. |
| Nieuporządkowane wejścia kablowe i zabudowa obudów | Uszkodzenie przewodu albo niewłaściwa ochrona wyposażenia w danych warunkach. | Dobór prowadzenia, mocowania i uszczelnienia do przewodu, obudowy i środowiska. | Prawidłowość montażu oraz właściwości wymagane przez projekt. |
| Dostęp do stref ruchu przy transporterach i podajnikach | Możliwość kontaktu z elementami powodującymi pochwycenie lub zgniecenie. | Ocena czynności i dróg dostępu, następnie projekt odpowiednich środków ochronnych. | Ochronę podczas przewidzianej obsługi, regulacji, czyszczenia i konserwacji. |
| Uwaga o ponownym uruchomieniu po powrocie napięcia | Nieoczekiwane rozpoczęcie ruchu przy osobie znajdującej się w obszarze urządzenia. | Określenie stanów pracy i warunków świadomego ponownego uruchomienia. | Zachowanie podczas uzgodnionych prób zaniku i przywrócenia zasilania. |
| Nieustalony zakres funkcji zatrzymania w linii | Reakcja urządzeń niespójna z wymaganym bezpiecznym stanem całego rozpatrywanego obszaru. | Opis funkcji, zależności między maszynami i właściwej architektury sterowania. | Przebieg funkcji, przywracanie gotowości i wymagane wyniki walidacji. |
| Pneumatyka wymagająca rozpoznania stanu po zatrzymaniu | Nieprzewidziany ruch podczas zmiany ciśnienia lub ponownego podania energii. | Analiza obwodów i dobór sposobu osiągnięcia bezpiecznego stanu. | Reakcję urządzenia w scenariuszach określonych w projekcie. |
| Braki schematów oraz niezrozumiałe komunikaty | Utrudniona obsługa i serwis, niepewność co do funkcji elementów. | Uzupełnienie dokumentacji, opisów i interfejsu zgodnie z rzeczywistym układem. | Czytelność informacji i ich zgodność z działaniem urządzenia. |
W ten sposób zalecenie otrzymuje mierzalny zakres odbioru. Odpowiedzialna osoba wie, jaki rezultat należy dostarczyć, a użytkownik może odróżnić wykonaną czynność montażową od potwierdzenia jej działania.
Jak przełożyć raport na plan dostosowania
Po rozpoznaniu problemów można podzielić zadanie na etapy. W omawianej koncepcji dalszych prac przewidywano inwentaryzację, opracowanie rozwiązania elektrycznego i sterowania, uporządkowanie połączeń ochronnych, uzupełnienie dokumentacji oraz późniejsze sprawdzenia. Do tego należało dołączyć właściwie zdefiniowany zakres ochrony mechanicznej i komunikacji z użytkownikiem.
Pierwszy etap powinien zamknąć istotne braki danych. Kolejny obejmuje decyzje projektowe i uzgodnienie zakresu z użytkownikiem. Po wykonaniu prac potrzebna jest dokumentacja odpowiadająca rzeczywistemu układowi oraz weryfikacja wymagań przyjętych na początku. Takie uporządkowanie pozwala odróżnić zadania, które można już opisać, od tych zależnych od dodatkowego pomiaru lub decyzji.
Przy każdej pozycji warto wskazać rezultat i sposób jego sprawdzenia. Dla identyfikacji będzie to spójność oznaczeń ze schematem. Dla zmiany logiki odpowiedni przebieg funkcji. Dla ochrony przed dostępem potwierdzenie rozwiązania w przewidzianych sytuacjach obsługi. Dzięki temu odbiór odnosi się do uzgodnionego zakresu, a nie wyłącznie do liczby zamontowanych części.
Co trzeba potwierdzić po wykonaniu zmian
Zakończenie montażu otwiera etap sprawdzeń. Ich zakres powinien wynikać z projektu i rzeczywiście wykonanych prac. W instalacji elektrycznej potrzebne są odpowiednie oględziny i badania, a wyniki wymagają zapisu umożliwiającego ocenę. W sterowaniu należy sprawdzić przewidziane funkcje oraz reakcje w ustalonych stanach pracy i zakłóceń.
Osłony i dostęp trzeba rozpatrzyć razem z normalnymi czynnościami użytkownika. Dotyczy to także przywracania pracy po interwencji i ponownego podania energii. Jeżeli zastosowano funkcje bezpieczeństwa, ich potwierdzenie powinno odpowiadać wymaganiom ustalonym dla konkretnego rozwiązania.
W opisywanym przypadku raport stanowił punkt wyjścia do tego procesu. Udokumentowanie usterek i zaleceń nie potwierdza ich usunięcia. Do zamknięcia zadania potrzebne byłyby wyniki wykonanych sprawdzeń, dokumentacja zmian oraz odpowiednio ustalony odbiór. Tych rezultatów nie przedstawiamy jako zakończonych prac.
Co przygotować przy zakupie lub imporcie kolejnej linii
Ustalenia z takiego audytu można wykorzystać jeszcze przed kolejnym zakupem. Wczesne zebranie danych ułatwia rozpoznanie prac, które będą potrzebne po dostawie. Poniższa lista służy przygotowaniu rozmowy z dostawcą i zespołem technicznym.
- Opis procesu i czynności. Ustal, jak materiał przechodzi przez urządzenia, kto go podaje i odbiera oraz jak będą wykonywane regulacje i czyszczenie.
- Granice dostawy. Określ, które urządzenia, połączenia, osłony i funkcje sterowania obejmuje dostawca, a które wymagają opracowania po stronie zakładu.
- Dane instalacyjne. Zbierz informacje o zasilaniu, przyłączach, pneumatyce i wymaganiach otoczenia. Przekaż je osobom oceniającym warunki na miejscu montażu.
- Czytelne materiały techniczne. Poproś o dokumentację odpowiadającą oferowanej konfiguracji, w tym schematy oraz informacje dotyczące obsługi i konserwacji.
- Dostęp do sterowania. Wyjaśnij zasady dostępu do programów, kopii zapasowych i opisu funkcji. Ustal, kto będzie mógł wprowadzać i dokumentować uzgodnione zmiany.
- Język użytkownika. Sprawdź zakres tłumaczenia instrukcji, HMI, alarmów i oznaczeń. Oceniaj ich przydatność do rzeczywistych zadań operatora.
- Dokumenty i odpowiedzialność. Ustal, jakie dokumenty dotyczą dostarczanych produktów i jak zostanie przygotowana ocena kompletnego rozpatrywanego zespołu.
- Warunki weryfikacji. Opisz oczekiwane sprawdzenia po dostawie, wymagane zapisy i sposób zgłaszania zastrzeżeń. Uwzględnij czas oraz dostęp do linii potrzebny na ich wykonanie.
Zdjęcia i materiały demonstracyjne pomagają przygotować pytania. Do ostatecznego przyjęcia rozwiązań potrzebne są jednak dane dotyczące faktycznie dostarczonego wykonania. Warto zarezerwować etap na potwierdzenie tych informacji, zanim harmonogram produkcji zacznie ograniczać dostęp do maszyn.
Wartość audytu przed rozpoczęciem przebudowy
Największą korzyścią z takiego przeglądu jest uporządkowanie całego zadania, zanim zacznie się zamawiać elementy i zmieniać instalację. Powiązania między elektryką, pneumatyką, dostępem operatora i dokumentacją stają się wtedy częścią planu. Łatwiej określić dane potrzebne do projektu, podział odpowiedzialności i warunki późniejszej weryfikacji.
Przypadek importowanej linii pokazuje też, dlaczego wiele drobnych uwag warto rozpatrywać łącznie. Poprawienie wejścia kablowego, czytelnego opisu czy lokalnego przyłącza ma znaczenie w kontekście funkcji całego urządzenia. Celem kolejnego etapu jest rozwiązanie, którego działanie i dokumentację można sprawdzić w rzeczywistych warunkach użytkowania.
Ten przypadek w naszym portfolio
Skrót zakresu i etap opracowania znajdziesz w portfolio projektowym. Termin wykonania prac pozostaje nieujawniony.
Importowana linia: audyt bezpieczeństwa przed dostosowaniem →
Przygotowujesz importowaną linię do pracy w zakładzie?
Opisz urządzenia, planowany sposób ich współpracy i dostępne materiały. Na początek przydadzą się zdjęcia, instrukcje oraz posiadane schematy. Wstępna rozmowa pozwoli ustalić, jakie informacje są potrzebne do określenia zakresu audytu i dalszych działań.
GISupport wspiera przygotowanie zakresu oceny bezpieczeństwa, dokumentacji oraz uzgodnionych prac mechanicznych, elektrycznych i automatyki. Sposób realizacji ustalamy po rozpoznaniu konkretnego zadania.
+48 577 182 041 · biuro@gisupport.eu
Ocena bezpieczeństwa i dostosowanie maszyn
Przygotowanie do wymagań maszynowych 2027 · Analiza integracji maszyn