


Wissensdatenbank / Risikobeurteilung und Maschinenmodernisierung
Neuer Tisch und Puffer am Roboter: Risikobeurteilung einer Arbeitsplatzmodernisierung
Der Austausch des Abnahmetischs, die Änderung des Kartonverschubs und eine zusätzliche Pufferposition beeinflussen denselben Zyklus. Wir zeigen, wie sich die mechanische Planung mit der Risikobeurteilung, der Steuerungsanalyse und den Prüfungen nach der Integration verbinden lässt.
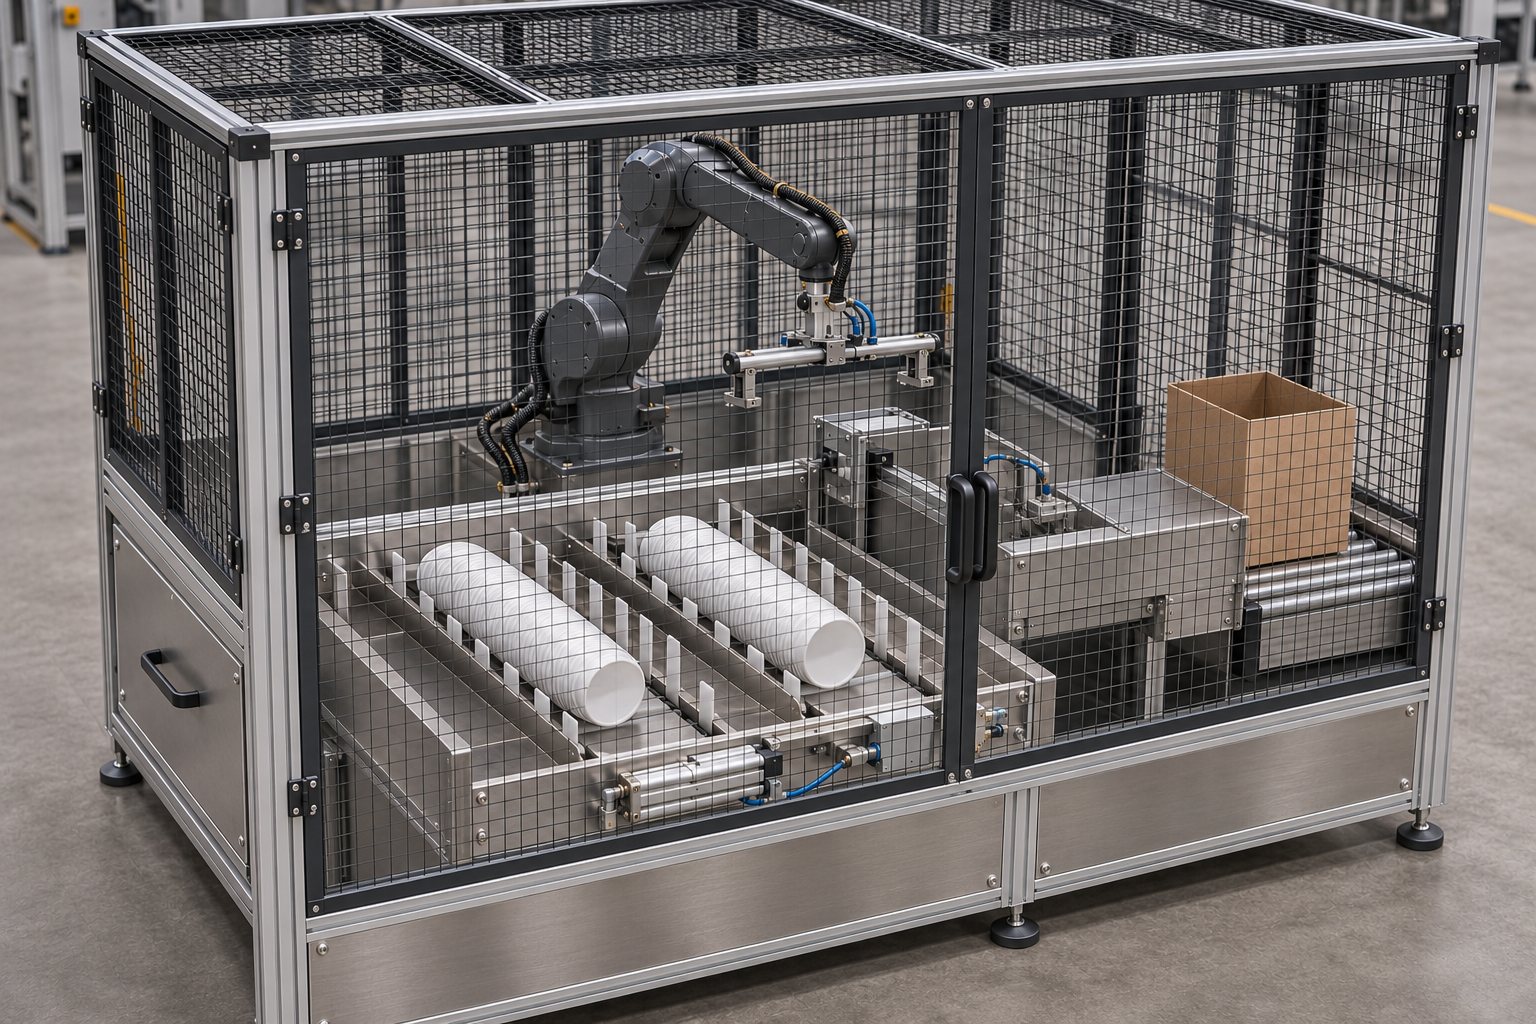
Der Artikel beruht auf einem anonymisierten Fall eines Verpackungsarbeitsplatzes mit Industrieroboter. Die Unterlagen umfassen die Änderungsanalyse, die Vorbereitung der Konstruktion auf die Integration und eine Bestandsdokumentation nach der Ausführung. Wir beschreiben das Vorgehen und die technischen Zusammenhänge. Betriebsdaten, Anlagenkennzeichnungen, Ausführungszeiträume und Kundendokumente bleiben unveröffentlicht.
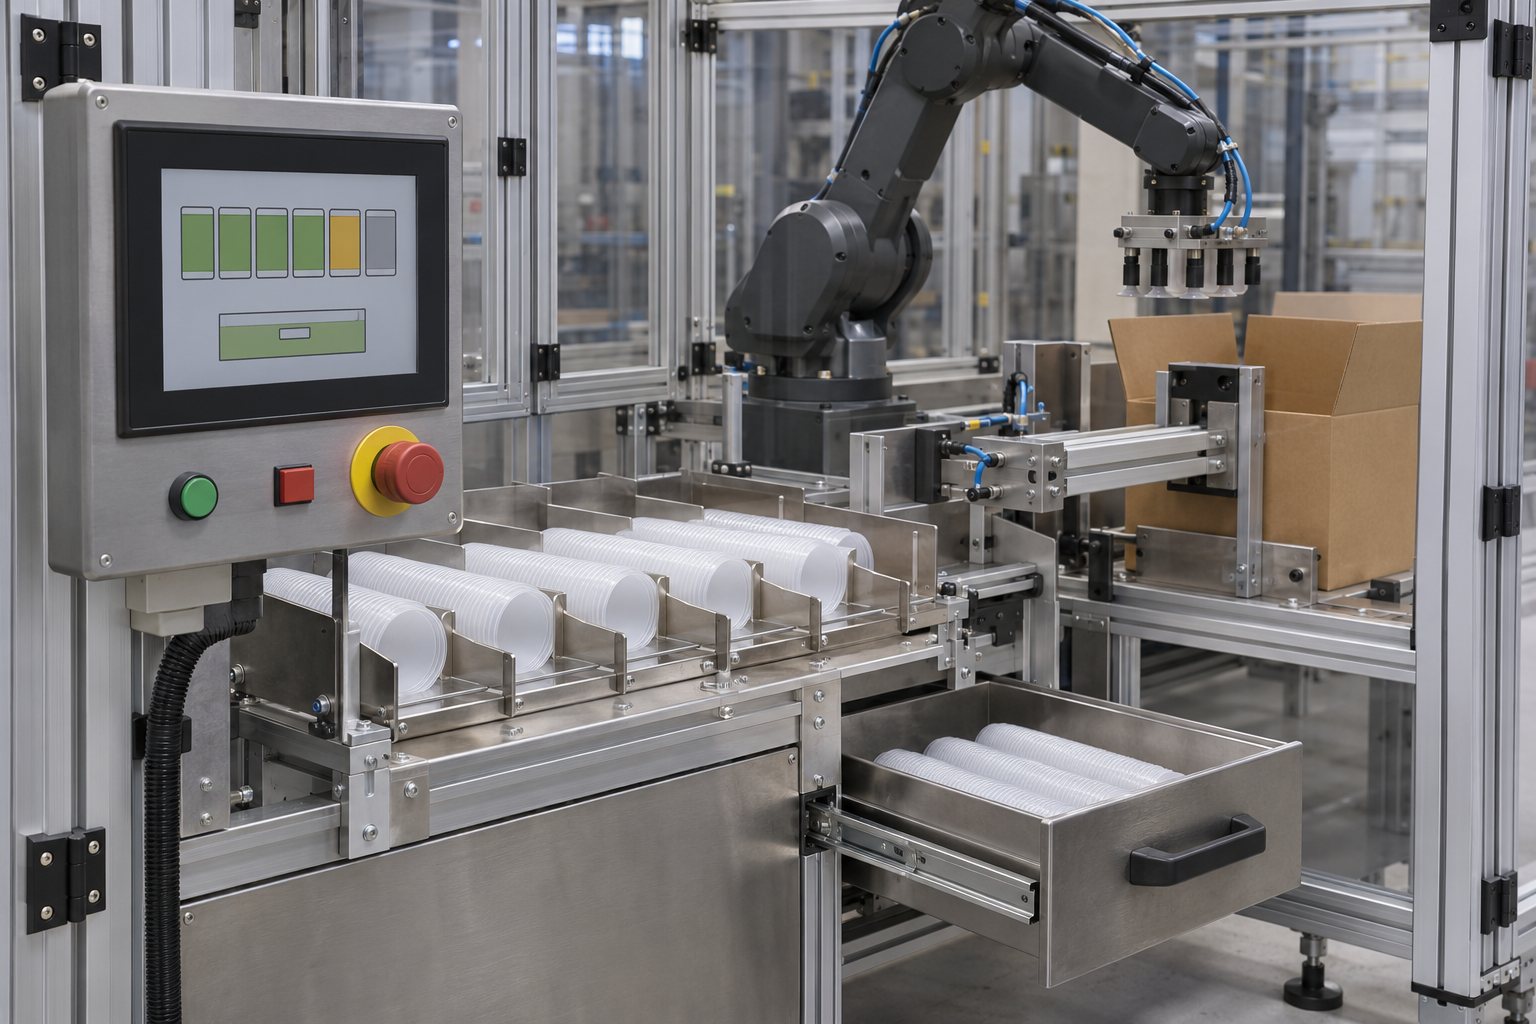
Die Abbildungen dienen der Veranschaulichung. Sie zeigen Arten von Mechanismen und Fragestellungen, ohne den Betrieb oder Details der ausgeführten Konstruktion nachzubilden.
Das Prozessproblem beginnt außerhalb des Roboters
Der Arbeitsplatz übernahm leichte Erzeugnisse aus dem vorherigen Arbeitsschritt, ordnete sie und übergab sie an die Verpackung. Der Roboter führte die aufeinanderfolgenden Bewegungen des Zyklus aus; der fertige Karton musste zur Abnahme verschoben werden. Für einen Teil des Sortiments ermöglichte die bisherige Zuführ- und Ablageweise nicht den gewünschten Arbeitsablauf. Produkte, die zu einem ungünstigen Zeitpunkt im Zyklus eintrafen, erforderten zusätzliche Bedienhandlungen.
Die Lösung umfasste drei miteinander verbundene Bereiche: einen neuen Mitnehmerfördertisch, eine Änderung des Kartonverschubmechanismus und eine zusätzliche Pufferposition für den Roboter. Jeder Bereich hatte einen eigenen mechanischen Umfang; entscheidend für das Ergebnis war jedoch das Zusammenwirken des gesamten Arbeitsplatzes. Deshalb wurde die Leistungsbetrachtung mit der Risikobeurteilung und der Festlegung der Bedingungen für die spätere Verifizierung verbunden.
Die Verringerung von Bedienereingriffen war ein wichtiges Projektziel. Wir gingen jedoch nicht davon aus, dass ein zusätzlicher Puffer die Sicherheit automatisch verbessert. Die neue Ablagestelle konnte eine Störungsursache verringern und zugleich den Bewegungsbereich, den Zugang und die Tätigkeiten beim Entleeren verändern.
Zuerst bestimmen wir die Grenzen der Modernisierung
Die Bewertung begann mit der Klärung, welche Teile bestehen bleiben und welche ihre Funktion oder Ausführung ändern. Der vorhandene Roboter sollte mit einem neuen Ablagepunkt zusammenarbeiten. Der Tisch übernahm das Produkt und transportierte es zur Entnahmestelle. Der Kartonmechanismus erhielt eine zusätzliche Bewegung für den Rücklauf des Schubelements.
Zum Umfang gehörten auch die Umzäunung, Schutzgeräte, Sensoren, die Verbindungen zur vorhandenen Steuerung und die Informationen für die Bedienperson. Die Aufgabengrenze wurde daher nicht allein durch die neue Stahlkonstruktion bestimmt. Sie umfasste alle Zusammenhänge, die durch die geänderte Zuführung, Abnahme und Pufferung beeinflusst werden konnten.
Ein so festgelegter Umfang hilft, den Zustand vor der Änderung mit der vorgesehenen Lösung zu vergleichen. Er ermöglicht auch die Beschreibung der Verantwortlichkeiten für Mechanik, Antrieb, Pneumatik, Roboterprogramm, Schutzfunktionen und Abschlussdokumentation. Die Vereinbarungen sollten für jedes Arbeitspaket ein konkretes Ergebnis benennen.
Die Risikobeurteilung führt von menschlichen Tätigkeiten zu Anforderungen
Methodischer Bezugspunkt ist die ISO 12100. Zunächst bestimmen wir die Grenzen der Maschine und die vorgesehenen Nutzungsweisen. Anschließend identifizieren wir Gefährdungen, schätzen das Risiko ein und bewerten die Notwendigkeit weiterer Risikominderung. Dieser Prozess muss wiederholt werden, wenn sich die Konstruktion ändert oder neue Daten vorliegen.
In der Praxis analysieren wir die Tätigkeiten am Arbeitsplatz: normale Produktion, Materialvorbereitung, Sortimentswechsel, Störungsbeseitigung, Entleeren des Puffers, Reinigung und Wartung. Gesondert betrachten wir Energieausfall, fehlerhafte Erkennung der Produktanwesenheit und den Wiederanlauf nach einem Eingriff. Die Beobachtung eines korrekten Zyklus allein beschreibt nicht alle diese Situationen.
Die Maßnahmen wählen wir entsprechend der Rangfolge der Risikominderung aus: konstruktive Lösungen, geeignete Schutzmaßnahmen und anschließend Informationen zur Verwendung und zum Restrisiko. Eine Anleitung sollte einen technisch realisierbaren Schutz nicht ersetzen. Die Auswahl der Betriebsmittel sollte sich wiederum aus den ermittelten Szenarien ergeben und deren Bewertung nicht vorwegnehmen.
Ein neuer Mitnehmerfördertisch erfordert die Bewertung des gesamten Produktwegs
In diesem Fall sollte die neue Konstruktion das Erzeugnis von der vorgelagerten Anlage übernehmen und zum Entnahmepunkt des Roboters transportieren. Entscheidend waren die Produktführung, das Beibehalten der Produktlage und die Abstimmung der Fördersequenz mit dem nachfolgenden Arbeitsschritt. Ähnliche äußere Abmessungen bedeuteten nicht automatisch gleiche Sicherheitsbedingungen innerhalb der Gesamtheit.
Zu analysieren waren die Mitnehmerelemente, Führungen, Rücklaufbereiche des Fördersystems und mögliche Produktklemmstellen. Der Schutz muss den Zugang von oben, von der Seite und von unten sowie Tätigkeiten nach dem Stillsetzen berücksichtigen. Gerade bei einer Korrektur oder Reinigung kann die Hand eine Stelle erreichen, die bei normaler Zuführung unzugänglich ist.
Die mechanische Planung umfasst auch Anschlussgeometrie, Steifigkeit, Befestigung, Tragfähigkeit und Wartungsmöglichkeiten. Die erforderlichen Eigenschaften müssen für die konkrete Konstruktion und die Belastungen geprüft werden. Eine Materialbeschreibung oder der Einsatz eines zugekauften Standardbauteils allein bestätigt nicht die Eigenschaften des gesamten Tischs.
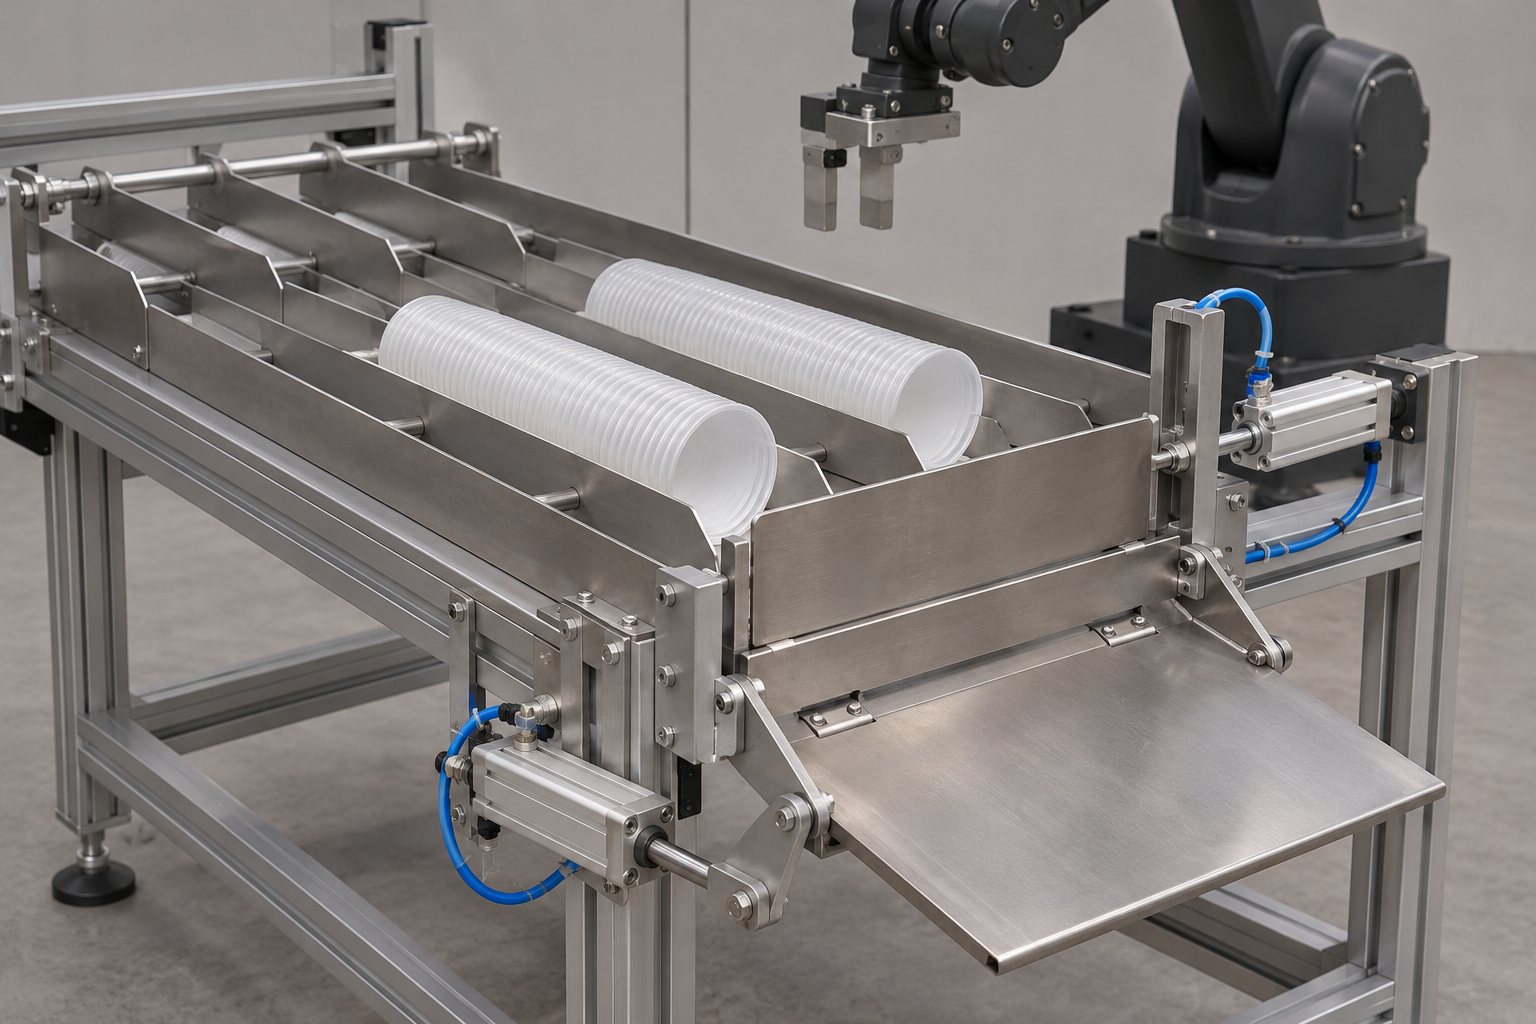
Kippvorrichtung und bewegliche Trennwand verbinden Mechanik mit Pneumatik
Die Dokumentation des neuen Moduls umfasste eine Kippvorrichtung und eine pneumatisch betätigte Trennwand. Jede zusätzliche Bewegung erfordert die Festlegung von Anfangs- und Endstellung, Bedingungen für die Befehlsausgabe und Verhalten bei Energieausfall. Zu betrachten sind Quetsch- und Scherstellen, mögliche unerwartete Bewegungen und der Kontakt mit dem bewegten Produkt.
Die Aufgabe des jeweiligen Bauteils ist entscheidend. Eine Trennwand zur Steuerung des Produktflusses wird nicht automatisch zu einer Schutzmaßnahme für Personen. Sollte ihre Stellung zur Begrenzung des Zugangs zu einer Gefährdung genutzt werden, müssen die Schutzanforderungen, die Überwachung und die Bedingungen für die Verifizierung dieser Funktion gesondert festgelegt werden.
Der Stillsetzzustand muss im Zusammenhang mit der in der Installation verbleibenden Energie betrachtet werden. Ein Druckabfall kann in einer Konfiguration eine Bewegung unterbrechen und in einer anderen eine Lageänderung eines Bauteils ermöglichen. Deshalb erfordern das Trennen und Ableiten von Energie eine Analyse der Kreise und Belastungen. Eine allgemeine Anweisung zur Entlüftung der gesamten Maschine reicht nicht aus.
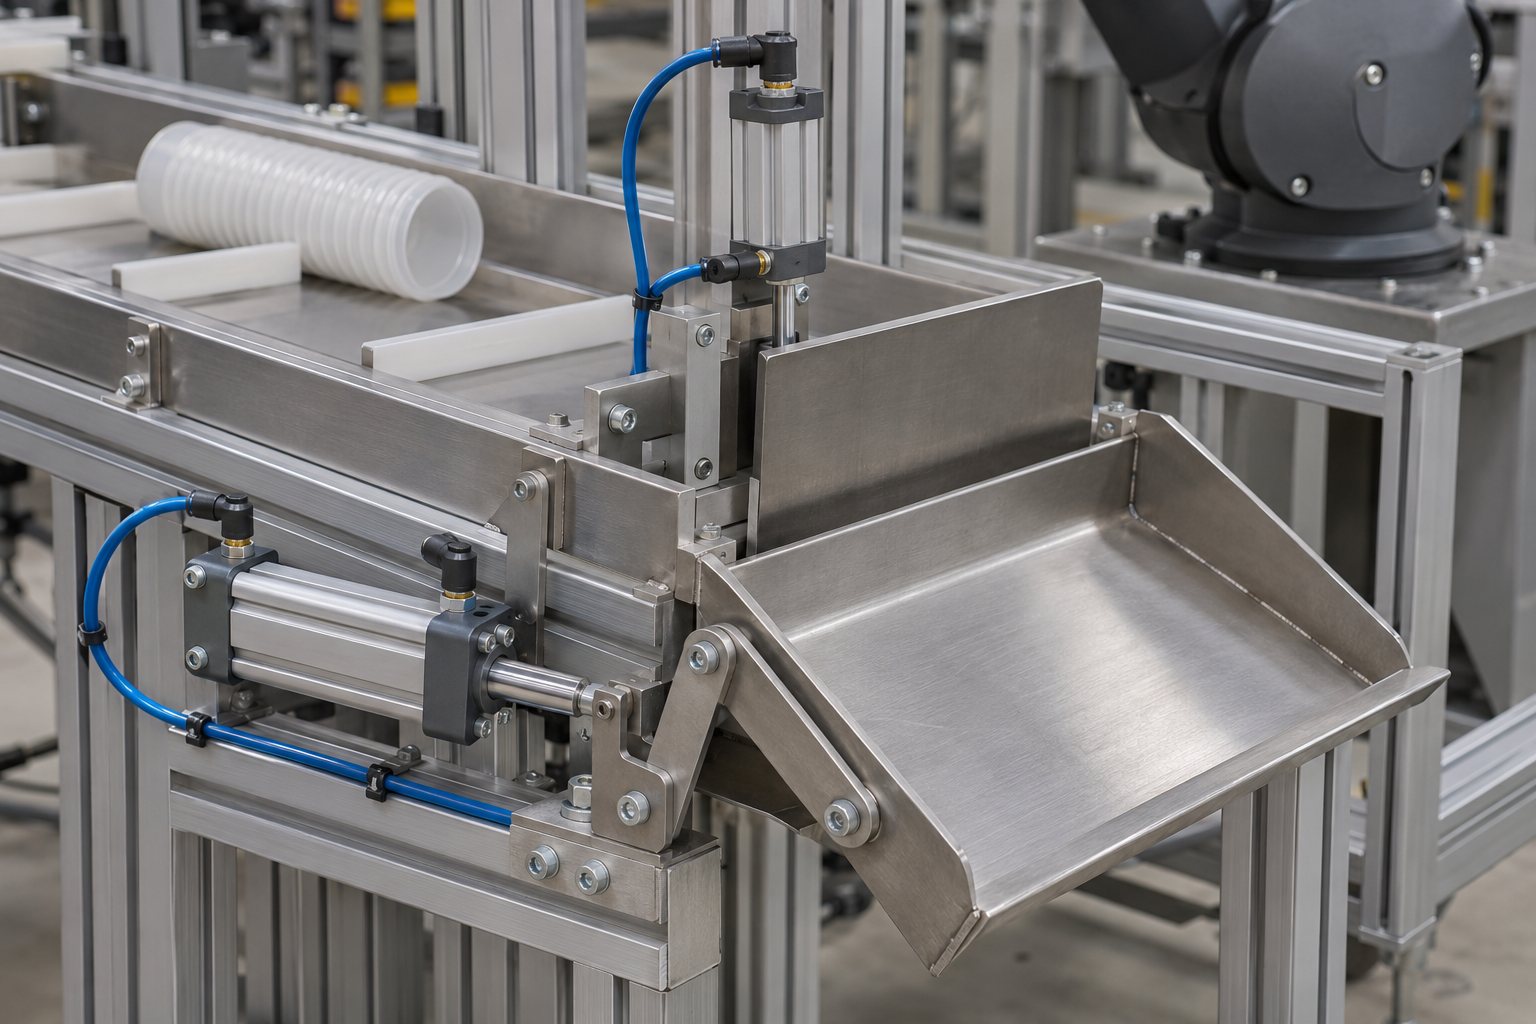
Der geänderte Kartonverschub beeinflusst die Bewegungsfolge
Der zweite Bereich war der Verschub des gepackten Kartons. Die Lösung sah eine zusätzliche Einziehbewegung des Schubelements während seines Rücklaufs vor. Dadurch sollte der nächste leere Karton in einer anderen Zyklusphase als bisher vorbereitet werden können.
Eine solche Änderung erfordert eine genaue Beschreibung der zeitlichen und räumlichen Abhängigkeiten. Es muss festgelegt werden, wann der Schieber eine Bewegung ausführen darf, in welchen Stellungen sich die übrigen Teile befinden und wie das System die Bereitschaft für den nächsten Arbeitsschritt bestätigt. Ein falsch aufgestellter Karton, ein Stopp mitten in der Bewegung und die Wiederaufnahme nach einer Störungsbeseitigung müssen berücksichtigt werden.
In der Risikobeurteilung berücksichtigen wir den Zugang zum Raum zwischen Karton, Schieber und fester Konstruktion. Eine zusätzliche Bewegung kann die Prozessorganisation verbessern, darf jedoch nicht zulasten des Schutzes erfolgen. Die Startbedingungen müssen mit der tatsächlichen Mechanismenstellung und der vereinbarten Bedienfolge verknüpft sein.
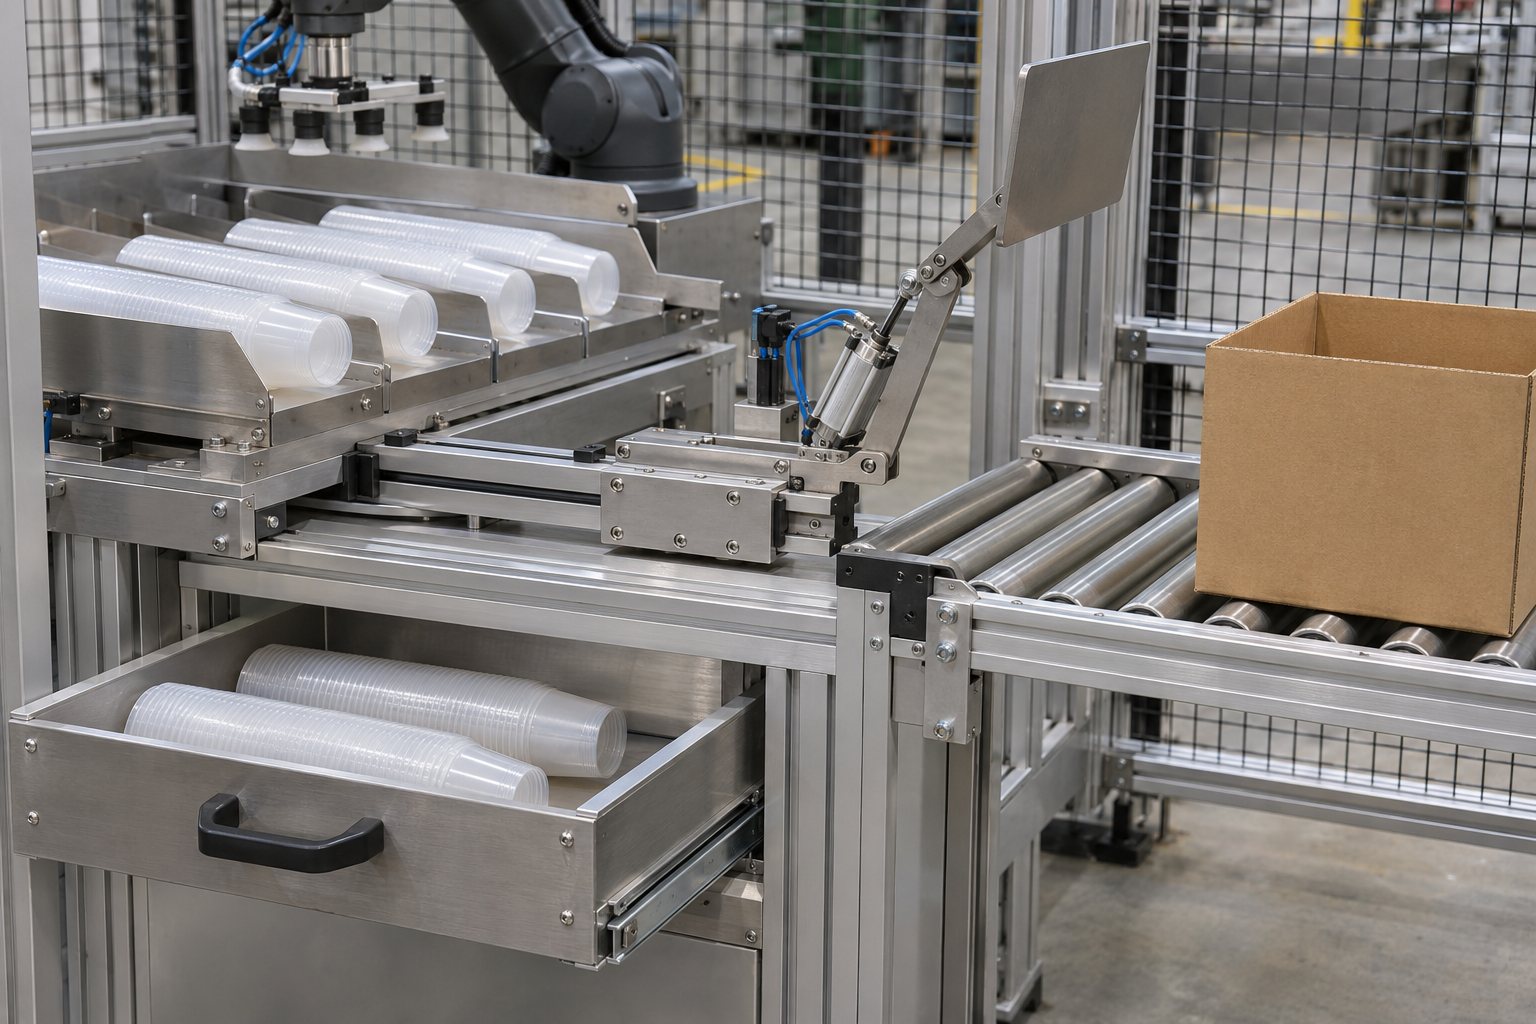
Der Puffer ist eine neue Funktion des Arbeitsplatzes
Die Pufferposition sollte in bestimmten Zyklussituationen überschüssige Produkte aufnehmen. Betrachtet wurde eine manuell bediente Ablage in Form einer ausziehbaren Schublade, die mit dem vorhandenen Roboter zusammenarbeitet. Die Dokumentation berücksichtigte ihre Position, Führung, Befestigung, Arretierung und die Erkennung des korrekten Einschubs.
In die Bewertung mussten alle Zustände der Schublade einbezogen werden: eingeschoben, ausgezogen, beim Entleeren und bei der erneuten Vorbereitung. Ebenso musste die Reaktion auf einen fehlenden Puffer, unvollständigen Einschub, vollständige Belegung oder ein Führungsproblem festgelegt werden. Zu prüfen ist, ob in einem dieser Zustände ein Zugangsweg zum Arbeitsbereich des Roboters oder eines anderen Mechanismus entsteht.
Das Fehlen eines eigenen Antriebs beseitigt nicht alle Gefährdungen. Ein manuell bewegtes Teil kann Einklemmen, Anstoßen oder das Herabfallen einer Last verursachen. Die Bewertung sollte die Bedienkraft, die Stabilität, die Sicherung gegen unbeabsichtigtes Herausziehen und die Möglichkeit berücksichtigen, die Aufgabe ohne Hineingreifen in benachbarte Bereiche auszuführen.
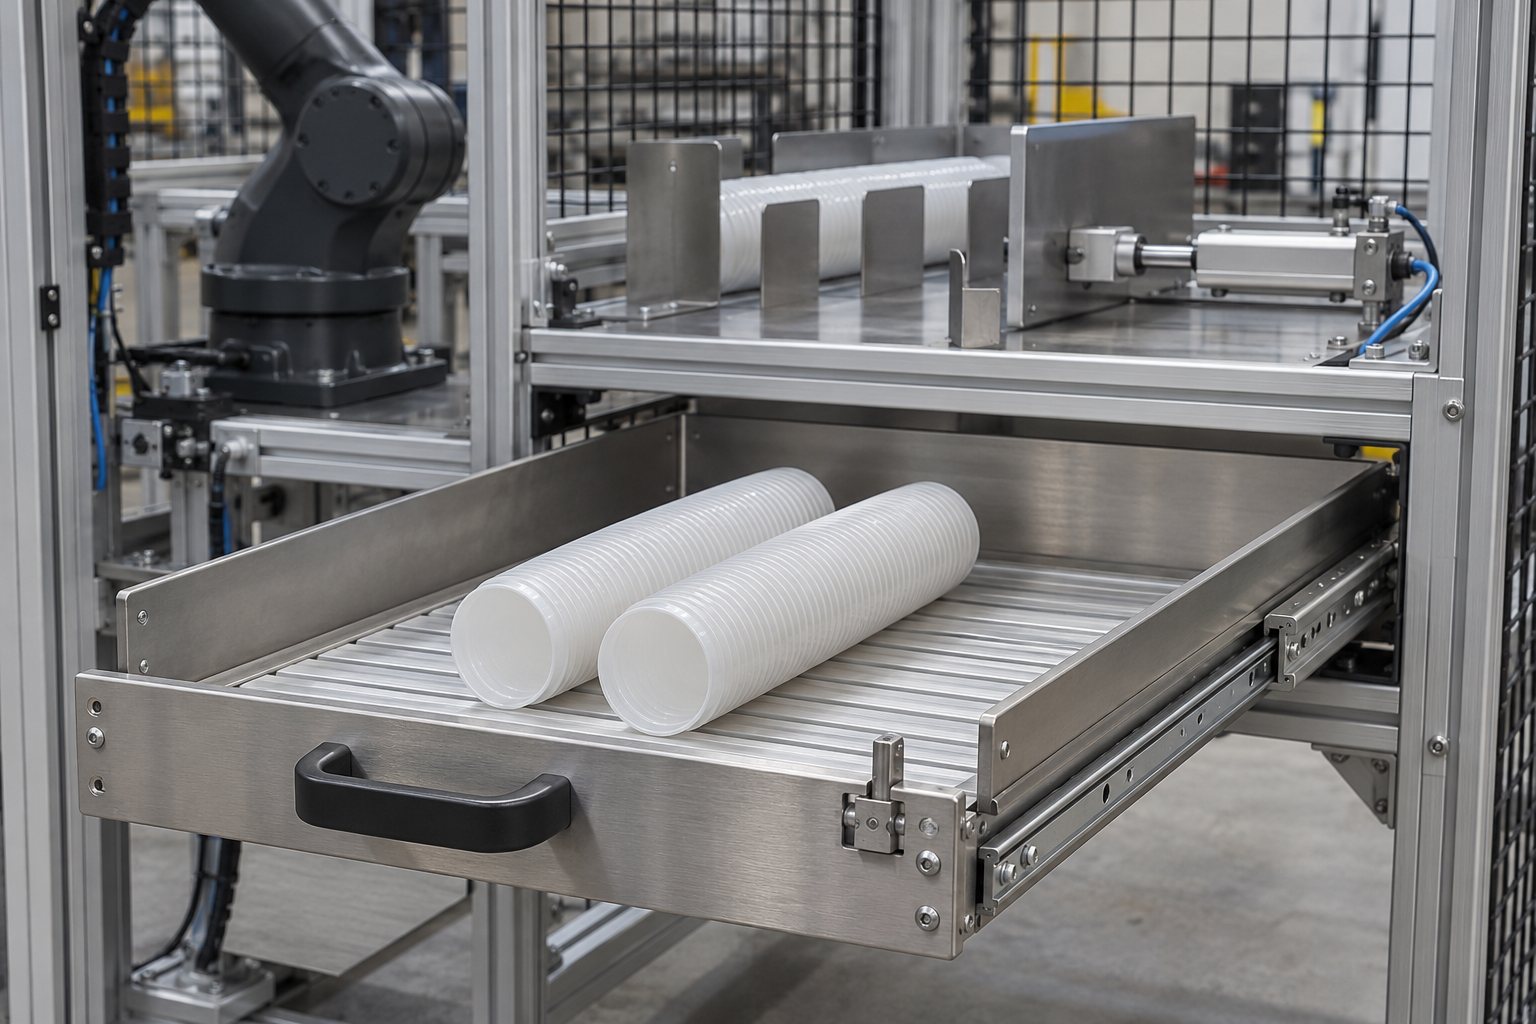
Ein Anwesenheitssensor kann unterschiedliche Aufgaben erfüllen
Im analysierten System waren die Erkennung der Schubladenanwesenheit und die Weitergabe der Information an die Steuerung vorgesehen. Ein solches Signal kann der Prozessorganisation dienen: Der Roboter erhält eine Bestätigung der verfügbaren Ablagestelle, die Bedienperson eine Information zum Zustand des Arbeitsplatzes.
Davon muss eine Funktion unterschieden werden, von der der Personenschutz abhängt. Könnte ein Sensorausfall oder ein falsches Signal eine gefährliche Bewegung bei Zugang zum Bereich zulassen, sind die Anforderungen für die vollständige Sicherheitsfunktion festzulegen. Sie umfassen Eingang, Logik, Aktoren, Diagnose und das Verhalten unter den vorgesehenen Fehlerbedingungen.
Die Sensorbezeichnung, die Versorgungsspannung oder eine Sperre im normalen Programm bestätigen für sich genommen nicht das Erreichen eines bestimmten PL oder SIL. Das erforderliche Niveau und die Art seiner Umsetzung werden für die konkrete Funktion auf Grundlage der Risikobeurteilung festgelegt. Dabei sind die Anforderungen der einschlägigen Normen einschließlich einer anwendbaren Typ-C-Norm zu berücksichtigen. Anschließend werden geeignete Daten, eine Planung und eine Validierung benötigt. Numerische Bewertungen übertragen wir nicht zwischen Arbeitsplätzen.
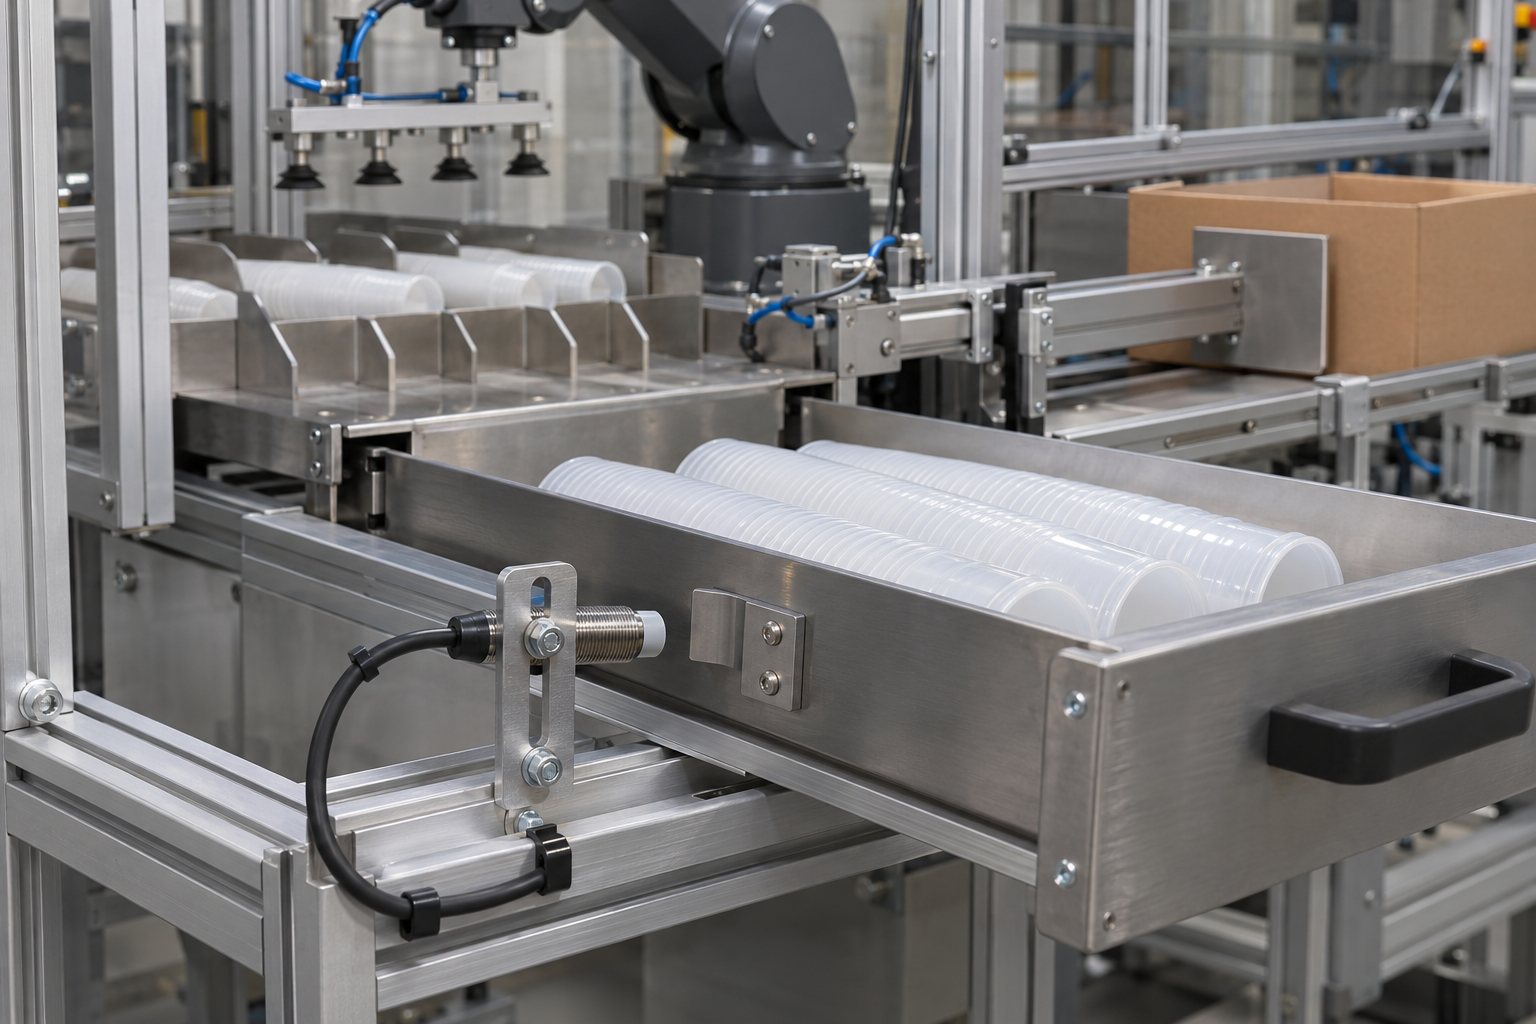
Ein neuer Ablagepunkt verändert den Arbeitsraum des Roboters
Der Puffer erforderte einen zusätzlichen Punkt in der Robotersequenz und eine Überprüfung des Bewegungsbereichs. Die Analyse sollte den Arm, das Werkzeug, das transportierte Produkt und deren Hüllraum umfassen. Auch der Anfahrweg zum Punkt ist relevant, nicht nur seine Endkoordinaten.
Wir vergleichen die Konfiguration mit der Lage der Umzäunung und sämtlichen Zugangswegen. Die Feststellung, dass der Roboter weiterhin hinter einem Gitter arbeitet, reicht nicht aus. Zu betrachten sind das Hindurchgreifen durch Öffnungen, das Über- und Untergreifen der Umzäunung, der Zugang am Puffer und die Schnittstellen zu Förderern. Eine geänderte Bewegungshöhe kann eine erneute Geometrieprüfung erfordern, auch wenn der Abstand in der Draufsicht ähnlich erscheint.
Bewegungsbegrenzungen durch geeignete Roboterfunktionen erfordern eine eigene Konfiguration und Verifizierung. Eine gewöhnliche Programmtrajektorie darf nicht mit sicherheitsgerichteter Überwachung gleichgesetzt werden. Änderungen müssen von entsprechend qualifizierten Personen ausgeführt und nachvollziehbar dokumentiert werden.
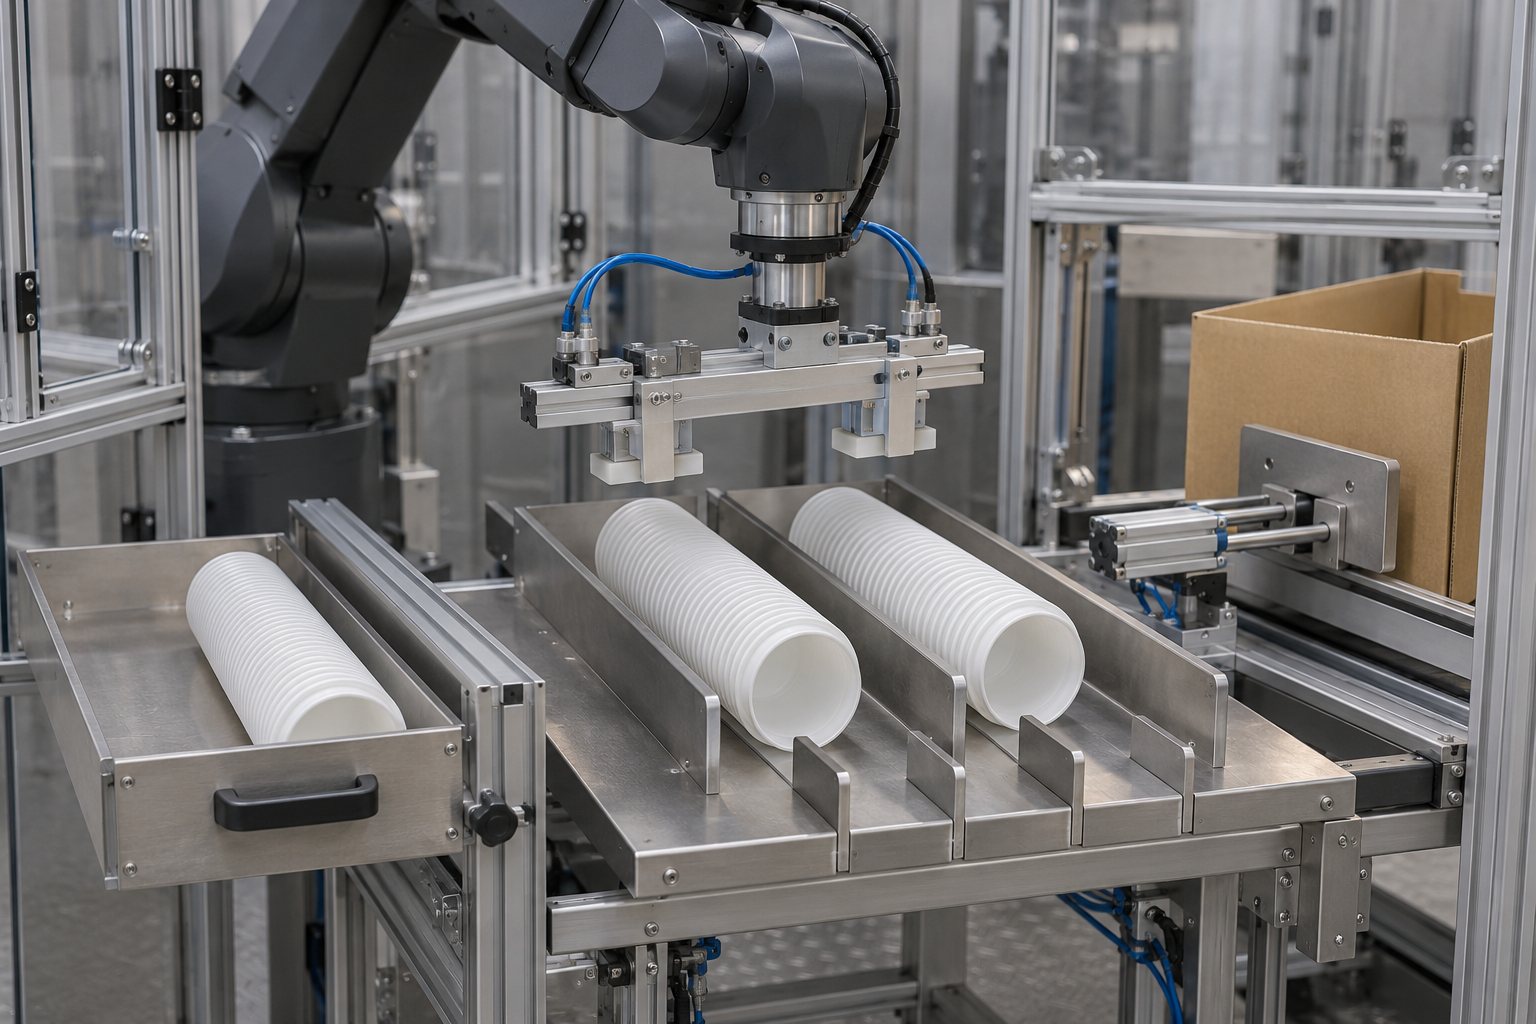
Schutzeinrichtungen und Schutzgeräte werden gemeinsam mit der Geometrie bewertet
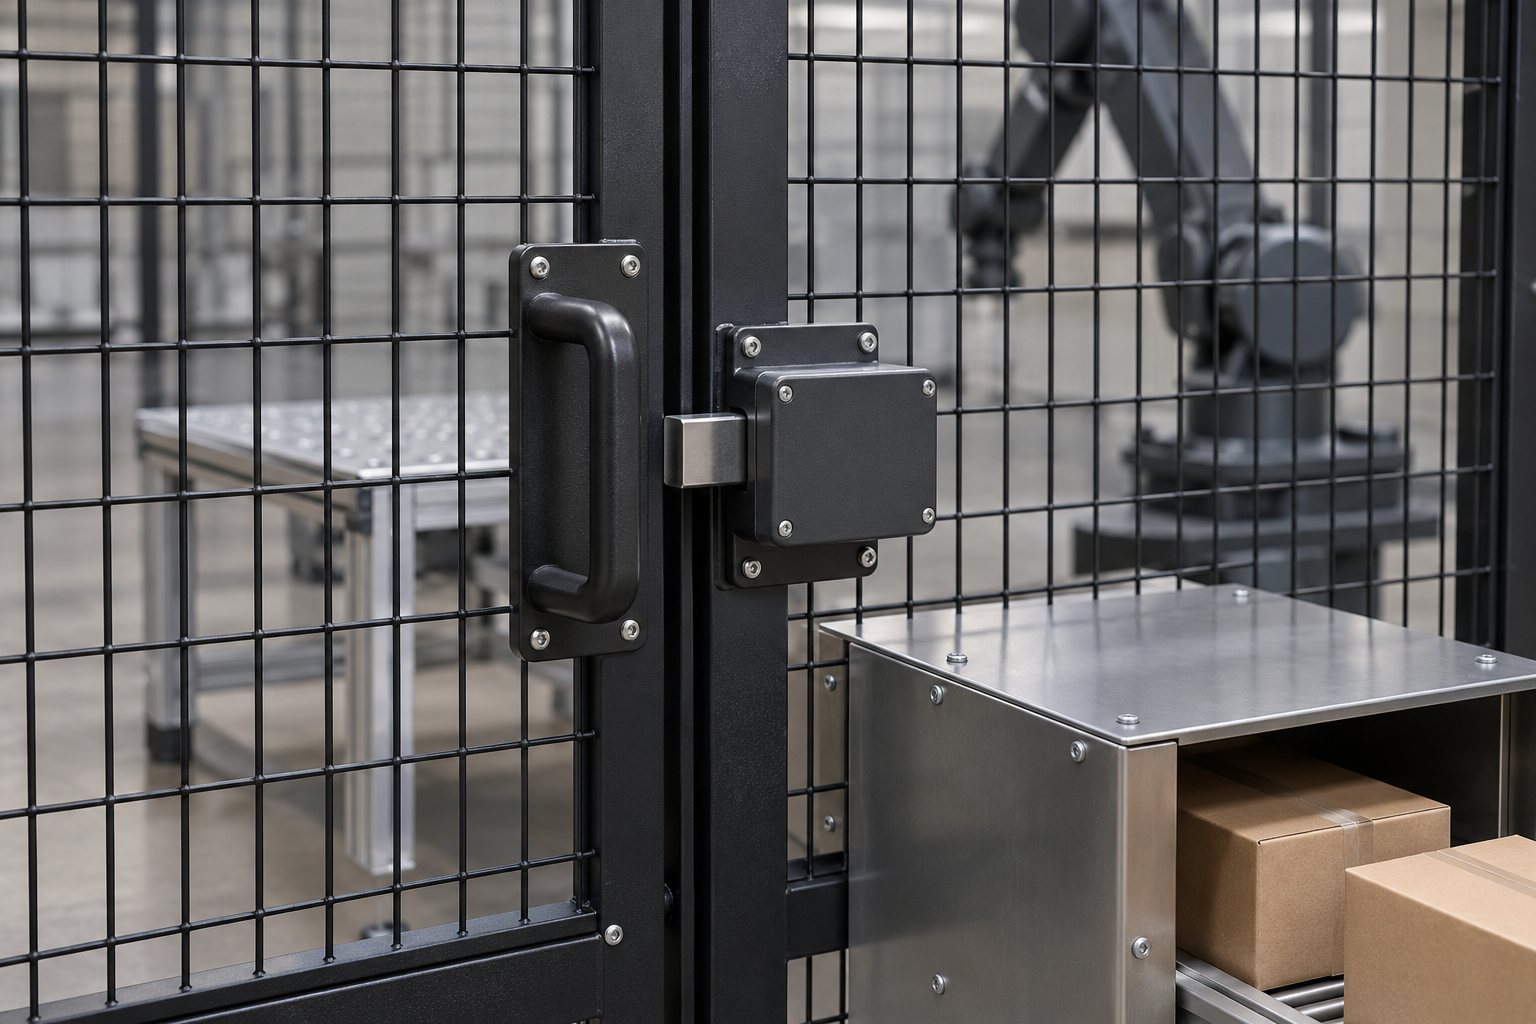
Die zusätzliche Konstruktion und der Puffer können eine Anpassung der Umzäunung, Befestigungen und Schutzgerätepositionen erfordern. Bewertet wird der gesamte Zugangsweg einer Person zur Gefährdung. Relevant sind auch prozessbedingte Öffnungen und Tätigkeiten nach dem Öffnen eines vorgesehenen Zugangs.
Die Lösungen müssen mit den einschlägigen Normen zu trennenden Schutzeinrichtungen, Abständen und der Anordnung von Schutzgeräten abgeglichen werden. Maße und erforderliche Abstände ergeben sich aus der konkreten Geometrie und der Wirkungsweise der eingesetzten Schutzmaßnahme. Ist die Stillsetzzeit relevant, werden belastbare Daten für die jeweilige Konfiguration benötigt.
Der Vergleich eines einzigen Abstands vor und nach der Änderung reicht nicht aus. Ebenso muss bestätigt werden, ob die bisherige Annahme zutraf und ob das neue Bauteil einen günstigeren Tritt, Griff oder eine Zugangsöffnung schafft. Die Bewertung muss die tatsächliche Nutzung berücksichtigen und darf sich nicht auf eine aus einer Richtung betrachtete Modellansicht beschränken.
Die HMI sollte die sichere Wiederaufnahme des Betriebs unterstützen
Die Änderungen umfassten Informationen zur Pufferanwesenheit und zur Erkennung der Belegung von Produktpositionen. Bei einer Störung kann der in der Steuerung gespeicherte Zustand von der mechanischen Situation abweichen. Das bloße Löschen eines Alarms bedeutet nicht, dass sofort die nächste automatische Bewegung gestartet werden darf.
Die Bestätigung der Produktlage, die Rückstellung und der Wiederanlauf müssen beschrieben werden. Für eine manuelle Korrektur des Positionszustands sind Berechtigungen und Einsatzbedingungen festzulegen. Sie darf nicht dazu dienen, erforderliche Schutzmaßnahmen zu umgehen. Eine Meldung soll der Bedienperson helfen, die richtige Handlung auszuführen und zu verstehen, warum der Zyklus gesperrt bleibt.
Gesondert prüfen wir das Verhalten nach Stromausfall, Signalverlust und Bewegungsunterbrechung. Spannungswiederkehr, Rückstellung und Startbefehl sind unterschiedliche Ereignisse. Ihre Abfolge muss dem gewählten Schutzkonzept und den vorgesehenen Bedienereingriffen entsprechen.
Bei der Belegungserkennung ist auch die Informationsquelle wichtig. Die Zählung ausgeführter Zyklen, ein Sensorsignal und eine manuelle Bestätigung durch die Bedienperson sind keine gleichwertigen Nachweise der Produktlage. Bei der Planung muss festgelegt werden, in welchen Situationen die jeweilige Information vom tatsächlichen Zustand abweichen kann. Nach einem Stopp kann ein Teil der Erzeugnisse auf dem Tisch verblieben sein, während andere bei einem Eingriff entfernt wurden.
Deshalb sollten gesonderte Szenarien zur Wiederherstellung eines übereinstimmenden Zustands vorbereitet werden. Beispielsweise kann die Bestätigung eines leeren Felds eine Kontrolle des Arbeitsplatzes und eine festgelegte Vorbereitungsfolge erfordern. Ziel ist eine Bedienführung, bei der das Wiederherstellen der Steuerungsdaten keine unerwartete Bewegung auslöst und keine erneute Kollision von Produkten oder Mechanismen verursacht.
Eine neue Konstruktion erfordert eine klar definierte Integration
Die Dokumentation des beschriebenen Förderers sah seine Einbindung in die vorhandene Installation vor. Sie benannte den mechanischen und pneumatischen Lieferumfang sowie die bei der Integration erforderlichen Elemente einschließlich Antrieb, Steuerung und Schutz. Die Modulbeschreibung ersetzt daher nicht die Beschreibung des fertigen Arbeitsplatzes.
Vor der Übergabe zur Nutzung müssen der Verantwortliche für die vollständige Lösung und der Dokumentationsumfang festgelegt werden. Die Bewertung sollte die tatsächliche Ausführung der Verbindungen, die Funktion des Gesamtsystems und die Erfüllung der einschlägigen Anforderungen berücksichtigen. Eine Aufteilung in Komponentenlieferung, Roboterprogramm und Elektroarbeiten darf keine Lücken in der Ergebnisverantwortung hinterlassen.
Der rechtliche Status des gelieferten Produkts ist anhand seiner Funktion und des Lieferumfangs zu bestimmen. Sieht die Dokumentation eine unvollständige Maschine vor, müssen die Bedingungen für ihren Einbau im weiteren Prozess berücksichtigt werden. Ein Dokument zum Modul allein bestätigt nicht die Konformität der gesamten integrierten Installation.
Wie sich Gefährdungen mit Abnahmeanforderungen verknüpfen lassen
Anforderungen sollten so formuliert werden, dass sich Planer und Prüfverantwortliche auf dasselbe Szenario beziehen. Die folgende Tabelle zeigt ein Beispiel einer solchen Strukturierung. Sie dient der methodischen Übersicht und weist keine numerischen Risikoniveaus zu.
| Bereich | Was zu betrachten ist | Was zu bestätigen ist |
|---|---|---|
| Mitnehmerfördertisch | Zugang zum Fördersystem, zum Antrieb und zu Stellen der Störungsbeseitigung. | Schutz bei Bedienung, Einstellung, Reinigung und Wartung. |
| Kippvorrichtung und Trennwand | Pneumatische Bewegungen und nach dem Stillsetzen verbleibende Energie. | Erforderlicher Zustand sowie Bedingungen für den Zugang und die erneute Energiezufuhr. |
| Kartonverschub | Einziehen des Schiebers und Zusammenwirken mit den folgenden Zyklusphasen. | Korrekte Sequenz und Reaktion auf eine falsche Position. |
| Pufferschublade | Ausziehen, vollständige Belegung, fehlende Schublade und unvollständiger Einschub. | Verhalten von Mechanik und Steuerung in allen vorgesehenen Zuständen. |
| Roboter und Umzäunung | Bewegungshüllraum von Werkzeug und Last sowie die Zugangswege. | Schutzgeometrie, erforderliche Reaktionen und Konfigurationsdokumentation. |
| Wiederherstellung des Betriebs | Unterschied zwischen Rückstellung, Bereitschaft und Start. | Kontrollierte Rückkehr in den Zyklus nach Eingriff und Stromausfall. |
Der Modernisierungsumfang muss auch hinsichtlich der Konformität bewertet werden
Ein zusätzlicher Puffer oder der Austausch eines Tischs führt nicht bei allen Maschinen zur gleichen Antwort. Zu bestimmen ist der Einfluss auf Verwendungszweck, Funktion, Gefährdungen und angewendete Schutzmaßnahmen. Entscheidend sind die tatsächliche Konfiguration und die Zuständigkeiten nach den Änderungen.
Technische Bewertung und rechtliche Einordnung sollten einander ergänzen. Das Beibehalten eines Teils der Ausrüstung entbindet nicht von der Überprüfung geänderter Funktionen. Umgekehrt begründet ein neues Bauteil für sich genommen nicht in jedem Fall dasselbe Verfahren. Die Schlussfolgerungen müssen in der Dokumentation der jeweiligen Aufgabe begründet werden.
Wir übertragen die Einordnung des beschriebenen Arbeitsplatzes in diesem Artikel nicht auf andere Installationen. Vor einer weiteren Modernisierung müssen die Anforderungen zum Zeitpunkt, zum Inverkehrbringen oder zur Inbetriebnahme des Produkts und zum geplanten Eingriffsumfang in Beziehung gesetzt werden.
Die Prüfungen müssen mehr als den korrekten Zyklus umfassen
Der Abnahmeplan sollte sich aus der Risikobeurteilung und den Planungsanforderungen ergeben. Er umfasst mechanische, elektrische, pneumatische und funktionale Prüfungen sowie bei eingesetzten Sicherheitsfunktionen deren geeignete Validierung. Die Prüfungen müssen unter kontrollierten Bedingungen nach einem festgelegten Verfahren durchgeführt werden.
Ein guter Ausgangspunkt sind drei getrennt beschriebene Situationen. Die erste ist die Vorbereitung des leeren Arbeitsplatzes auf den Automatikzyklus. Die zweite umfasst eine Arbeitsunterbrechung, während Produkte auf dem Tisch und im Puffer verbleiben. Die dritte betrifft einen Eingriff, der Zugang zu einem mechanischen Bauteil erfordert. Für jede Situation sind Ausgangszustand, Zugangsbedingungen, erwartete Reaktionen und Wiederherstellungsverfahren festzulegen.
Bei dieser Art von Aufgabe sind ein fehlender Puffer, eine falsche Produktlage, eine Sequenzunterbrechung und der Wiederanlauf wichtige Szenarien. Auch die Zugangsregeln bei Einstellungen und Tätigkeiten nach dem Trennen der Energie müssen geprüft werden. Ein Test des störungsfreien Produkttransports bestätigt nur einen Teil der Anforderungen.
Jede Prüfaufzeichnung sollte es ermöglichen, die Prüfbedingungen nachzuvollziehen. Benötigt werden die Identifikation der geprüften Konfiguration, die verwendete Programmversion, die Szenariobeschreibung, das Ergebnis und etwaige Beanstandungen. Zeigt eine Prüfung eine Abweichung, müssen Anforderungen und Risikobeurteilung erneut betrachtet, die Lösung korrigiert und die betreffenden Prüfungen wiederholt werden. Die Markierung einer Position als erledigt erklärt für sich genommen nicht, ob die erwartete Wirkung erzielt wurde.
Die Bestandsunterlagen nach der Ausführung sollten Planung, ausgeführte Änderungen und Prüfergebnisse verbinden. Die Dokumentation dieses Falls enthielt einen gesonderten Bestandsdokumentationsteil, das Layout und die Abnahmeunterlagen. Der veröffentlichte Bericht zeigt ihre Rolle im Prozess; er ersetzt keine Prüfprotokolle einer konkreten Anlage und veröffentlicht keine vertraulichen Anhänge.
Die Dokumentation sollte Planungsentscheidungen nachvollziehbar machen
Beim Umbau eines bestehenden Arbeitsplatzes muss bekannt sein, auf welche Konfiguration sich eine Zeichnung, ein Programm oder ein Prüfergebnis bezieht. Der Zustand vor den Änderungen, eine Liste der Modifikationen und Angaben zu den bei der Abnahme verwendeten Versionen sollten aufbewahrt werden. Dies gilt auch für die Lage von Schutzeinrichtungen, Ablagepunkten und Einstellungen zur Bewegungsüberwachung.
Diese Ordnung wird auch nach der Inbetriebnahme benötigt. Ändert sich später das Sortiment oder wünscht die Bedienmannschaft eine andere Sequenz, kann das Team die Begründung früherer Entscheidungen nachvollziehen. Eine neue Funktion muss dann nicht anhand der Erinnerung von Mitarbeitenden und eines veralteten Screenshots bewertet werden. Die Dokumentation ist ein Werkzeug für die weitere Instandhaltung der Anlage.
Normen zur Strukturierung von Risikobeurteilung und Integration
Die Risikobeurteilung verbindet die Beschreibung menschlicher Tätigkeiten, Mechanismenbewegungen, möglicher Zugänge zu Gefährdungen und Anforderungen an Schutzmaßnahmen. Die folgenden Verweise helfen, diese Fragen zu ordnen. Es handelt sich um eine aktuelle Bibliografie zur Besprechung des Falls und nicht um die Erklärung, dass alle neuesten Ausgaben im historischen Projekt angewendet wurden.
| Normbezug | Rolle in der Analyse |
|---|---|
| PN-EN ISO 12100:2012 | Risikobeurteilung und Risikominderung. Systemgrenzen, Bedieneraufgaben, Gefährdungen an Tisch und Puffer, Auswahl von Schutzmaßnahmen und Restrisiko. |
| PN-EN ISO 10218-2:2025-08 | Integration von Roboteranwendungen und Roboterzellen. Zusammenwirken des vorhandenen Roboters mit Tisch, Kartonverschub und Puffer. Zugang, Aufgaben, Betriebsarten und Schnittstellen werden als System bewertet. |
| PN-EN ISO 13849-1:2023-09 | Gestaltung sicherheitsbezogener Teile von Steuerungen. Definition der Funktion, des erforderlichen PLr und der Architektur. Klärung, wann die Erkennung der Pufferposition eine Schutzfunktion erfüllt und wann sie nur dem Prozess dient. |
| EN ISO 13849-2:2012 | Validierung von Sicherheitsfunktionen. Plan für Analysen und Prüfungen zur Bestätigung der Anforderungen nach der Integration, einschließlich der Reaktionen auf relevante Fehler und des Verhaltens beim Wiederanlauf. |
| EN ISO 14120:2015 | Feststehende und bewegliche trennende Schutzeinrichtungen. Trennwände, Antriebsabdeckungen und Schutz vor Einzugsstellen. Der Schutz ist gemeinsam mit Reinigung, Einstellung und Servicezugang zu betrachten. |
| EN ISO 14119:2025 mit A11:2026 | Verriegelung und Zuhaltung von Zugängen. Auswahl von Einrichtungen in Verbindung mit zu öffnenden Schutzeinrichtungen und Begrenzung von Umgehungsmöglichkeiten. Klärung, ob eine Schutzfunktion für den Zugang erforderlich ist. |
| EN ISO 13857:2019 | Erreichen von Gefährdungsbereichen. Bewertung der Pufferöffnungen, des Zugangs über, unter und um die Trennwand sowie der Reichweite von Gliedmaßen bei unterschiedlichen Bauteilstellungen. |
| EN ISO 13855:2024 | Anordnung von Schutzeinrichtungen. Erneute Betrachtung der Zugangsgeometrie nach Änderungen an Tisch und Puffer, wenn die Planung Schutzmaßnahmen im Anwendungsbereich dieser Norm vorsieht. |
| EN ISO 14118:2018 | Unerwarteter Anlauf und Energie. Eingriffe bei Störungen, Kartonwechseln, am Puffer und an Mechanismen. Unterscheidung zwischen Energietrennung, Rückstellung und bewusst ausgelöstem Start. |
| IEC 60204-1:2016+AMD1:2021 | Elektrische Ausrüstung von Maschinen. Verbindung von Antrieben, Leitungen, Schutzeinrichtungen und Steuerung des Tischs und Kartonverschubs mit der Installation des vorhandenen Arbeitsplatzes. |
ISO-, EN- und PN-EN-Bezeichnungen können unterschiedliche Ausgabejahre haben. Bei der Planung müssen der genaue Dokumentensatz, die einschlägigen Änderungen und ihr Anwendungsbereich bestimmt werden. Für die elektrische Ausrüstung ist die aktuelle konsolidierte IEC-Publikation angegeben; der im überprüften Verzeichnis zitierte europäische Bezug bleibt EN 60204-1:2018. Diese Bezeichnungen dürfen nicht ohne Prüfung der Unterschiede und Änderungen gleichgesetzt werden.
Die europäischen Verweise wurden im Verzeichnis harmonisierter Normen in EUR-Lexsowie im amtlichen Durchführungsbeschluss (EU) 2026/2015unter Berücksichtigung der Aktualisierung vom September 2026 geprüft. Das Zitieren einer Norm bestätigt nicht die Konformität des Arbeitsplatzes. Die Konformitätsvermutung betrifft die Anforderungen, die von der jeweiligen Fundstelle und deren Anwendungsbedingungen erfasst werden. Die Methodik der ISO 12100 allein ersetzt keine detaillierte Bewertung der Lösung.
Die Auswahl der erforderlichen Wirksamkeit einer Schutzfunktion und die Bestätigung ihrer Umsetzung sind getrennte Schritte. Ein Risikograph zur Bestimmung des PLr ermittelt nicht das Risiko der gesamten Maschine. Die Kennzeichnung eines einzelnen Sensors belegt nicht den erreichten PL des gesamten Kreises. Dafür werden Projektdaten, eine Analyse und eine geeignete Validierung benötigt.
Was für ein Gespräch über eine ähnliche Modernisierung vorbereitet werden sollte
Zu Beginn werden eine Beschreibung des aktuellen Zyklus und der problematischen Situation benötigt. Hilfreich sind das Layout, Anleitungen, Pläne, Roboter- und Antriebsdaten sowie Fotos der Zugangswege. Die geplanten Bedienerhandlungen, die Produktabnahme und die Bedingungen für das Entleeren des Puffers sollten angegeben werden.
Auch Informationen zu verfügbaren Programmsicherungen, früheren Änderungen und Produktionsanforderungen sind hilfreich. Eine fertige Komponentenliste ist nicht erforderlich. In der ersten Phase sollen Anforderungen und fehlende Daten bestimmt werden, damit Konstruktion, Automatisierung und Schutz auf einer gemeinsamen Grundlage entstehen.
Dieser Fall in unserem Portfolio
Neuer Tisch und Roboterpuffer: Modernisierungsumfang und Risikobeurteilung →
Planen Sie einen neuen Tisch, einen Puffer oder eine Änderung des Roboterzyklus?
GISupport hilft, den Umfang von Risikobeurteilung, Planung und Integration zu strukturieren. Senden Sie uns eine Aufgabenbeschreibung und die vorhandenen Unterlagen. Wir klären, welche Informationen für die Vorbereitung der weiteren Arbeiten und ihrer Prüfung benötigt werden.
+48 577 182 041 · biuro@gisupport.eu
Sicherheitsbewertung und Anpassung von Maschinen
Automatisierung und Integration von Arbeitsplätzen