


Wissensdatenbank / Hydraulik, Mechanik und Automatisierung
Überholung eines hydraulischen Pushers für die Glasflaschenproduktion
Eine verschlissene Welle, ungewöhnliche Dichtungen und präzise hydraulisch gesteuerte Bewegungen. Wir zeigen, wie sich die Überholung einer Werkstatteinheit zu einem Projekt entwickelte, das die mechanische Wiederherstellung, den Prüfstandbau, die Steuerungsdiagnose und die Vorbereitung eines wiederholbaren Serviceverfahrens verbindet.
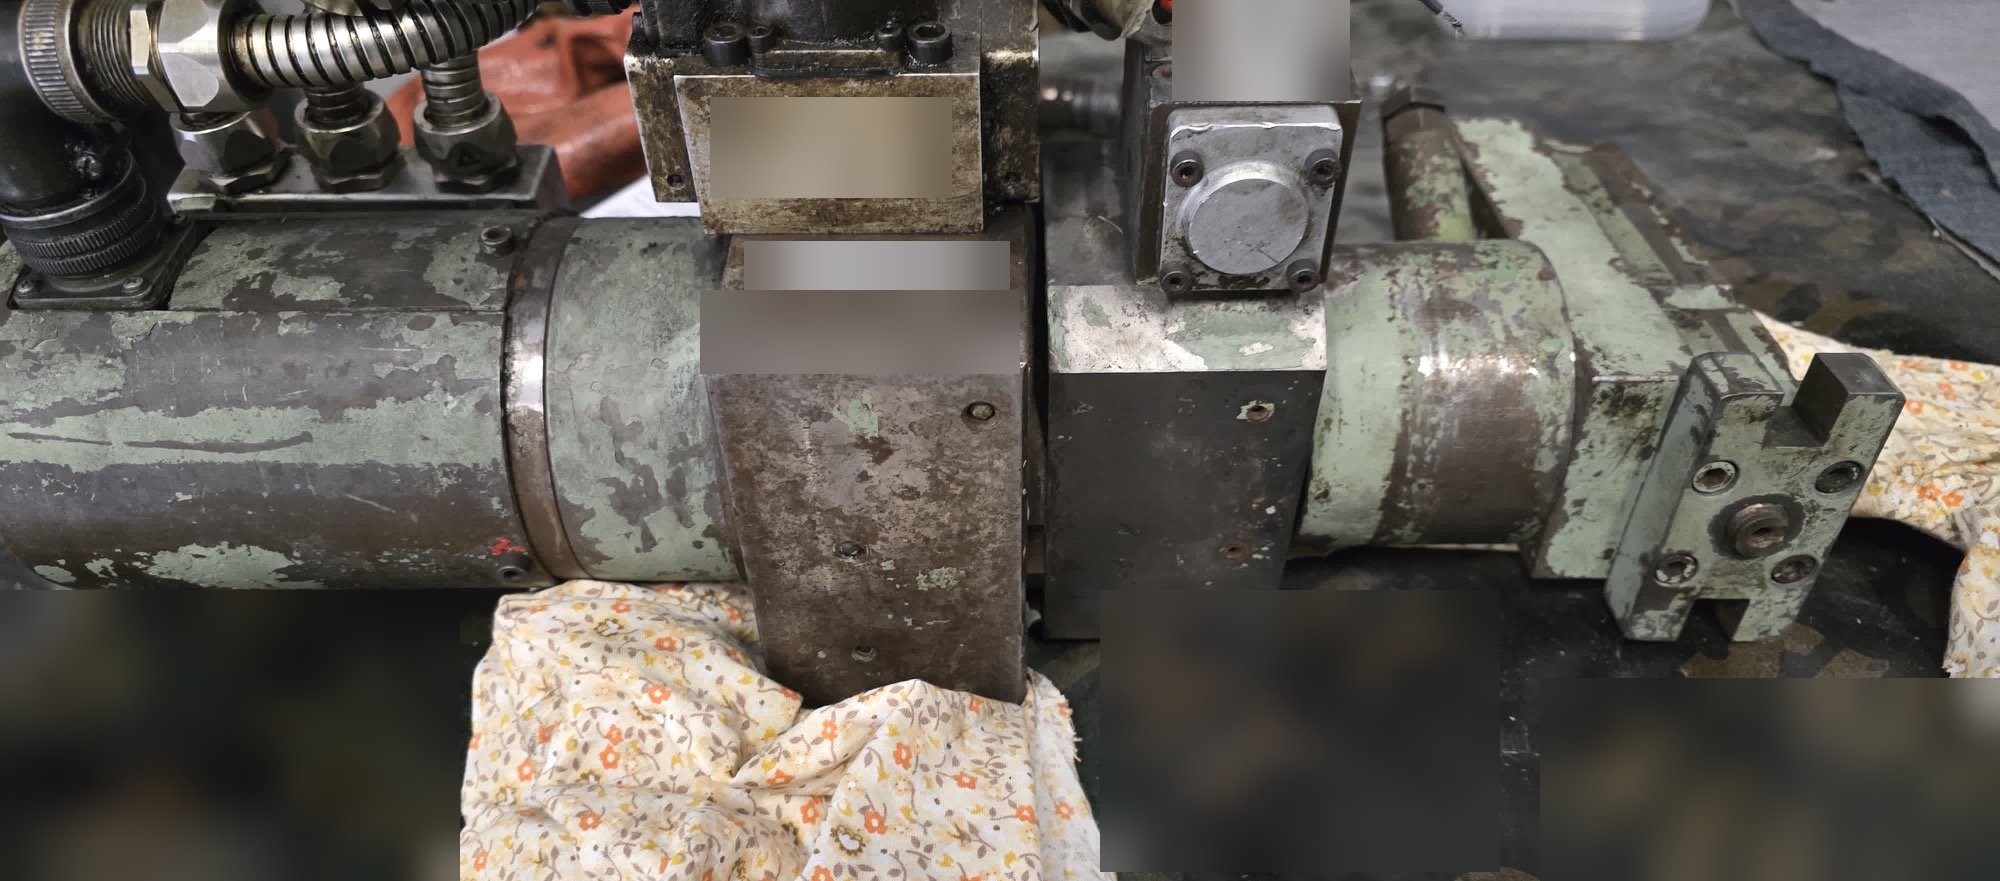
Eine kleine Baugruppe mit wichtiger Funktion im Flaschenfluss
Der Pusher ist ein Mechanismus zum Übergeben und Abschieben von Glasverpackungen am Förderer. In der untersuchten Konstruktion verbindet er zwei Bewegungen: die Drehung des Arms und das Aus- und Einfahren des Ausschiebelements. Beide müssen mit dem Produkttransport zusammenwirken. Das bloße Erreichen einer Endlage reicht nicht aus, wenn die Bewegung zum falschen Zeitpunkt oder mit ungeeigneter Geschwindigkeit erfolgt.
Die Dokumentation zeigt, weshalb das Zurückziehen des Fingers Teil des Arbeitszyklus ist. Das Element muss den Raum für die nächsten Flaschen freigeben, während die Abschiebebewegung die Bandgeschwindigkeit berücksichtigen muss. Eine fehlende Abstimmung kann die Produktübergabe auch dann stören, wenn der Antrieb den vollständigen für den Zyklus vorgesehenen Drehbereich durchläuft.
Damit war die Projektrichtung festgelegt: Die Überholung des hydraulischen Pushers sollte die Funktionsfähigkeit der Baugruppe wiederherstellen; die Versuche sollten die für das Zusammenwirken mit der Maschine benötigten Informationen liefern. Mechanik, Hydraulik und Steuerung erforderten getrennte Bewertungsschritte, die erst gemeinsam die Grundlage für die weitere Inbetriebnahme bilden.
Ausgangspunkt: Werkstattexemplar, Zeichnungen und Teileliste
Für die Untersuchung wurde eine einzelne Einheit mit Zeichnungen und Stückliste bereitgestellt. Im Verlauf der Arbeiten wurden Unterlagen zur Hydraulik, den Ventilen und der älteren Steuerung ergänzt. Nicht alle Informationen waren von Beginn an verfügbar; deshalb entwickelte sich das Projekt mit den Besichtigungen und weiteren Versuchen.
Bei solchen Aufgaben dient die Dokumentation als Referenz, muss jedoch mit der tatsächlichen Geräteausführung verglichen werden. Ein Ventiltausch, eine frühere Reparatur oder Oberflächenverschleiß können dazu führen, dass der Plan den vorhandenen Zustand nicht mehr vollständig beschreibt. Das betrifft auch elektrische Signale und die Ölableitung aus den einzelnen Systembereichen.
Die Unterscheidung von Versorgungs-, Rücklauf- und Leckölleitung hilft, die Verbindungen zu strukturieren. Ebenso verringert die getrennte Untersuchung des Drehantriebs und des linearen Fingerzylinders das Risiko, einem Ventil eine Funktion zuzuschreiben, die tatsächlich ein anderes Element erfüllt. Dieser Schritt war vor dem Prüfstandbau notwendig und wurde später bei der Interpretation der Ergebnisse erneut relevant.
Demontage und Wiederherstellung der Mechanik
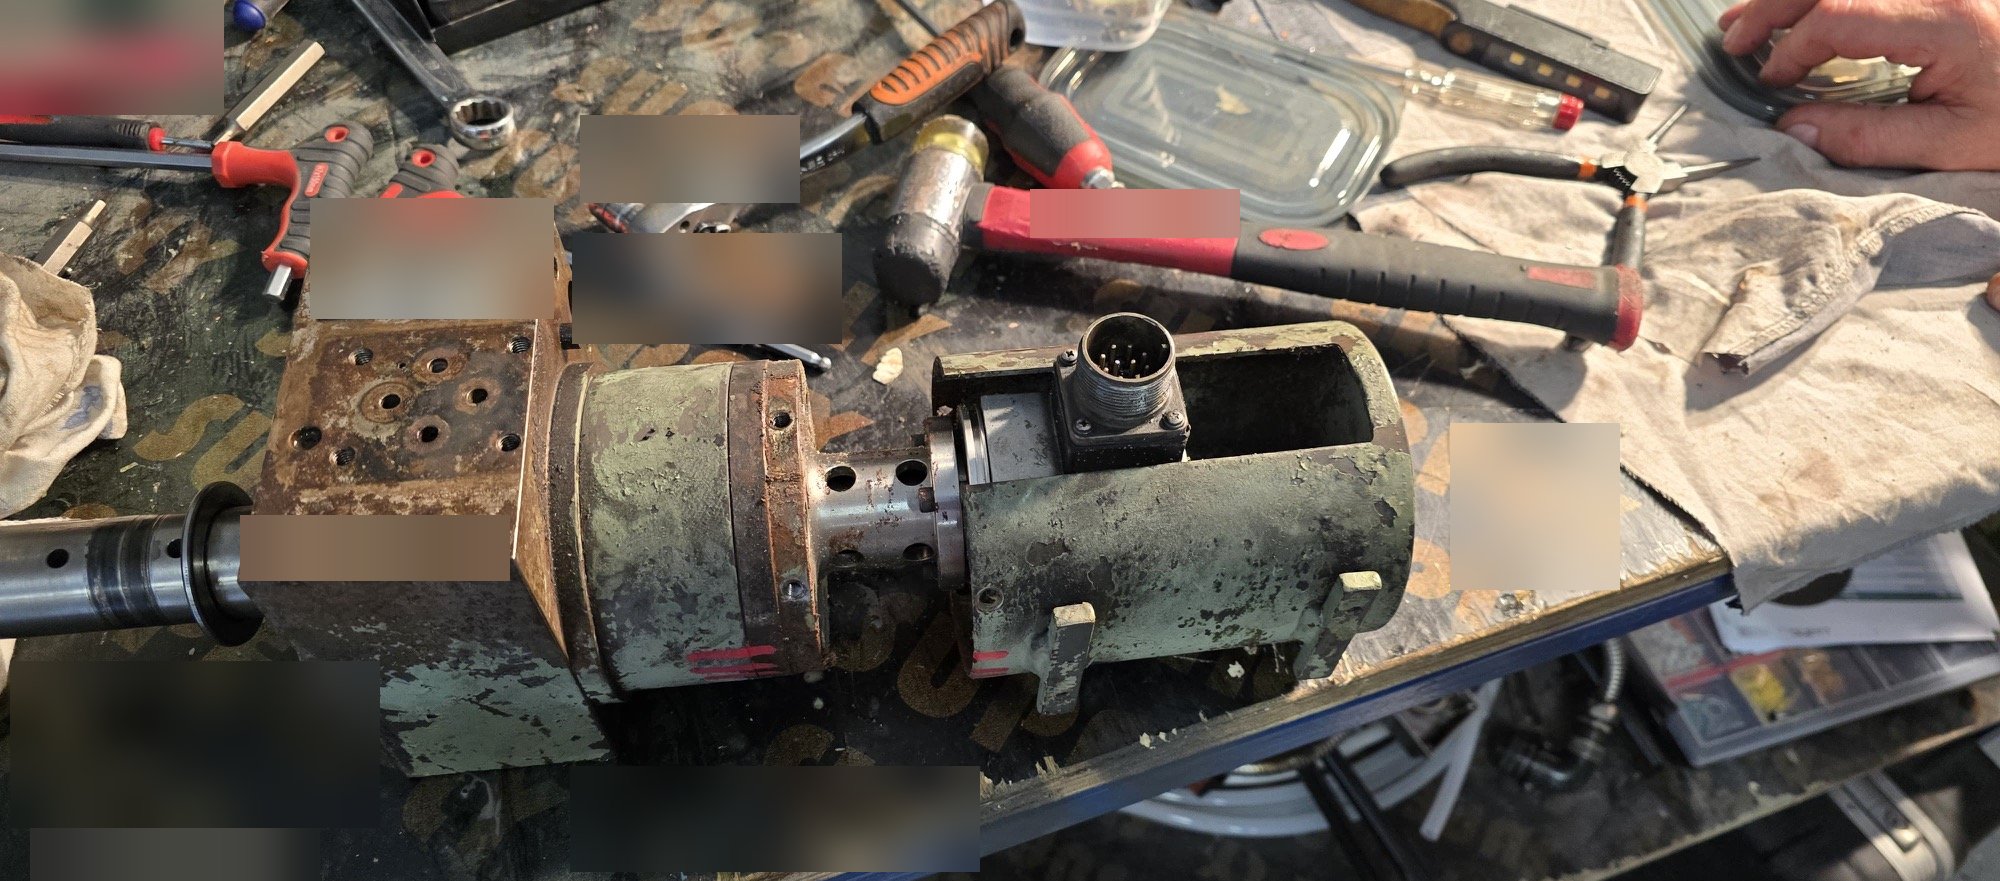
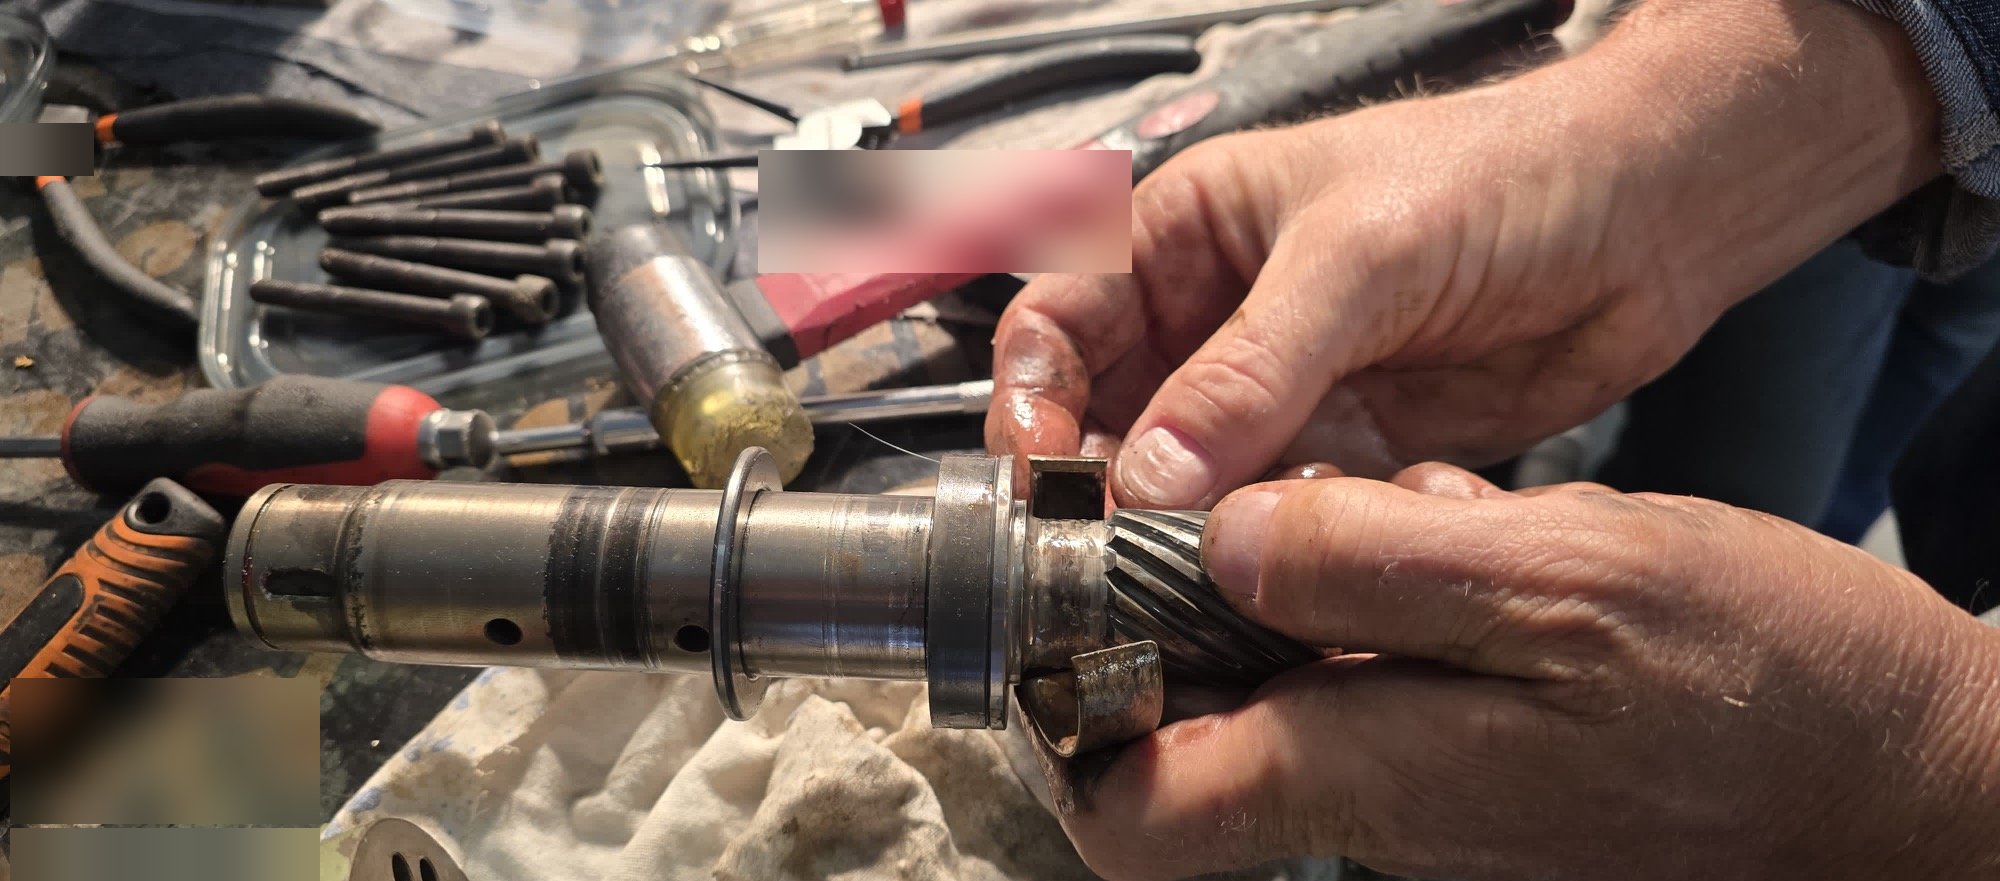
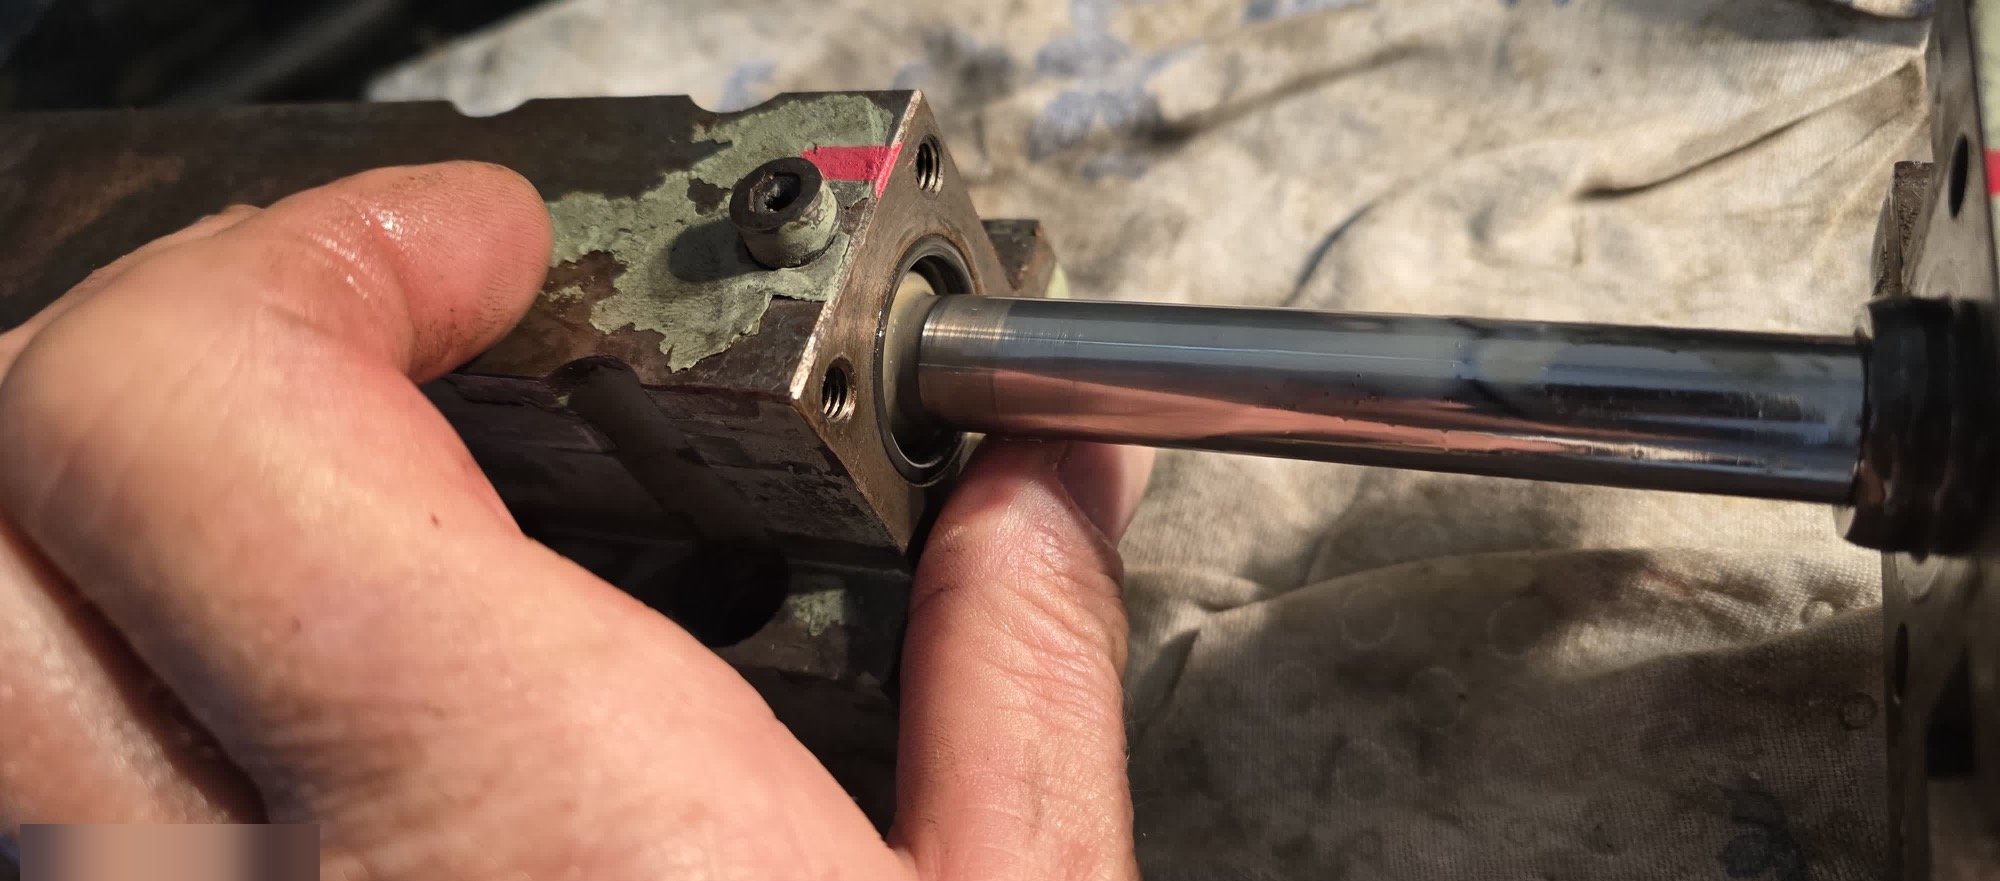
Nach der Zerlegung konnte von der allgemeinen Fehlerbeschreibung zur Beurteilung einzelner Oberflächen und Verbindungen übergegangen werden. Die Arbeitsdokumentation umfasst Gehäuse, Welle, Führungselemente, Bolzen und Dichtungen. Demontagefotos erhalten die Zuordnung der Teile, die nach der Reinigung und dem Auslegen am Arbeitsplatz schwieriger nachzuvollziehen sein kann.
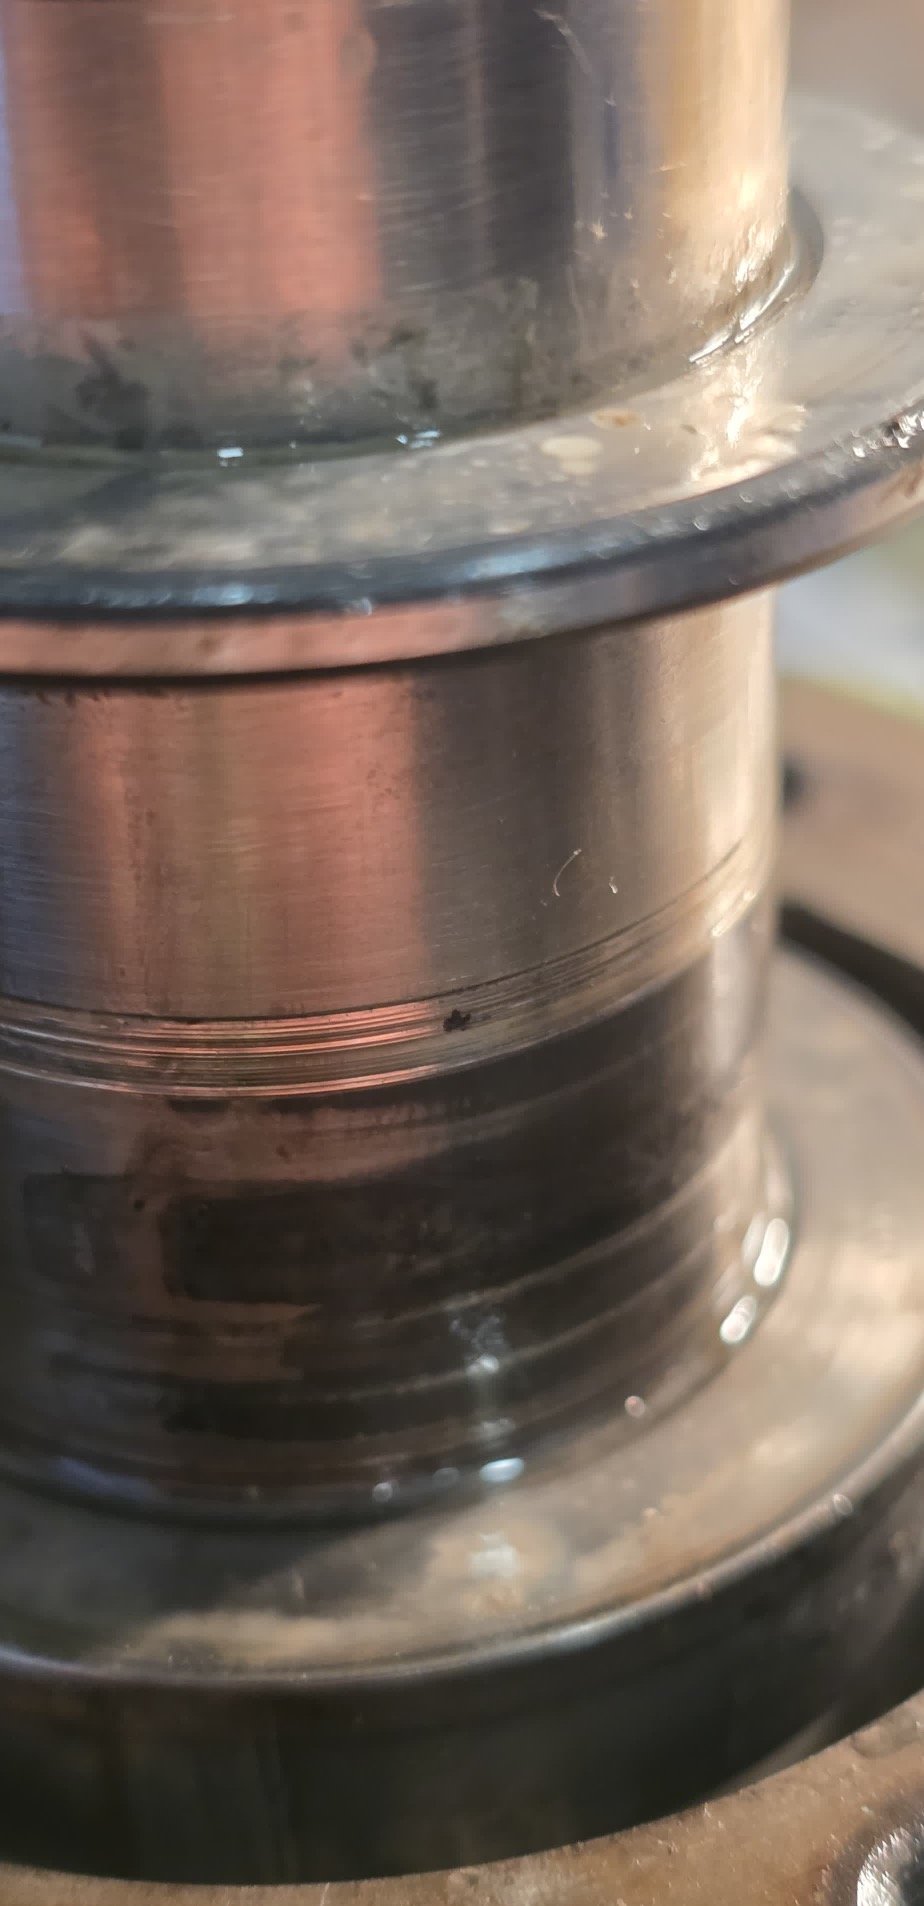
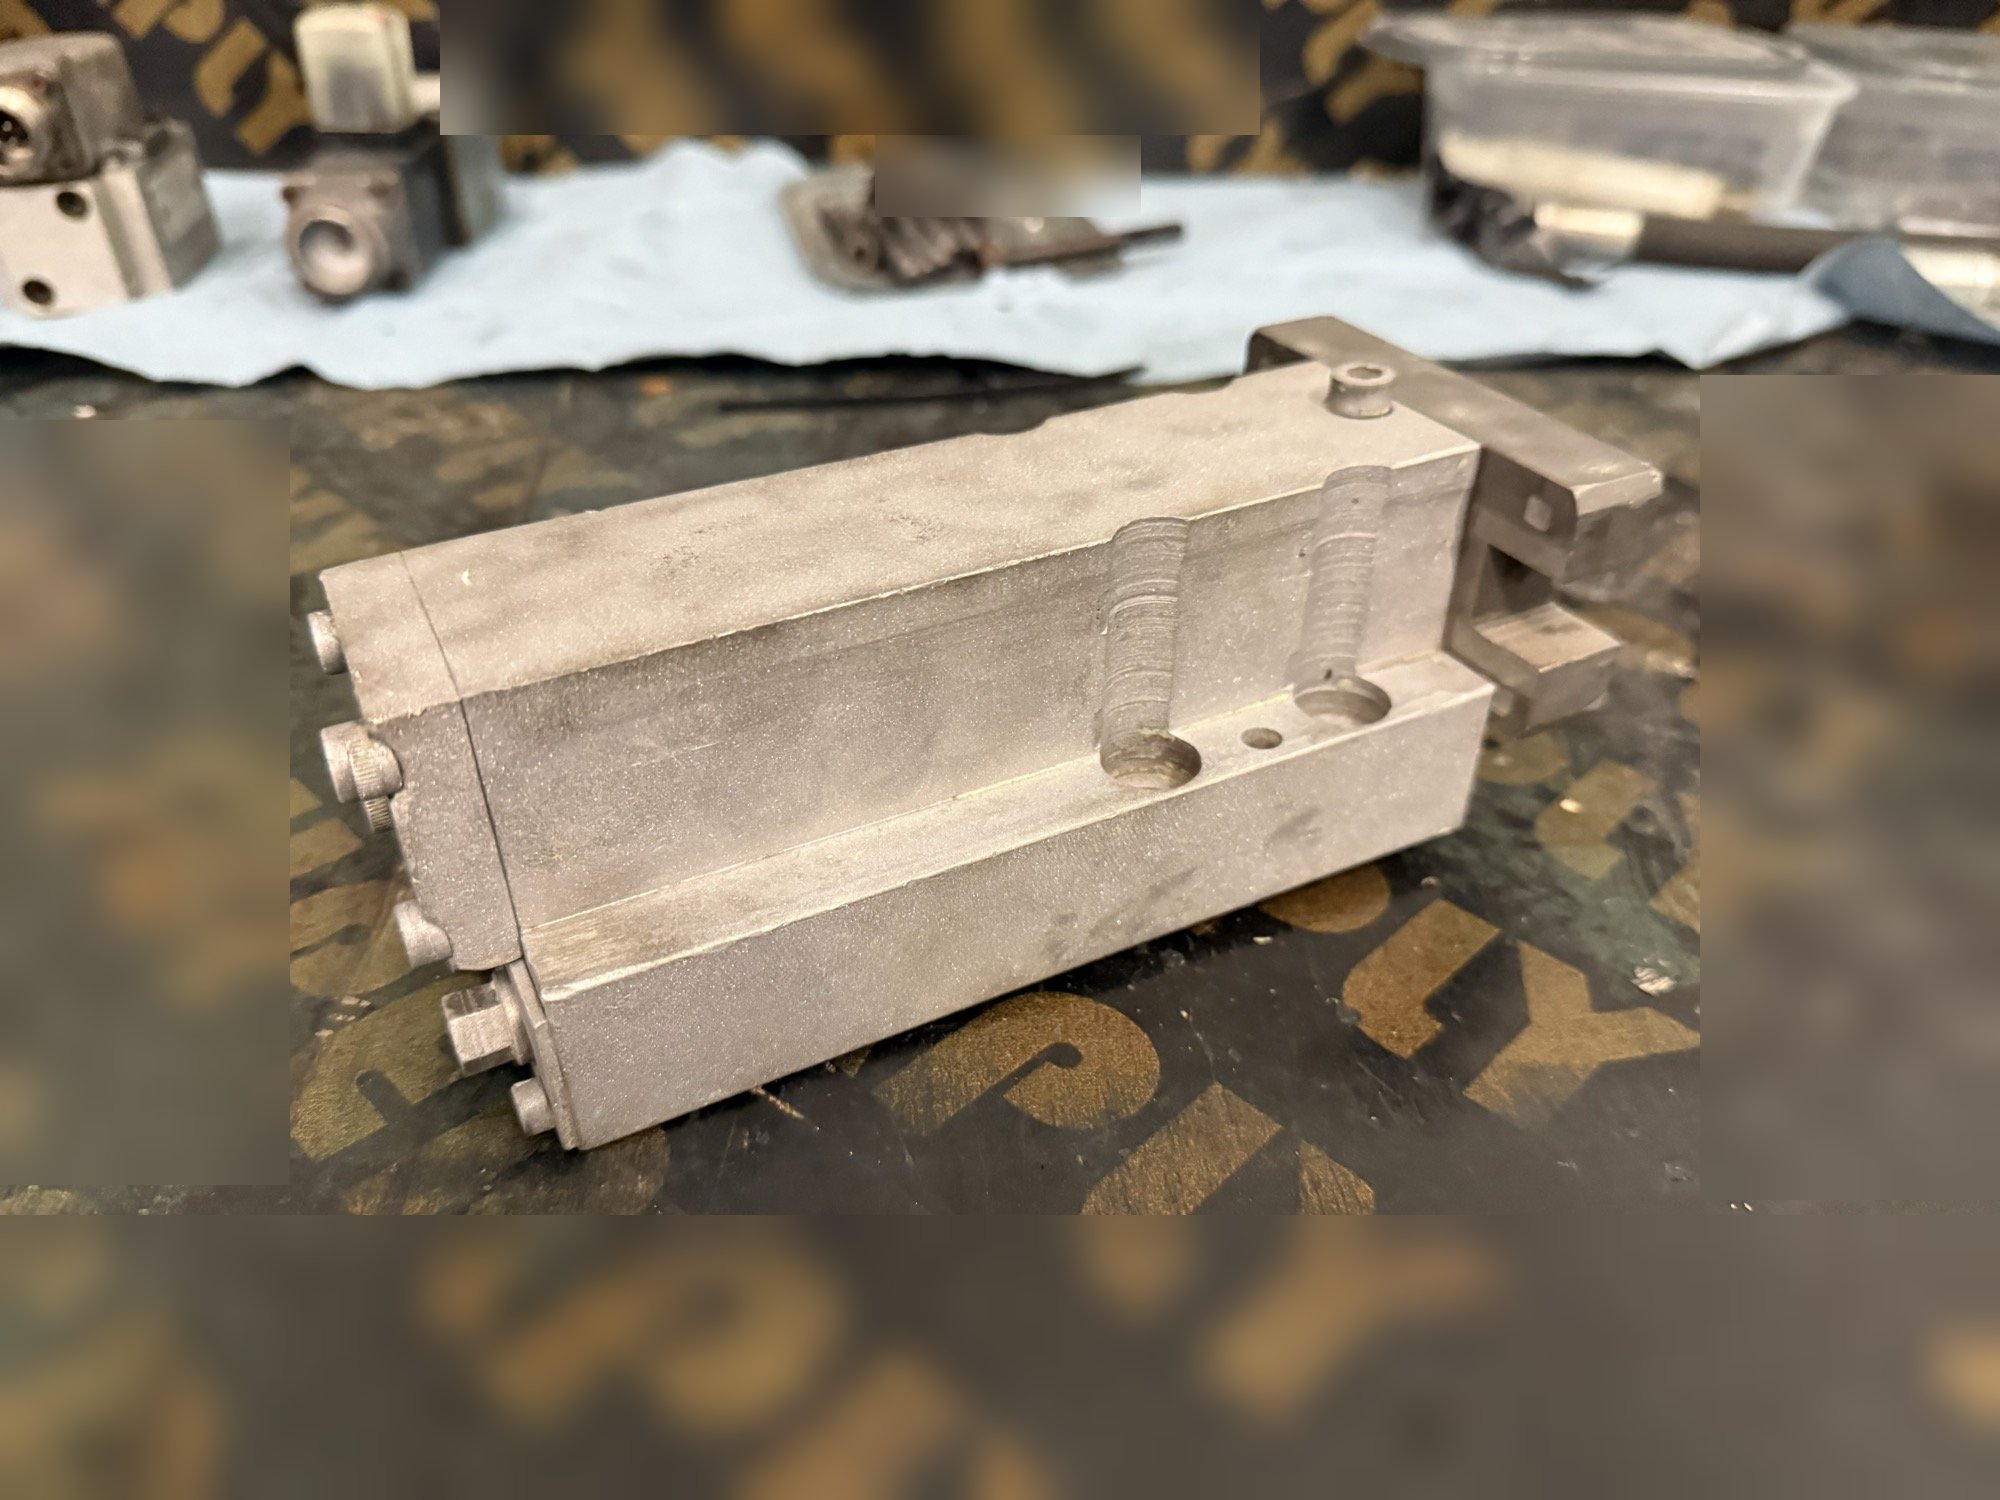
Die bestätigten mechanischen Arbeiten umfassten den Austausch von Bolzen und Dichtungen sowie die Welleninstandsetzung durch Aufbuchsen und Schleifen. Das Gehäuse wurde strahlgereinigt. Die Fotos zeigen vorbereitete Gehäuseoberflächen und aufeinanderfolgende Montageschritte. Ziel war die Wiederherstellung der funktionalen Bedingungen zwischen den Teilen, nicht allein eine optische Verbesserung.
Das Aufbuchsen der Welle muss gemeinsam mit der anschließenden Bearbeitung und dem Zusammenwirken mit benachbarten Elementen betrachtet werden. Wichtig sind Führungs- und Dichtflächen, die Lage der Absätze und der Achsbezug. Das wiederhergestellte Maß sollte sich aus der festgelegten Geometrie und den Verbindungsanforderungen ergeben. Das Kopieren des Maßes eines verschlissenen Teils ohne diesen Bezug kann frühere Abweichungen fortschreiben.
Nicht jedes Teil erfordert dasselbe Vorgehen. Für eine instandzusetzende Oberfläche gelten andere Kriterien als für ein Austauschteil oder eine im Gehäuse verbleibende Aufnahme.
Dichtungen werden nach Einbausituation und Betriebsbedingungen ausgewählt
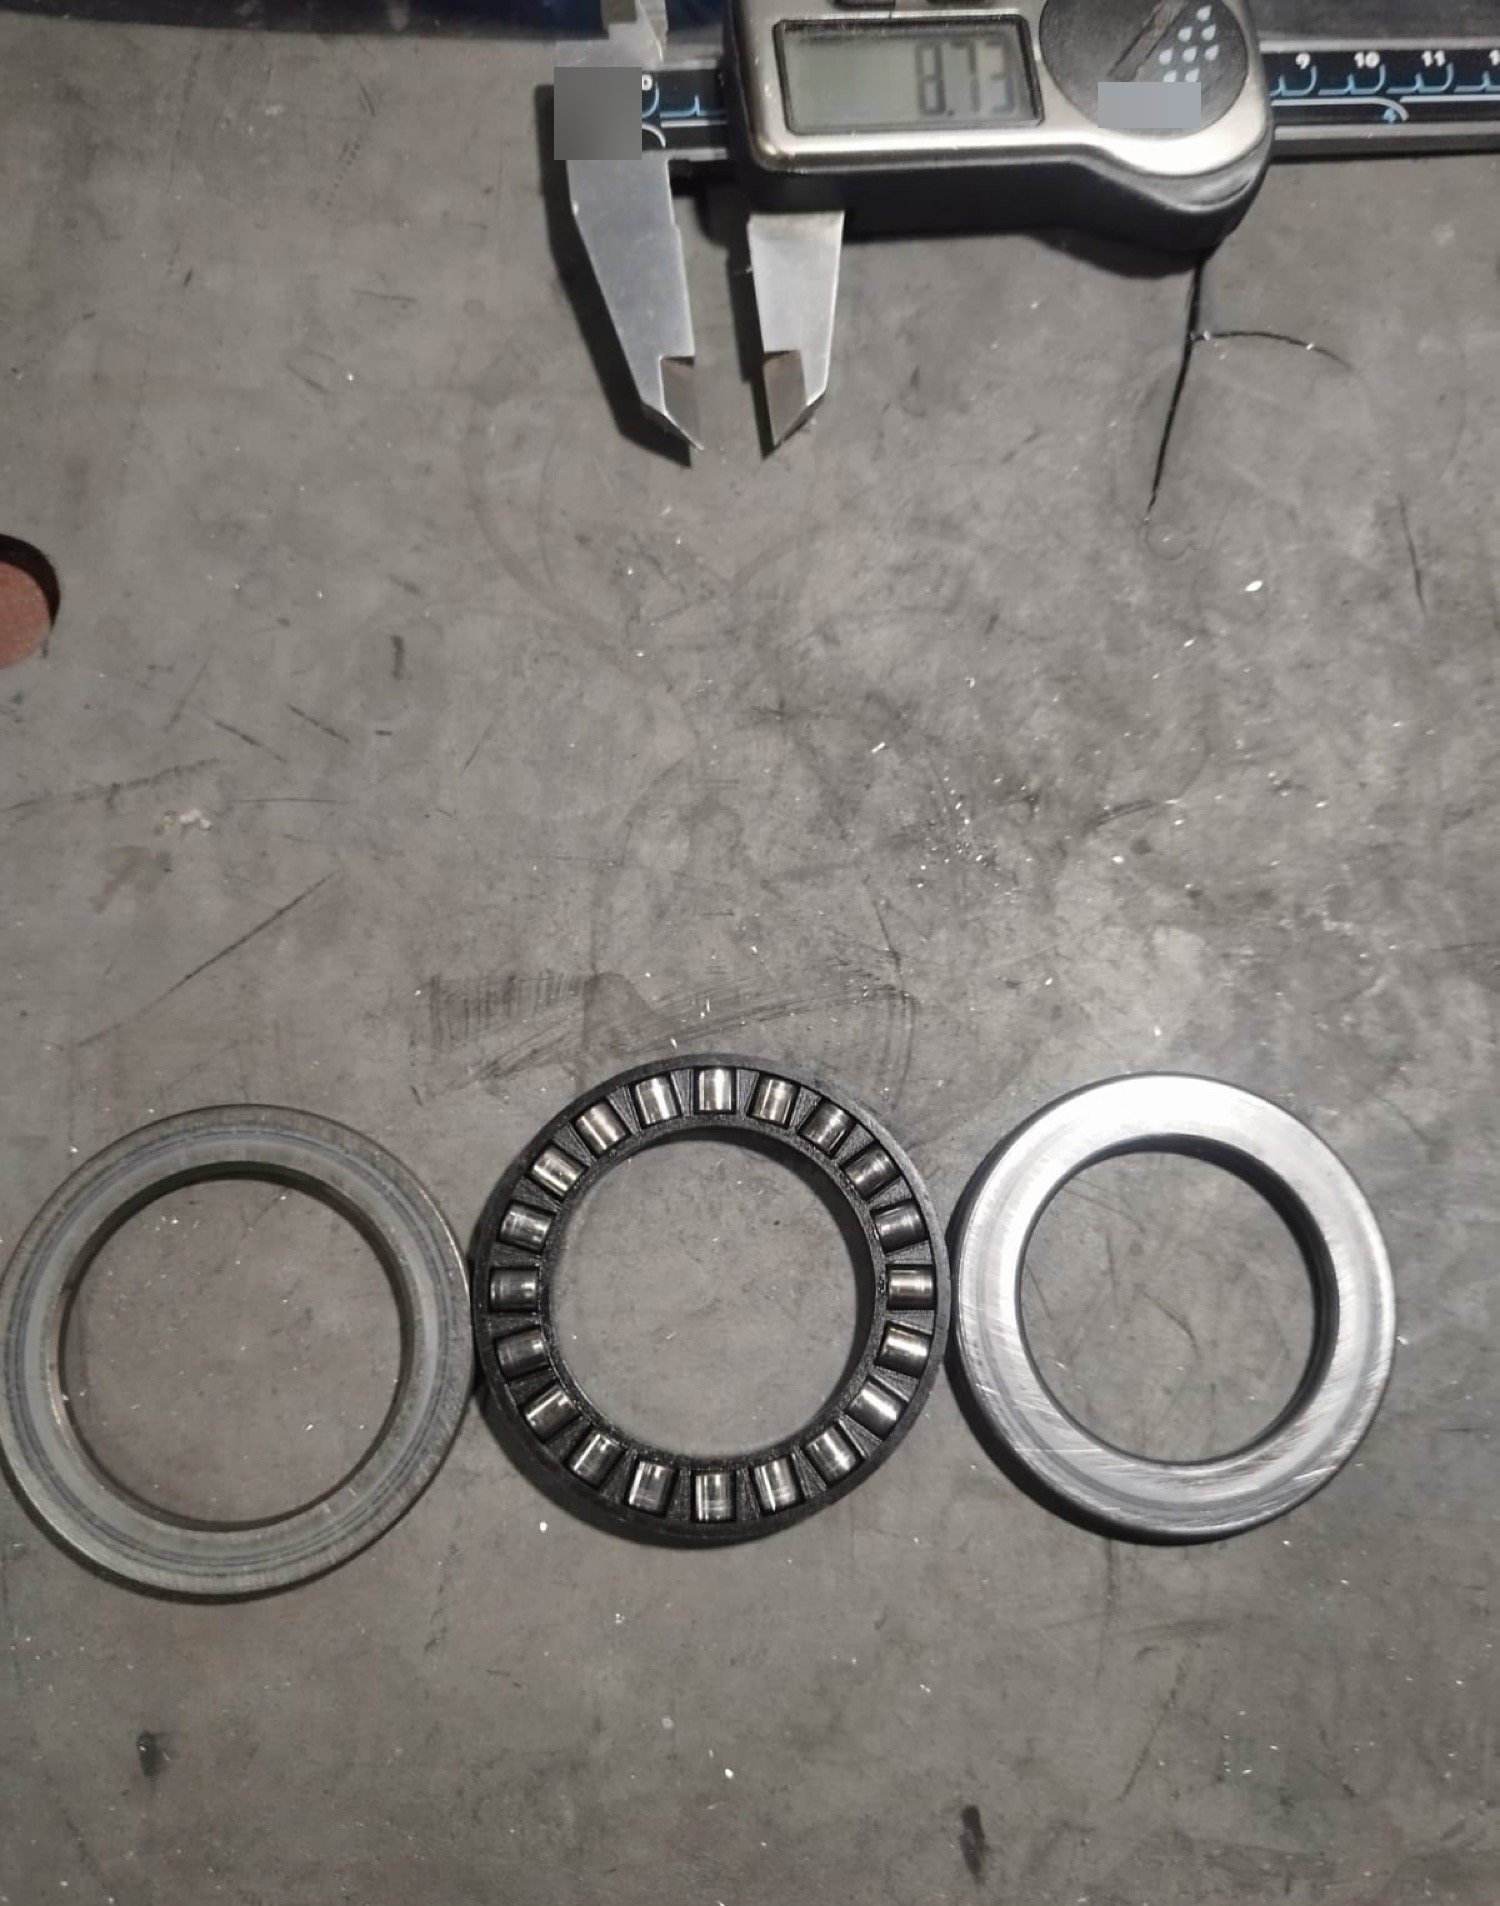
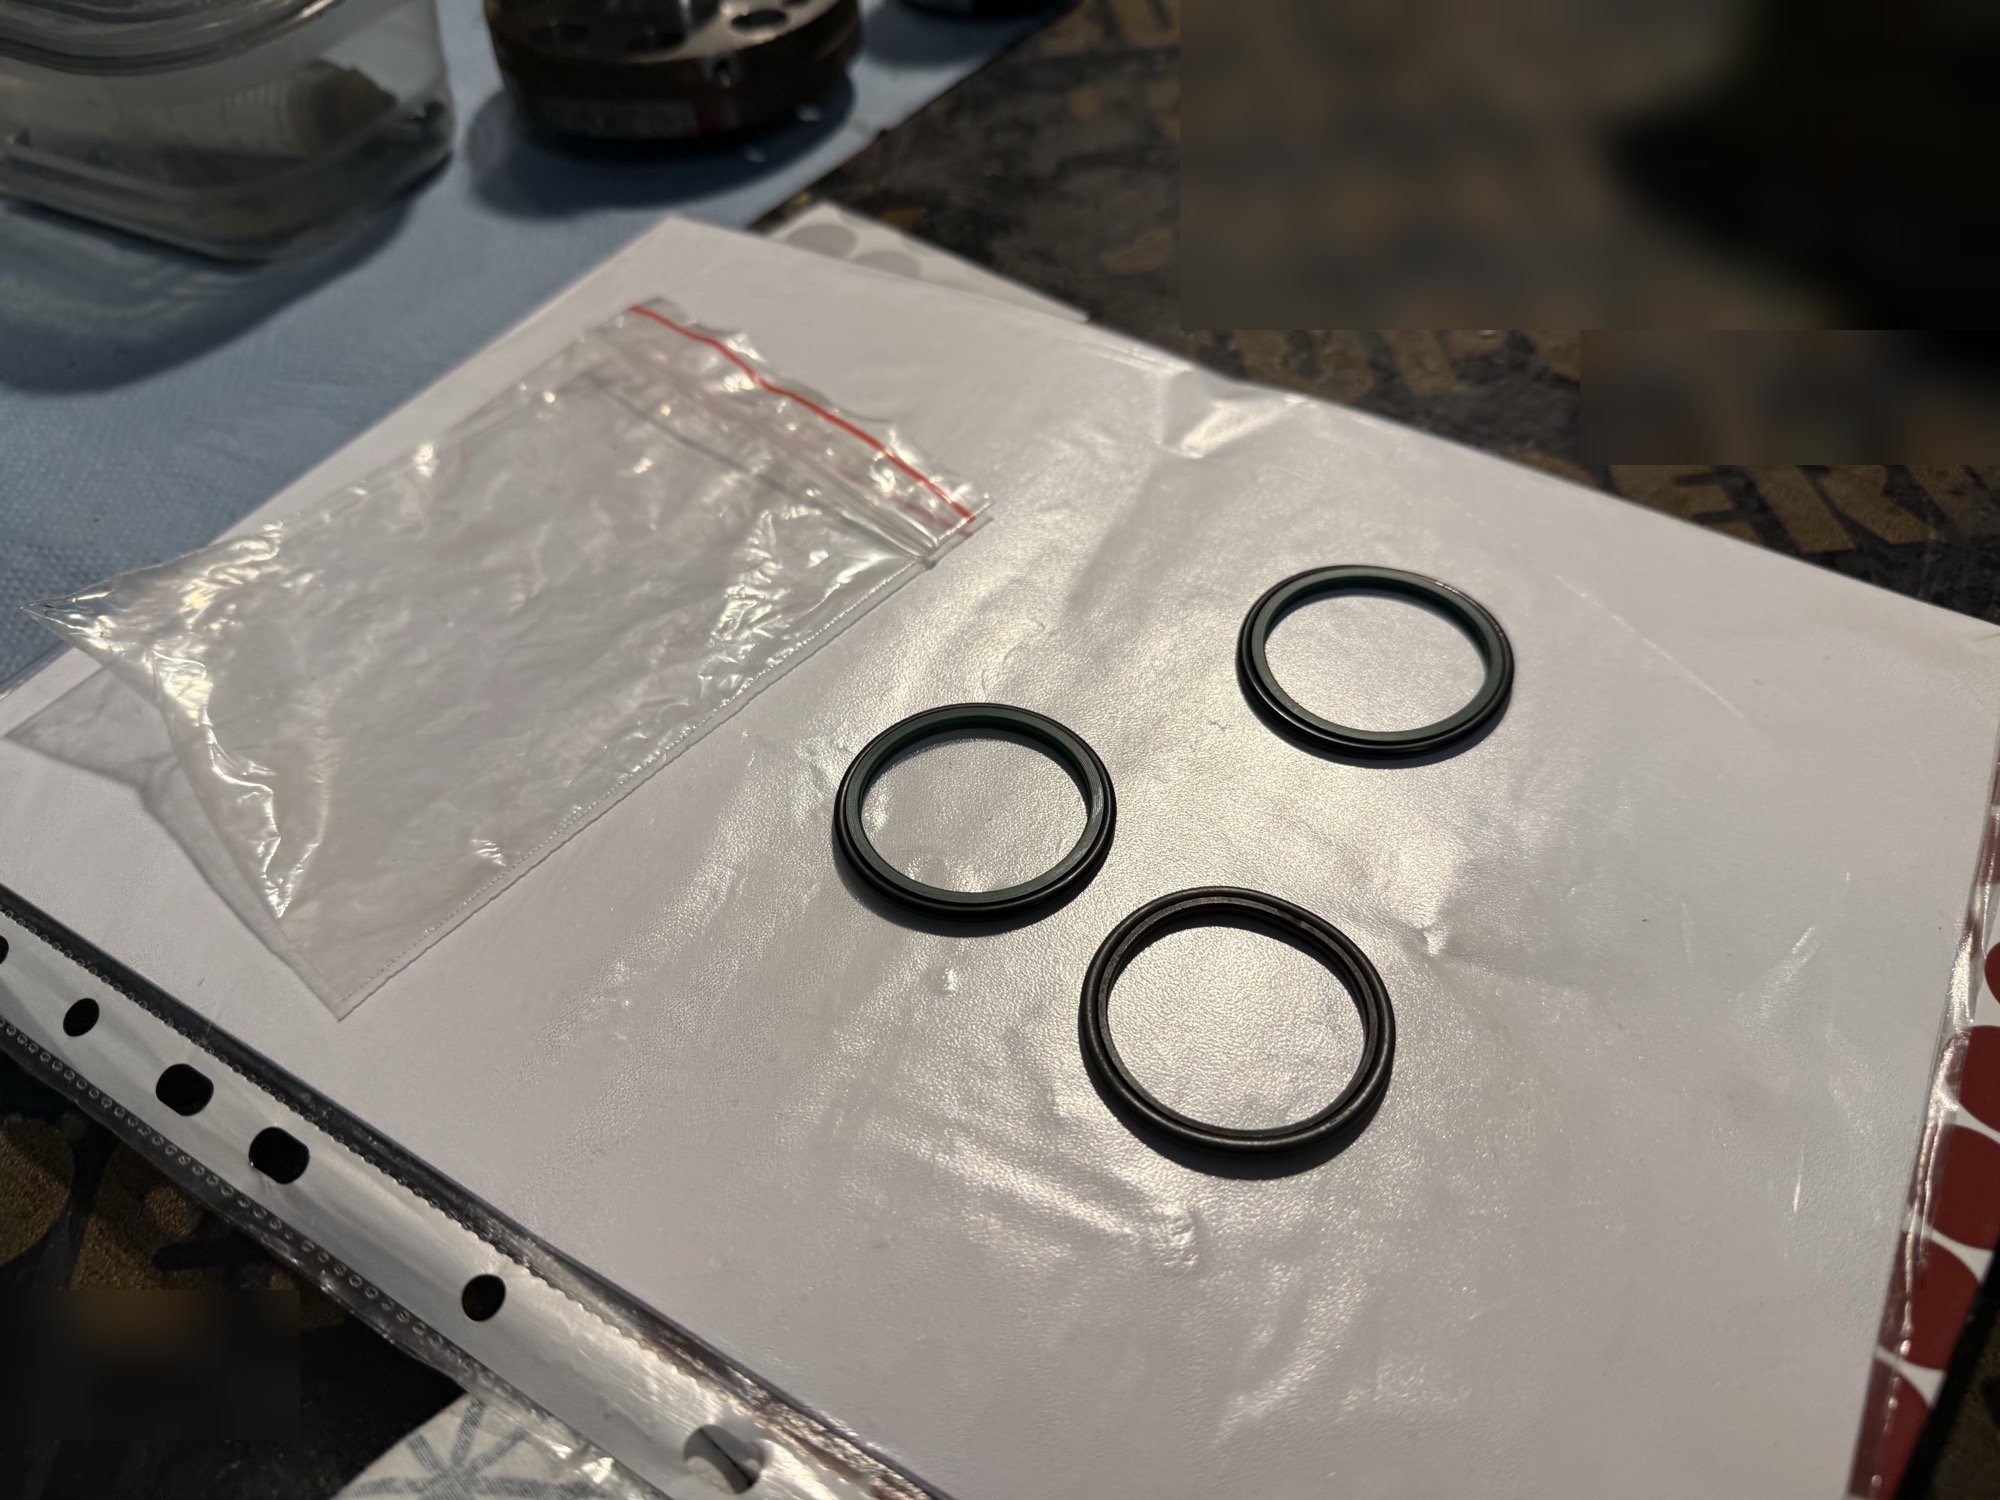
Die Dichtungsauswahl erwies sich als eigenständige technische Aufgabe. Im Projekt wurden ungewöhnliche Abmessungen, die Verfügbarkeit von Ersatzteilen und der Zusammenhang zwischen Dichtungen und reparierten Oberflächen untersucht. Parallel wurden Einkaufslisten und Teileunterlagen geordnet.
Die Durchmessermessung eines alten Rings allein entscheidet nicht über die Auswahl. Zu berücksichtigen sind Einbaugeometrie, Bewegungsart, Medium und Werkstoffanforderungen. Wichtig ist auch die Lauffläche der Dichtung. Ein neues Element auf einer falsch vorbereiteten Oberfläche beseitigt die Problemursache nicht.
In der Praxis sollte eine Teileliste die Zeichnungsposition, die Funktion in der Baugruppe und das Besichtigungsergebnis verbinden. So lässt sich ein eindeutig identifiziertes Teil von einem noch zu klärenden unterscheiden. Diese Ordnung ist bei älteren Geräten besonders hilfreich, wenn die Kennzeichnung des ausgebauten Elements unleserlich ist oder die Dokumentation keinen aktuellen Ersatz nennt.
Der Prüfstand als Werkzeug der Projektentwicklung
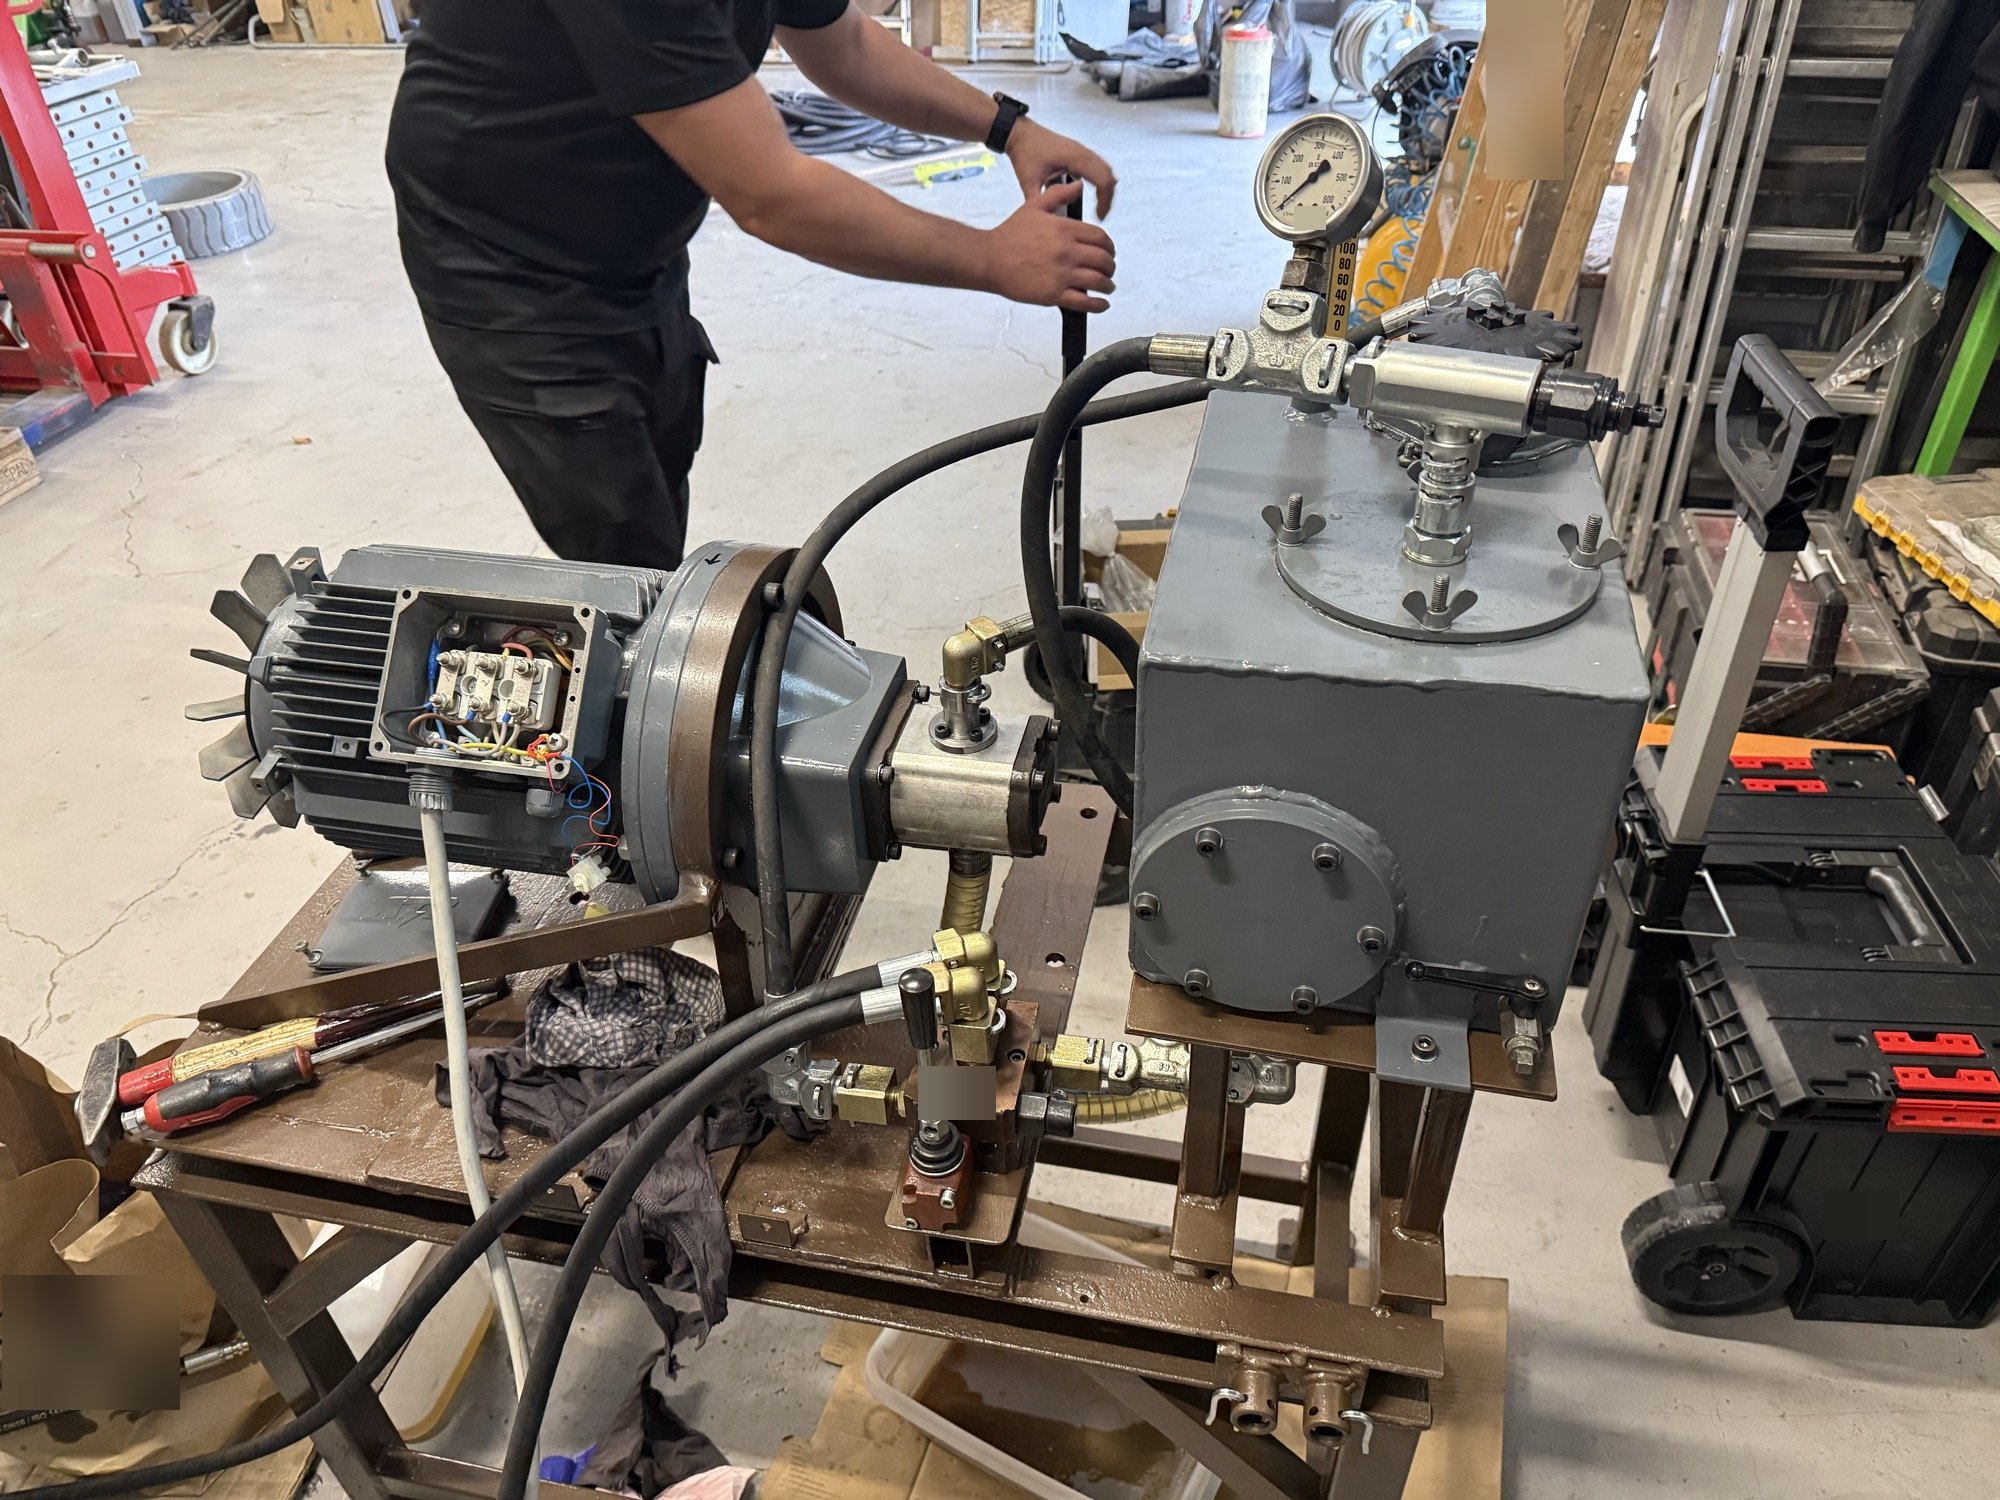
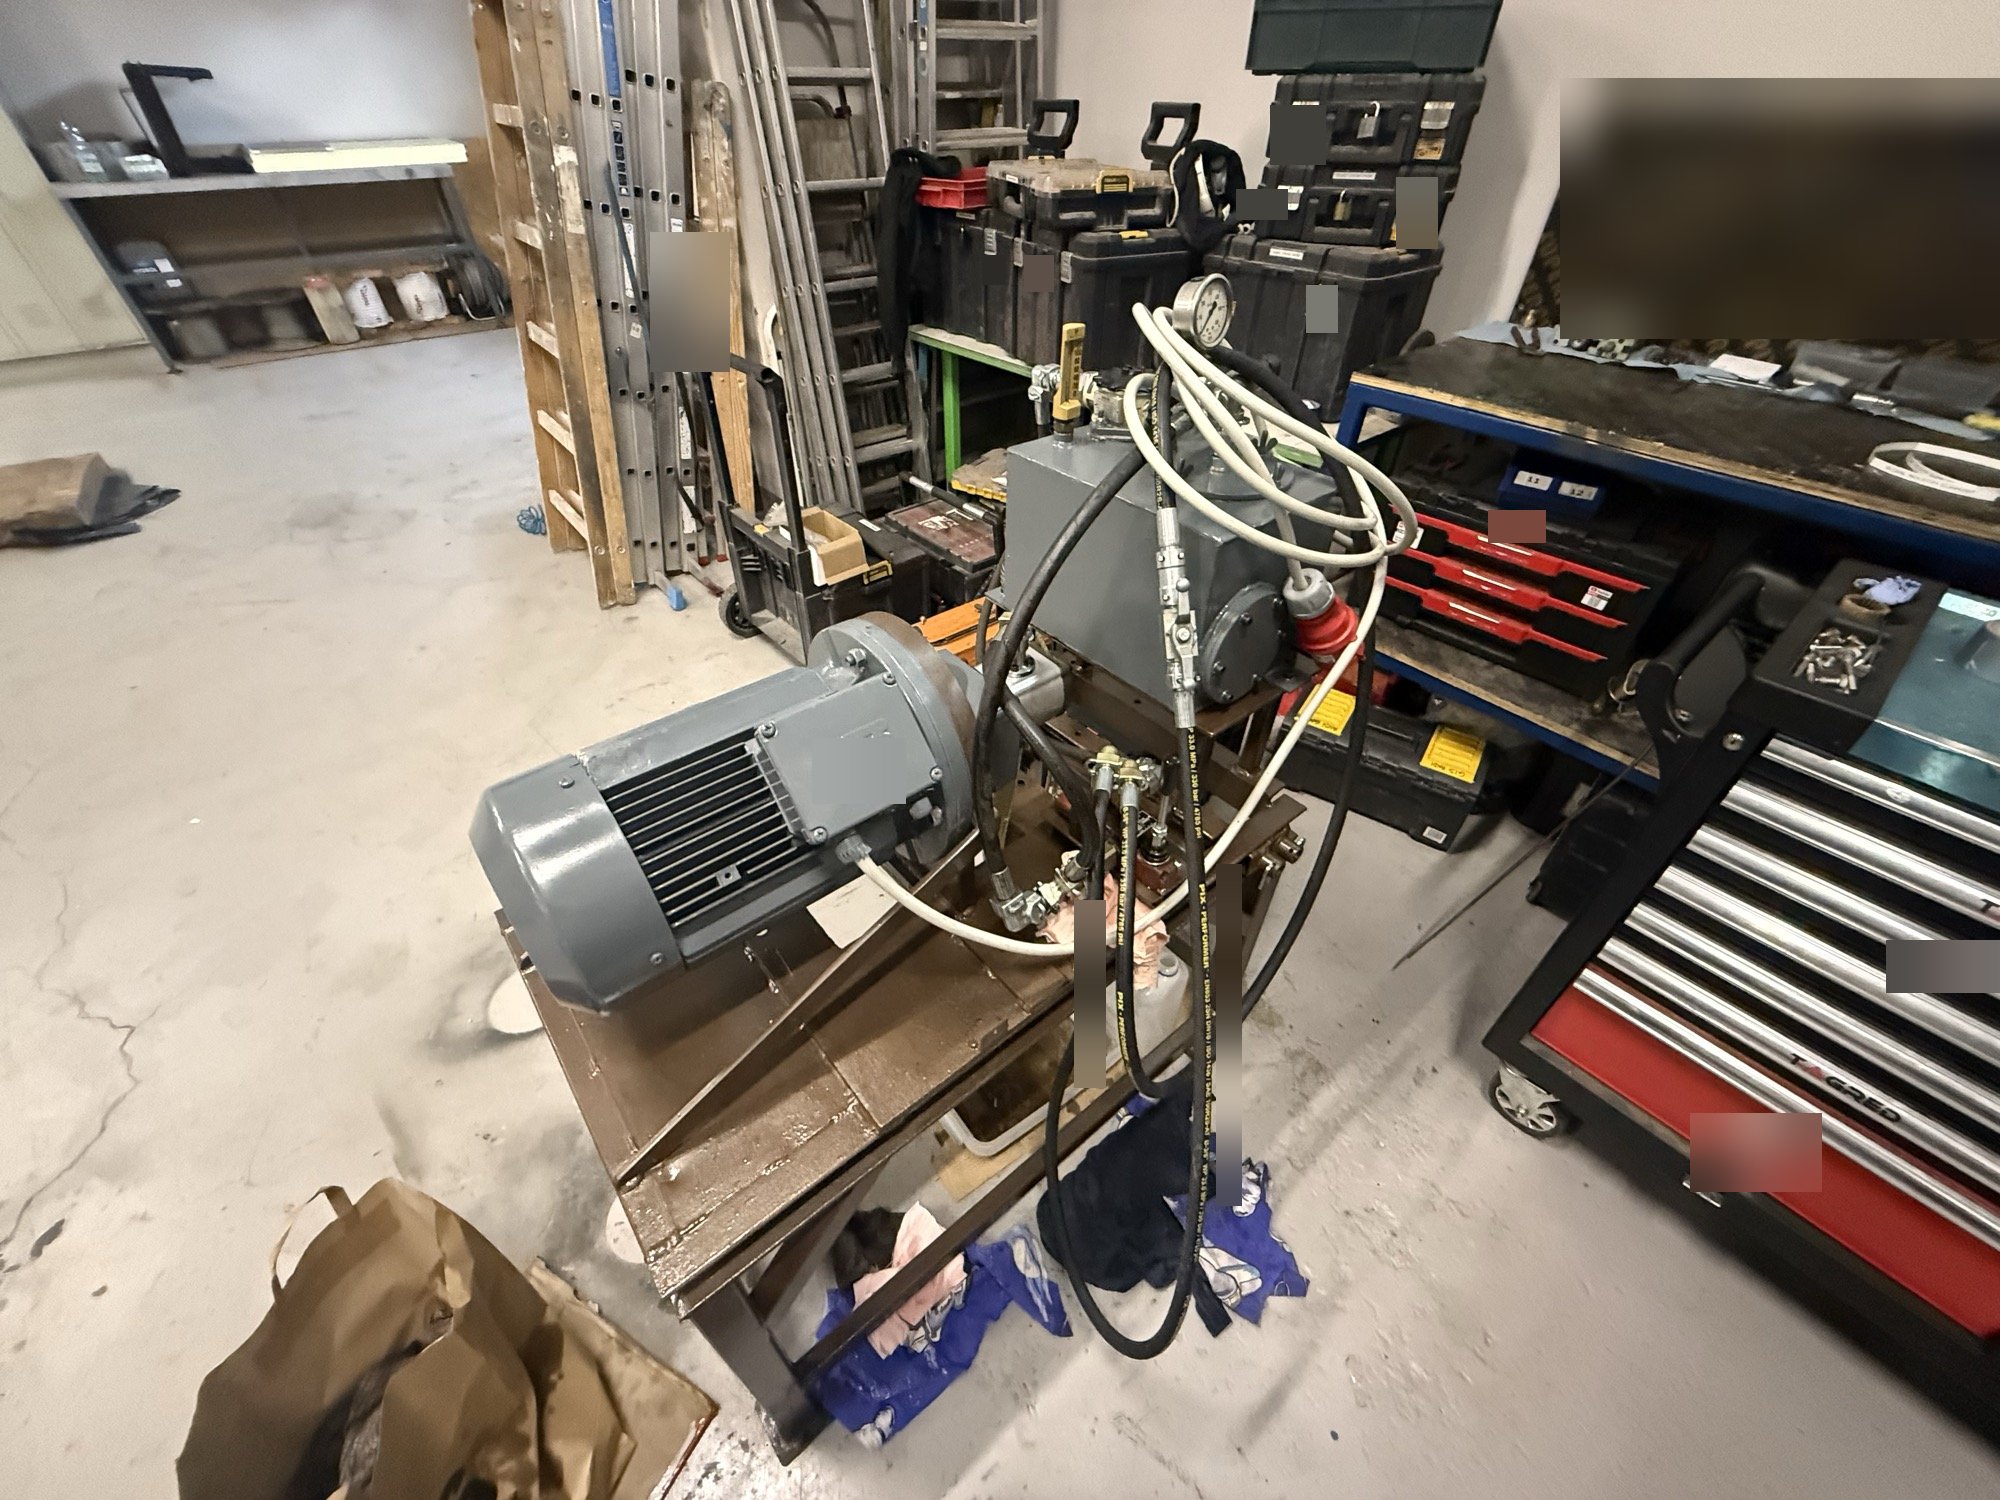
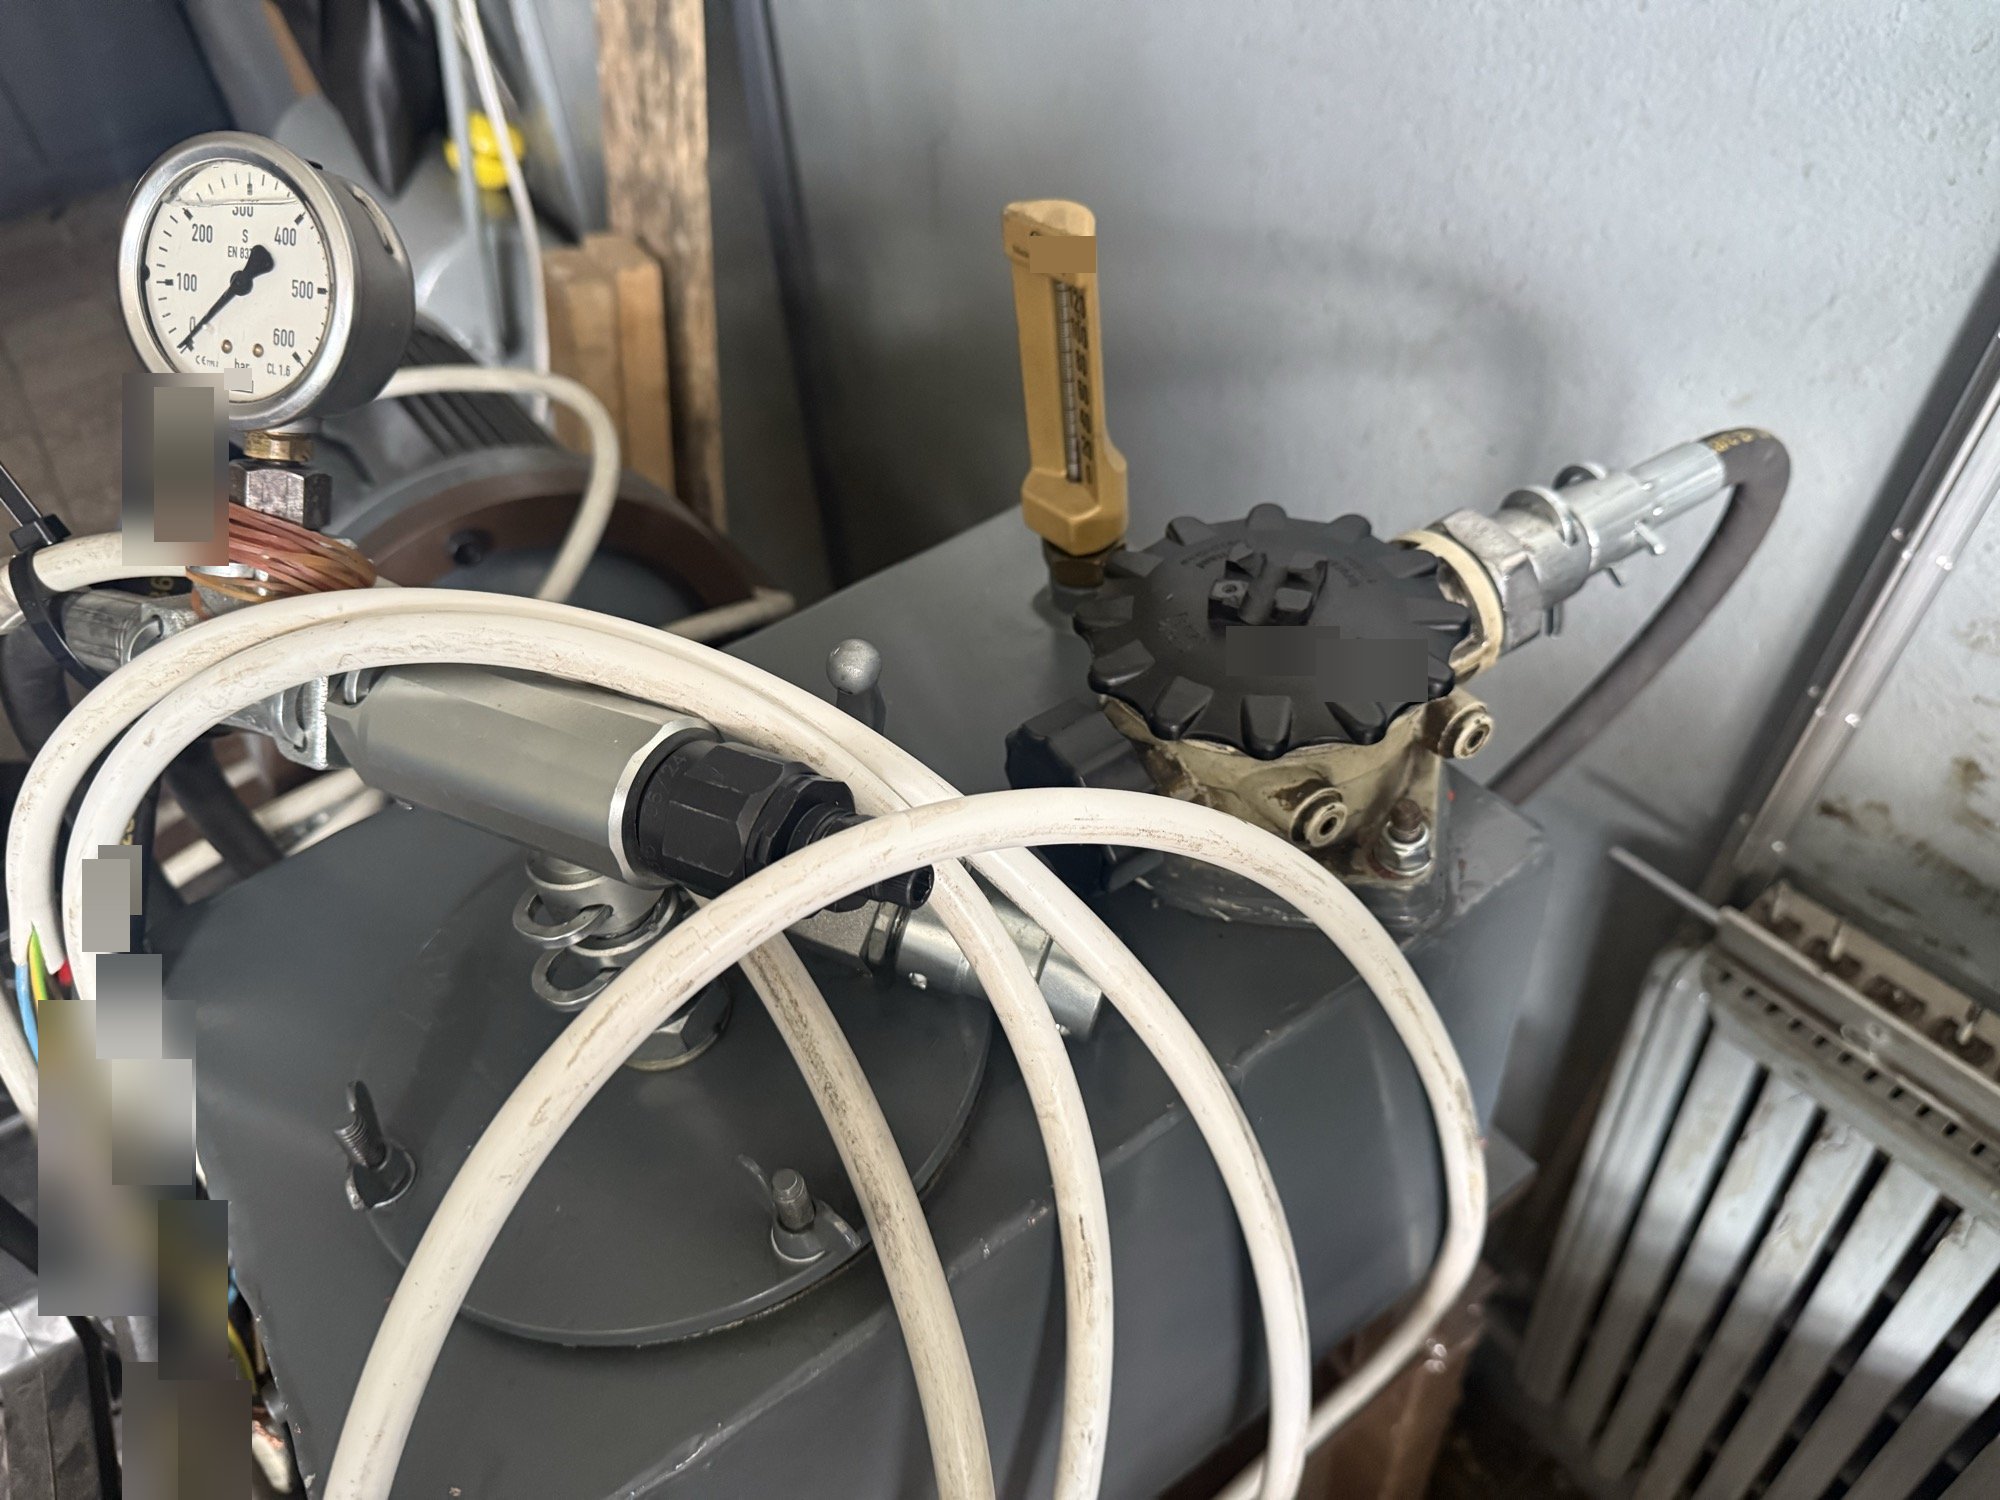
Nach den mechanischen Arbeiten wurden eine unabhängige Energieversorgung und eine Möglichkeit zur Ansteuerung außerhalb der Produktionsmaschine benötigt. Ein Aufbau für hydraulische Versuche wurde vorbereitet und seine Ausrüstung weiterentwickelt. Die Fotos dokumentieren Aggregat, Verbindungen und Prüfstandelemente; die Korrespondenz beschreibt die einzelnen Inbetriebnahmen und aufgetretene Grenzen.
Ein Werkstattprüfstand ermöglicht die Untersuchung ausgewählter Funktionen, ohne die gesamte Linie einzubeziehen. Er erleichtert den Zugang zu Anschlüssen, die Beobachtung des Baugruppenverhaltens und Änderungen am untersuchten Systemabschnitt. Sein Wert hängt jedoch davon ab, ob das jeweilige Prüfziel bekannt ist. Dichtheitsprüfung, Bewegungsrichtungsprüfung und Analyse der Positionsregelung beantworten unterschiedliche Fragen.
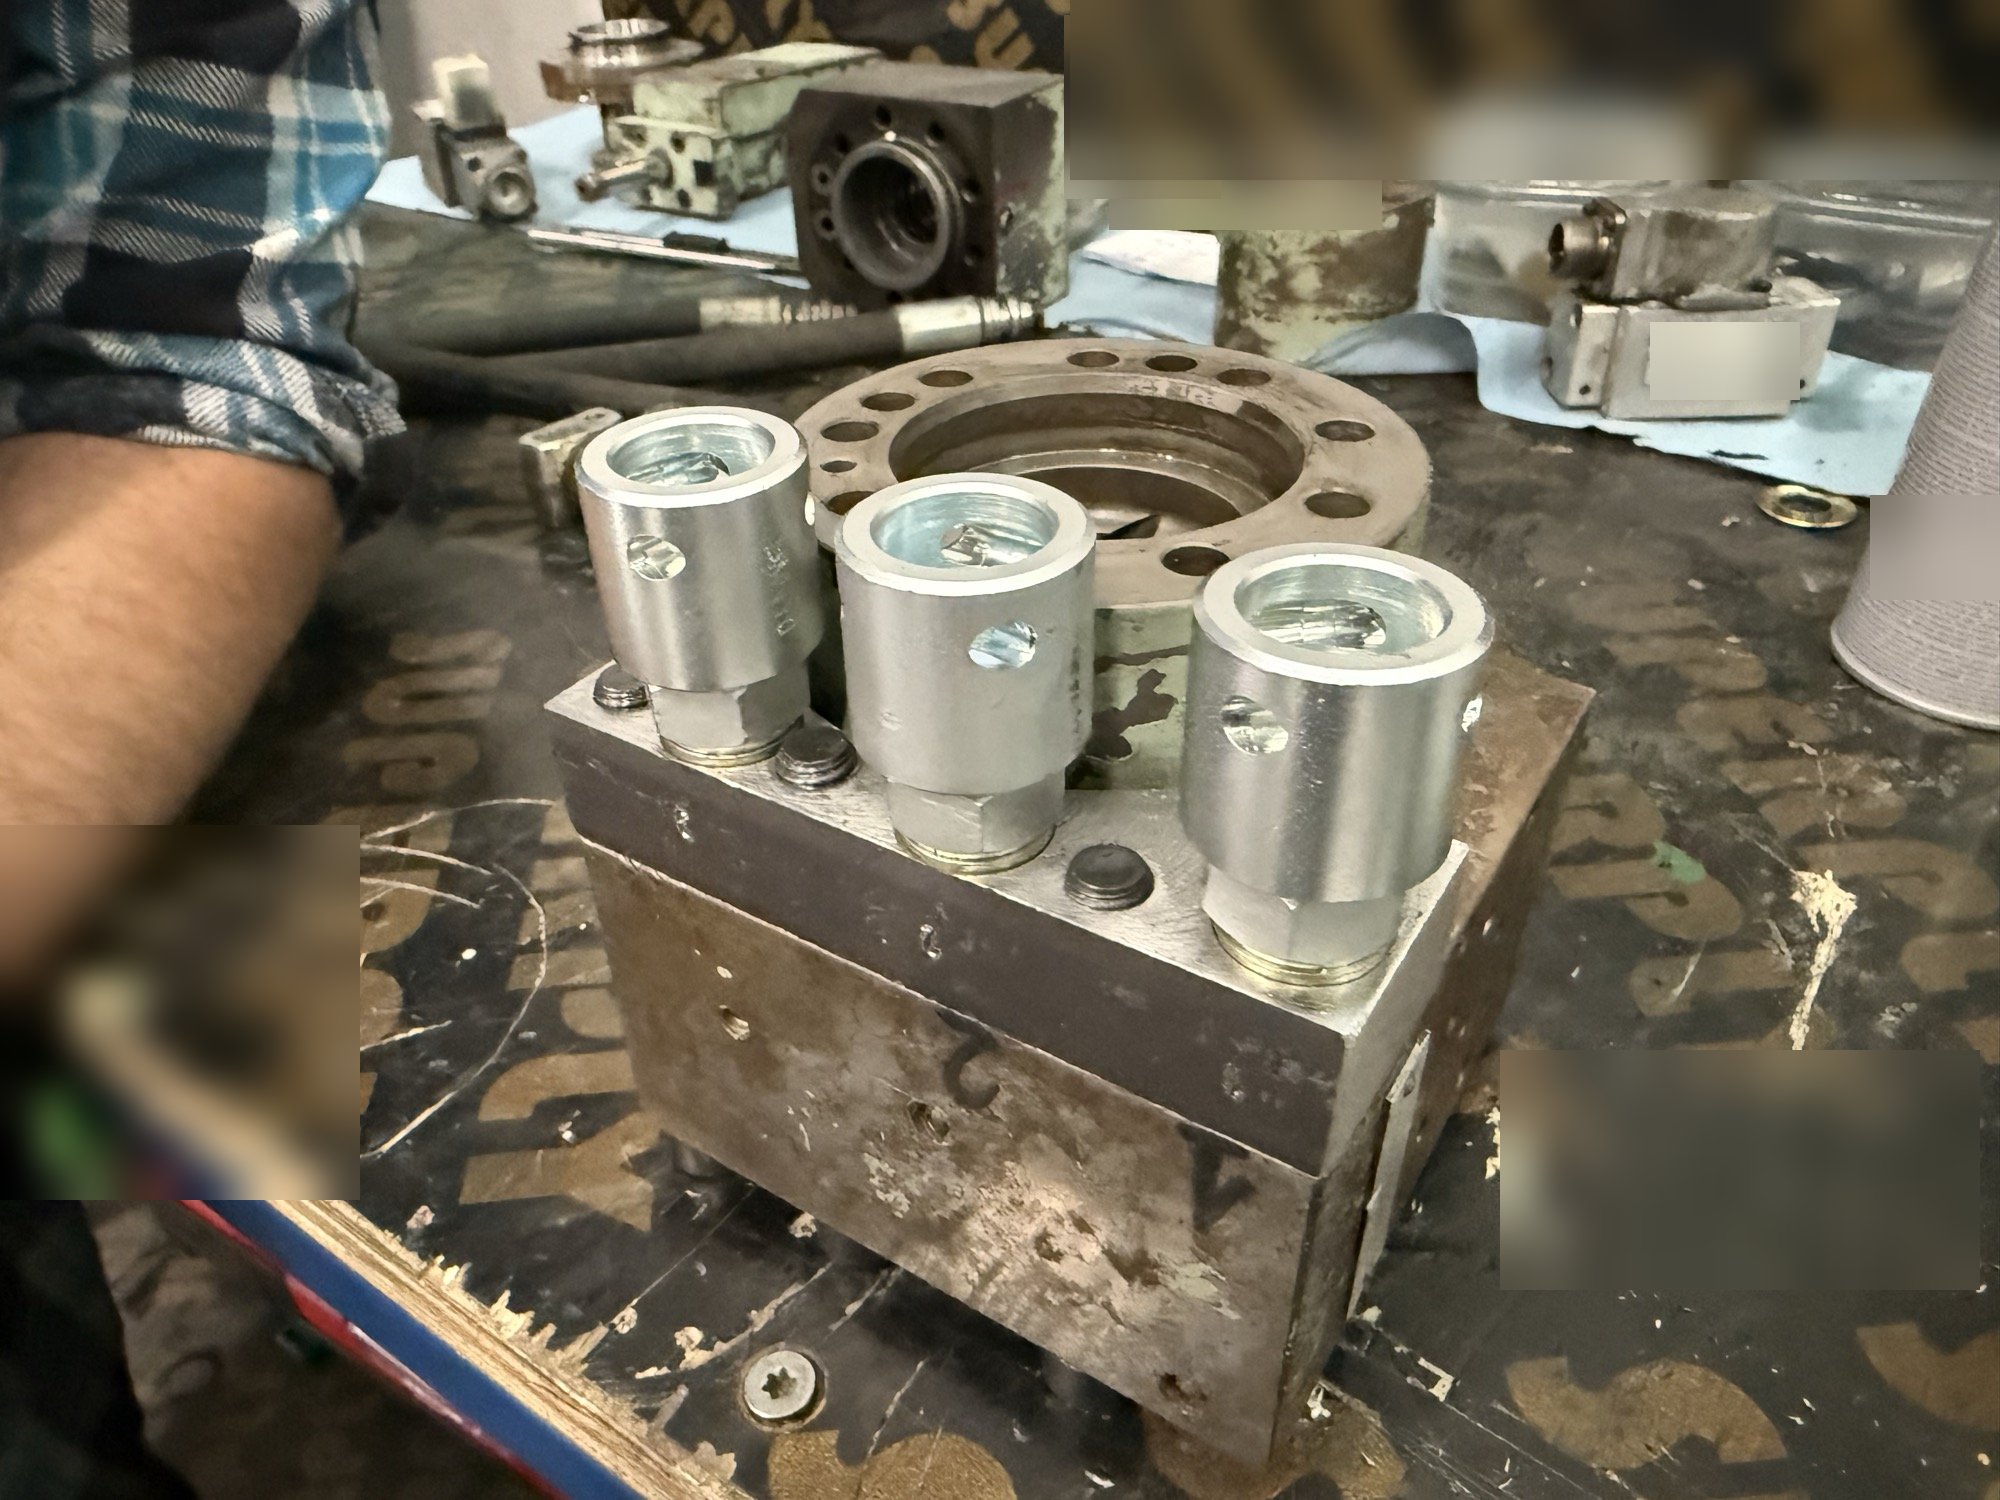
Im Projekt wurden auch Ersatzventile eingesetzt, um die Bewegungsversuche fortzusetzen. Dies war ein nützlicher Diagnoseschritt, bildete jedoch nicht sämtliche Funktionen der vorgesehenen Steuerung nach. Deshalb wurde eine Bewegung am Prüfstand nicht als Bestätigung des vollständigen Produktionszyklus gewertet.
Ölsauberkeit und Verhalten eines Präzisionsventils
Während der Versuche blieb die Reaktion eines Präzisionsventils aus. Die Diagnose richtete sich unter anderem auf den Zustand des Mediums, die Sauberkeit des Kreislaufs und die Filtration. Dies war ein aus dem beobachteten Symptom abgeleiteter Prüfansatz, keine bestätigte Diagnose, dass ein bestimmter Defekt durch Ölverschmutzung verursacht wurde.
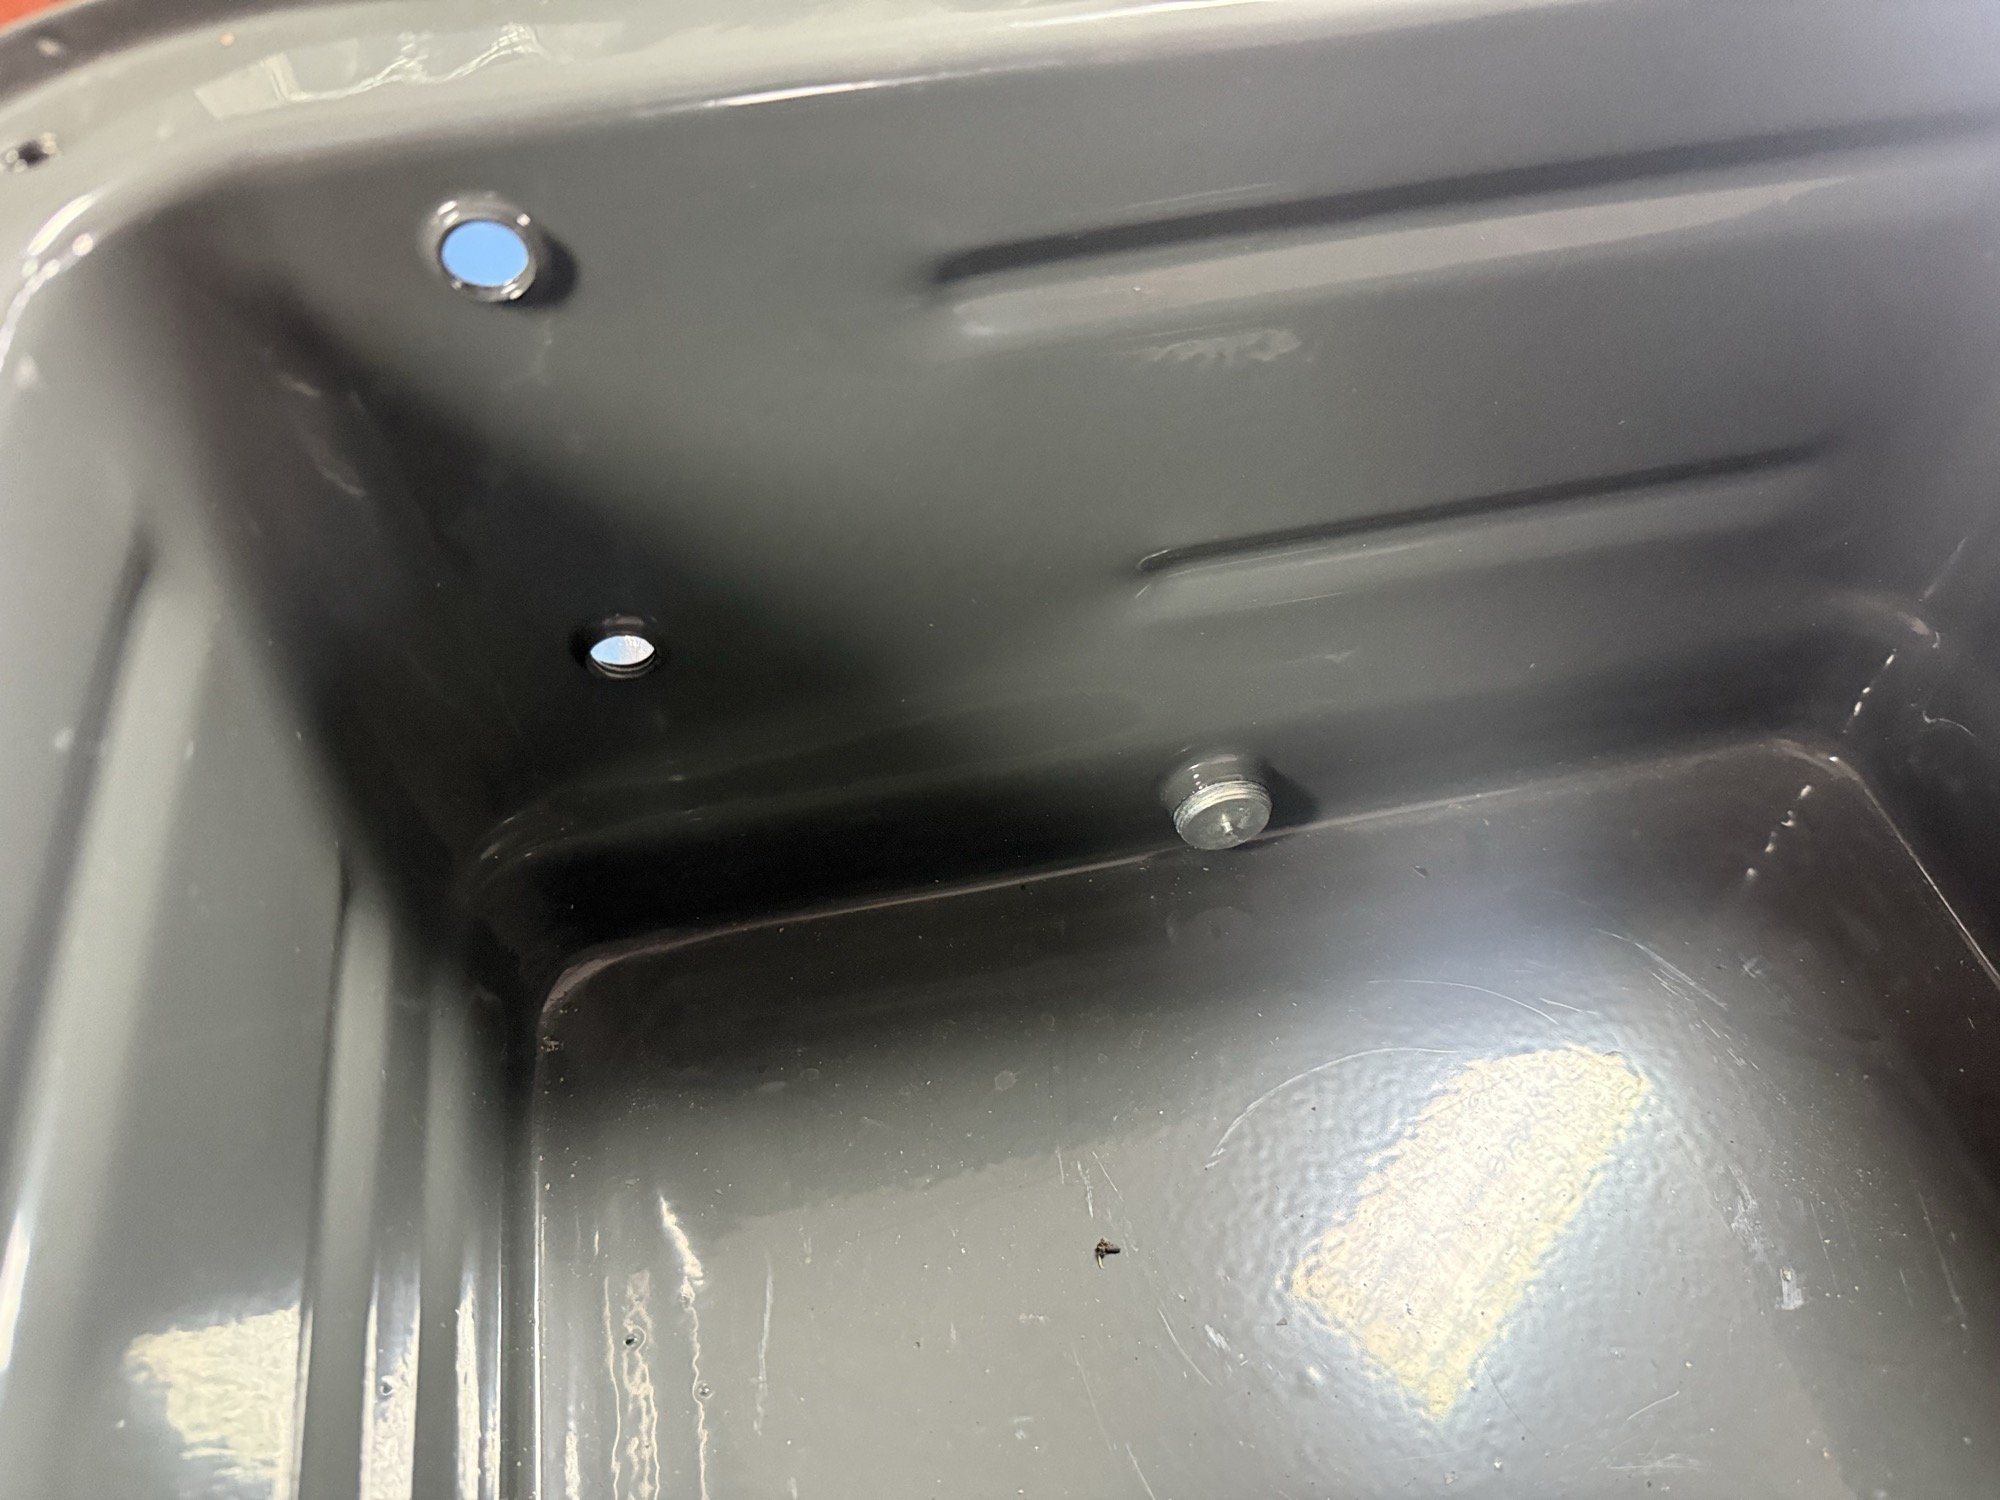
Bei der Weiterentwicklung des Prüfstands wurden eine zusätzliche Medienfiltration und der Schutz des Kreislaufs für empfindliche Komponenten betrachtet. Bei einer überholten Baugruppe muss der gesamte Ölweg berücksichtigt werden: Tank, Leitungen, Anschlüsse, Rückstände im reparierten Gehäuse und bei weiteren Versuchen ergänzte Elemente. Ein neuer Filtereinsatz allein ersetzt nicht die Herstellung der Sauberkeit des Gesamtsystems.
Zur Beschreibung der Partikelverschmutzung dient der Code nach ISO 4406. Erforderliche Klasse, Probenahme und Messbedingungen müssen auf die Unterlagen der verwendeten Komponenten abgestimmt werden. Wir nennen keine universelle Reinheitsklasse oder Ölviskosität für sämtliche Pusher und Ventile.
Drehgeber, Servoventil und zwei unterschiedliche Bewegungsaufgaben
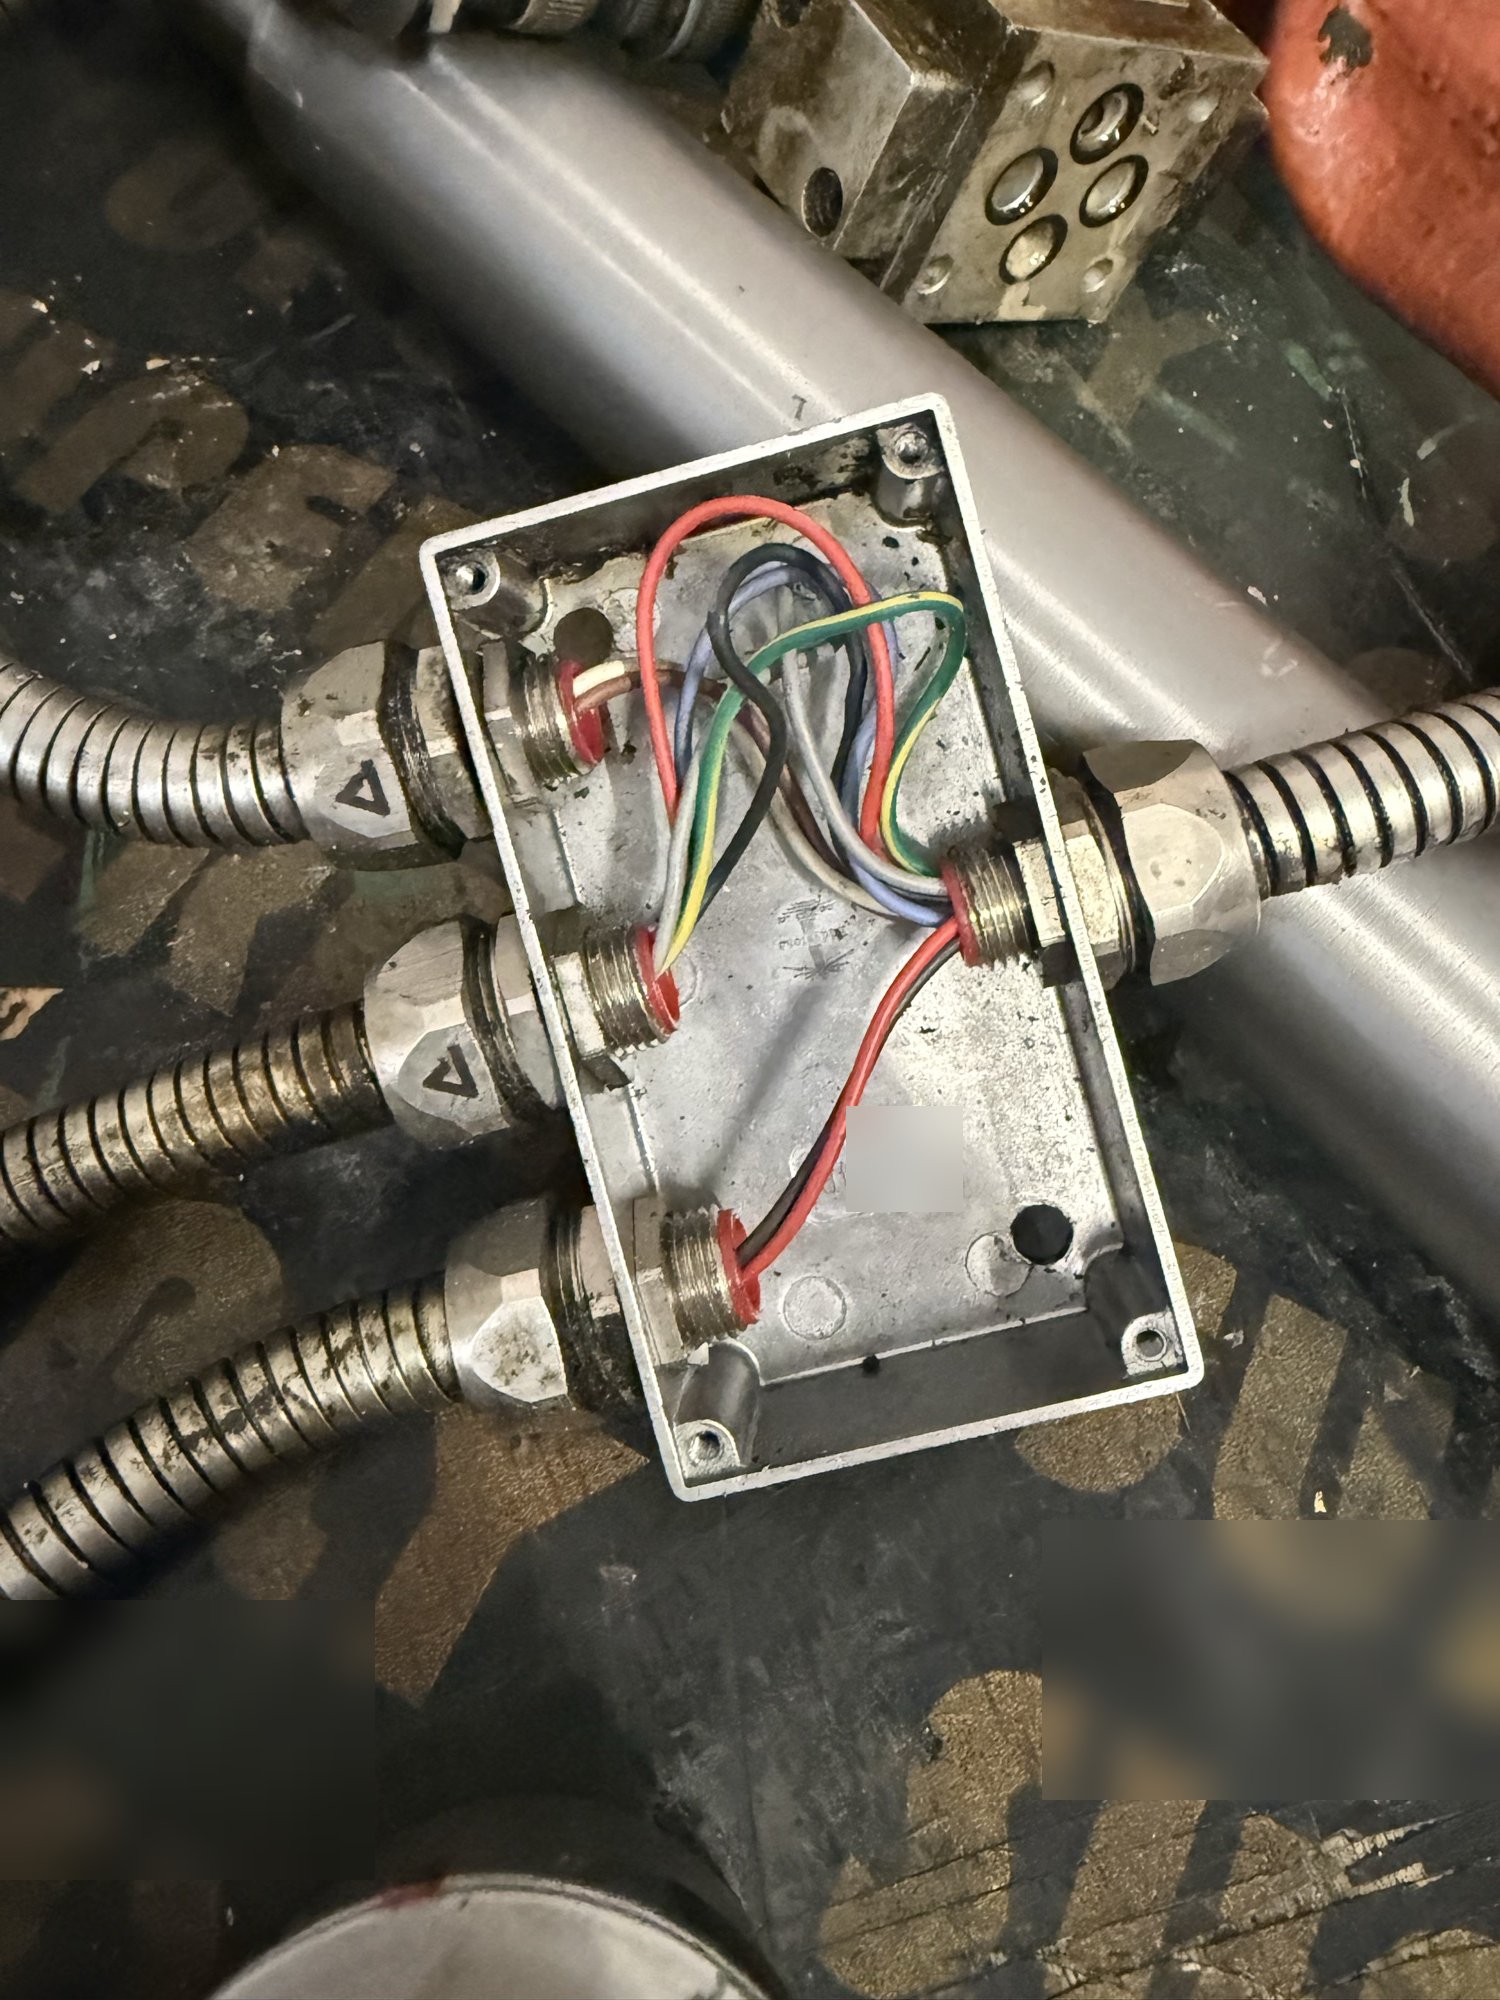
Der Drehantrieb nutzt eine Positionsmessung und präzise Durchflussregelung. Ein gesondertes System fährt den Finger aus und ein. Um die Funktion nachzuvollziehen, mussten Steuersignale, Drehgeberanschluss und das Zusammenwirken der Ventile mit der elektrischen Installation untersucht werden.
Es wurde ein Verfahren zur Drehgeberprüfung entwickelt, bei dem eine bekannte Bewegung vorgegeben und die Zählwerte seiner Kanäle verglichen werden. Diese Untersuchung erfordert die richtige Identifizierung von Zählverfahren, Auflösung und Drehrichtung. Impulszahlen aus einer Arbeitsnachricht dürfen nicht ohne Bestätigung anhand der Unterlagen des konkreten Sensors in Steuerungseinstellungen übernommen werden.
Die Verifikation des Drehgebersignals und die Prüfung des Ventilansteuerausgangs sind zwei getrennte Aufgaben. Eine korrekte Positionsmessung belegt noch nicht, dass das System das geforderte Bewegungsprofil erreicht. Umgekehrt schließt das Ansteuern eines Ventils ohne Vergleich von tatsächlicher und geforderter Bewegung die Regelungsfrage nicht ab.
Wichtig war auch die Übereinstimmung der gelieferten elektrischen Elemente mit der vorgesehenen Steuerung. Spulenspannung, Ventilfunktion, Ruhestellung und vollständiger Anschlussplan müssen ein schlüssiges System bilden. Die Funktion eines Wegeventils lässt sich nicht allein aus der Anzahl sichtbarer Spulen ableiten.
Was bestätigten die Werkstattversuche?
Die Korrespondenz dokumentiert, dass mit dem Testaufbau und Ersatzventilen eine Drehbewegung sowie das Aus- und Einfahren des Arbeitselements erreicht wurden. Dies war ein wichtiger Schritt: Er ermöglichte die weitere Beurteilung der Mechanik und der hydraulischen Verbindungen nach der Überholung.
Gleichzeitig wurden die Grenzen dieser Konfiguration benannt, darunter fehlende Regelungsfunktionen des vorgesehenen Systems. Somit bestätigten die Versuche nicht die geforderte Geschwindigkeit, Position und den Ablauf des gesamten Zyklus am Flaschenförderer. Die weitere Anpassung der Bewegungsparameter blieb eine eigenständige Aufgabe.
Prüfbereich aufklappen
Mechanik und Dichtheit
Der Prüfumfang sollte Verbindungszustand, zusammenwirkende Oberflächen, Bewegungsverhalten und mögliche Leckagen unter definierten Prüfbedingungen erfassen. Die Bedingungen müssen dokumentiert werden, damit das Ergebnis später vergleichbar bleibt.
Drehbewegung
Die Fähigkeit zur Drehung muss vom Erreichen einer vorgegebenen Position, Geschwindigkeit und Wiederholgenauigkeit unterschieden werden. Wichtig sind Bewegungsrichtung, Drehgeberreferenz und Stillsetzverhalten.
Aus- und Einfahren des Fingers
Die Prüfung beider Richtungen ist der Anfang. Zu berücksichtigen sind die Reihenfolge gegenüber der Drehbewegung und der Raum, den das Arbeitselement für die nächsten Produkte freigeben muss.
Zusammenwirken mit der Linie
Ein Versuch im endgültigen System sollte den Flaschentransport und die erforderlichen Zyklusbedingungen einbeziehen. Der Werkstattprüfstand bestätigt nicht automatisch die Synchronisation mit dem Förderer.
Mechanischer Bereich und geregelte Position
Eine weitere Erkenntnis betraf den Drehbereich und seinen Bezug zur Referenzgeometrie. In den Feststellungen wurde die mechanische Bewegungsbegrenzung von der durch die Regelung angefahrenen Arbeitsposition unterschieden. Diese Größen dürfen nicht ungeprüft gleichgesetzt werden.
Bei der Wiederherstellung der Welle sind ihre Lage zu den übrigen Teilen und die Funktion der Anschläge zu berücksichtigen. Ist ein Musterteil verschlissen oder zuvor verändert worden, bestimmt seine Vermessung nicht zwangsläufig die korrekte Ausführung. Im Projekt wurden der Bezug zur richtigen Geometrie und die Berücksichtigung einer etwaigen Korrektur im Verfahren weiterer Überholungen als erforderlich benannt.
Dies verdeutlicht den Unterschied zwischen der Wiederherstellung eines Einzelteils und der Entwicklung eines Serviceverfahrens. Das Verfahren sollte Bezugspunkte, Messmethode und Entscheidungskriterien definieren. Erst dann lassen sich verschiedene Exemplare vergleichen, statt ihren Zustand jedes Mal neu interpretieren zu müssen.
Von der ersten Einheit zum wiederholbaren Überholungsverfahren
Die Erfahrungen aus Bestandsaufnahme, Überholung und Versuchen dienten dazu, weitere Arbeiten in Phasen zu unterteilen. Die Optimierung der ersten Einheit und der Prüfbedingungen wurde von der möglichen Überholung weiterer Baugruppen getrennt betrachtet. Auch Teilesätze und die Nachfertigung schwerer erhältlicher Elemente wurden erwogen.
Zur Vorbereitung wiederholbarer Arbeiten gehörten auch die Werkstattorganisation und die Teilesortierung. Jede Einheit sollte intern rückverfolgbar bleiben, auch wenn die öffentliche Projektbeschreibung anonym ist. Das Vermischen von Teilen ähnlicher Exemplare erschwert die Zuordnung der Messungen und Ergebnisse zur jeweiligen Baugruppe.
Die Dokumentation bestätigt die Entwicklung des Überholungsumfangs und die Funktionsversuche am ersten Exemplar. Pläne für weitere Einheiten, eine Besichtigung unter Produktionsbedingungen und ein erweitertes Verfahren belegen nicht deren Abschluss. Der nächste Schritt sollte die passende Steuerungskonfiguration, die Geometrie und die Bewegungsverifikation im endgültigen System zusammenführen.
Versuchssicherheit und technische Dokumentation
Ein Hydraulikprüfstand erfordert definierte Bedingungen für den sicheren Anschluss, die Begrenzung des Zugangs zu Bewegungsbereichen und den Umgang mit gespeicherter Energie. Ventil- oder Leitungswechsel sollten unter den für diese Tätigkeit vorgesehenen Bedingungen erfolgen. Unbeabsichtigte Armbewegungen und das Freisetzen eines unter Druck stehenden Mediums sind unterschiedliche Gefährdungen, die in der Versuchsorganisation berücksichtigt werden müssen.
Eine Referenz für die Anforderungen an hydraulische Maschinensysteme ist ISO 4413. Die Norm enthält allgemeine Regeln und Sicherheitsanforderungen für diese Systeme und ihre Komponenten. Ihre Nennung im Artikel ist weder eine Zertifizierungserklärung für einen konkreten Prüfstand noch ein Ersatz für die Bewertung seiner tatsächlichen Ausführung.
In der Servicedokumentation sollten Prüfkonfiguration, eingesetzte Baugruppen, Versorgungsbedingungen, Beobachtungen und weiter zu prüfende Entscheidungen erhalten bleiben. Dadurch beschränkt sich das Ergebnis nicht auf die Aussage, dass sich das Gerät bewegt hat. Es wird erkennbar, was unter welchen Bedingungen tatsächlich geprüft wurde und welche Fragen offenblieben.
Was bringt dieses Projekt für den Maschinenservice?
Die Überholung des Flaschenpushers zeigte, wie schnell eine mechanische Aufgabe um Hydraulik und Automatisierung erweitert werden kann. Die Welleninstandsetzung und der Dichtungstausch waren konkrete Werkstattarbeiten. Die weitere Entwicklung erforderte jedoch die Untersuchung von Ventilen, Energieversorgung, Positionsmessung und den Bedingungen des Zusammenwirkens mit der Maschine.
Das wichtigste Ergebnis der beschriebenen Phasen ist die Strukturierung der Zusammenhänge zwischen diesen Bereichen. Dadurch lassen sich weitere Prüfungen nach technischen Fragestellungen planen, statt Baugruppen zufällig auszutauschen. Diese Vorgehensweise nutzen wir bei Service und Instandhaltung sowie bei Arbeiten, die Mechanik und Steuerungsdiagnose verbinden.
Projekt im Portfolio
Leistungsumfang der Überholung des hydraulischen Pushers in unserem Portfolio ansehen →
Benötigen Sie eine Antriebsüberholung oder einen Prüfstand?
Senden Sie Fotos der Baugruppe, eine Symptombeschreibung und die verfügbaren Unterlagen. Wir klären den Untersuchungsumfang für Mechanik, Hydraulik und Steuerung sowie die erforderlichen Bedingungen für die Versuchsvorbereitung.