


Baza wiedzy / Hydraulika, mechanika i automatyka
Regeneracja pushera hydraulicznego do produkcji butelek szklanych
Zużyty wał, nietypowe uszczelnienia i precyzyjny ruch sterowany hydraulicznie. Pokazujemy, jak remont jednostki warsztatowej rozwinął się w projekt łączący odtworzenie mechaniki, budowę stanowiska prób, diagnostykę sterowania i przygotowanie powtarzalnej technologii serwisowej.
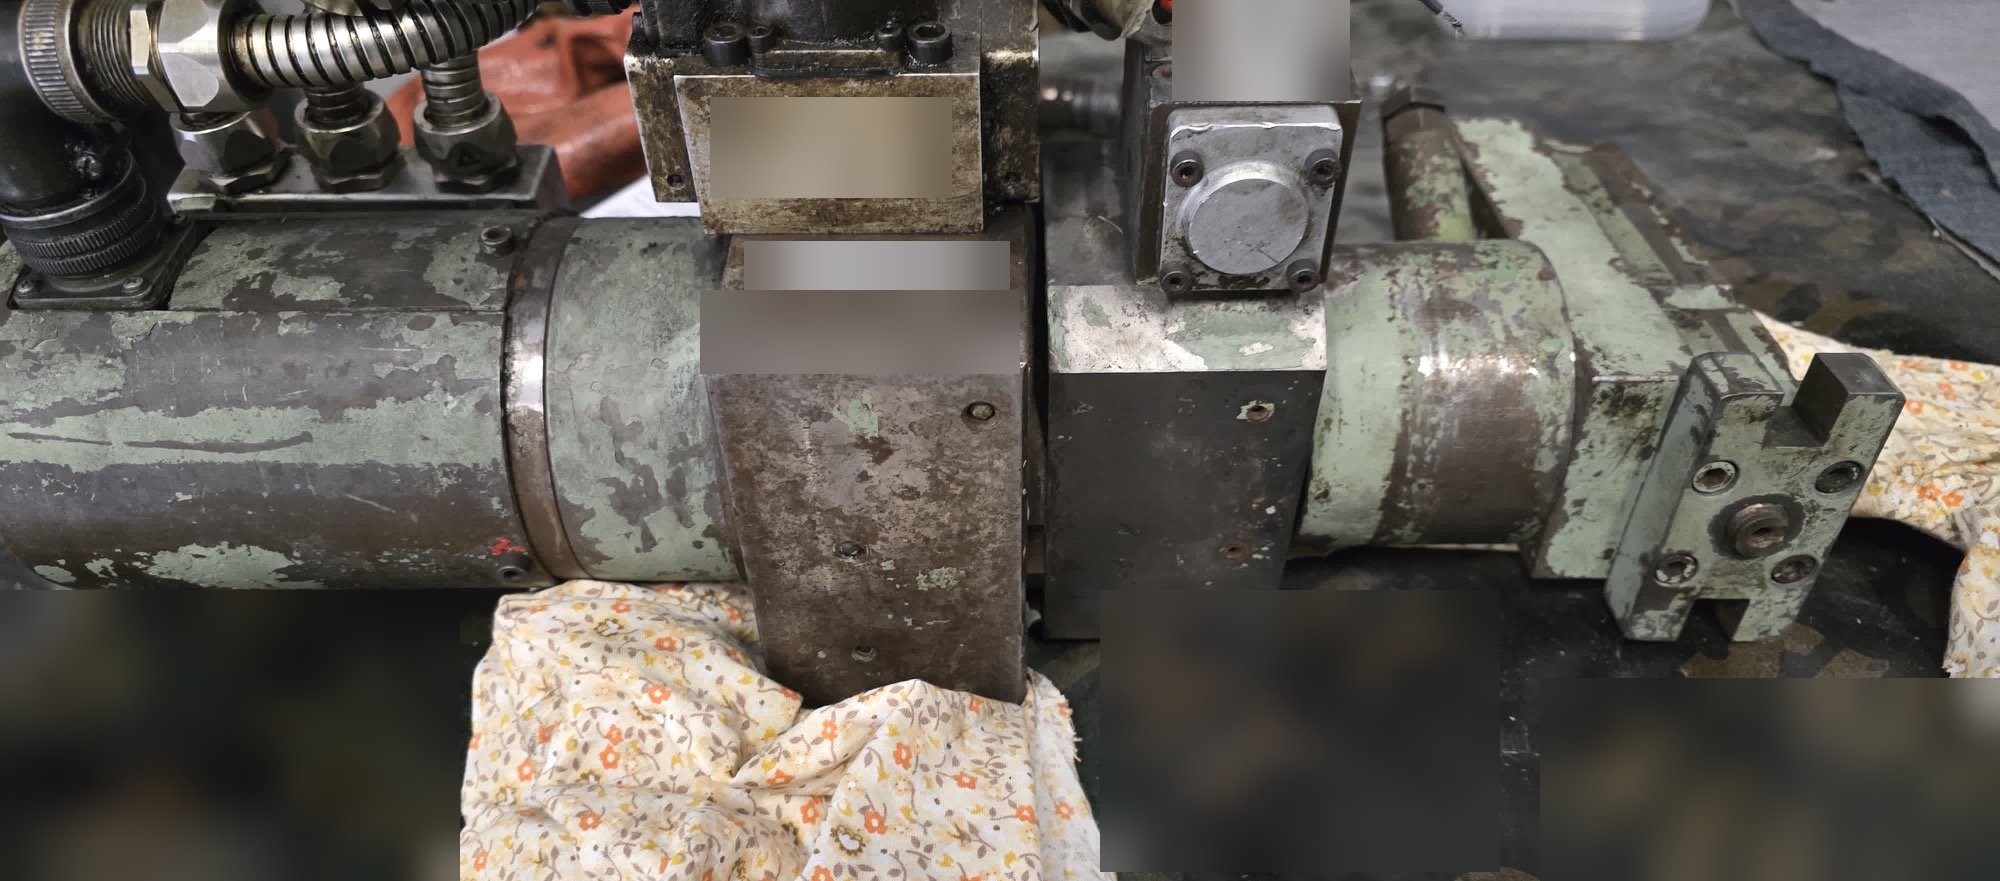
Niewielki zespół, istotna rola w przepływie butelek
Pusher jest mechanizmem przekazującym i zgarniającym opakowania szklane przy przenośniku. W analizowanej konstrukcji łączy dwa ruchy: obrót ramienia oraz wysuw i cofanie elementu wypychającego. Oba muszą współpracować z transportem wyrobów. Samo osiągnięcie skrajnego położenia nie wystarcza, jeżeli ruch następuje w niewłaściwej chwili lub z nieodpowiednią prędkością.
Dokumentacja pokazuje, dlaczego cofnięcie palca jest częścią cyklu roboczego. Element powinien zwolnić przestrzeń dla kolejnych butelek, a ruch zgarniający musi uwzględniać prędkość taśmy. Niedopasowanie może zakłócić przekazanie wyrobów nawet wtedy, gdy napęd wykonuje cały zakres obrotu przewidziany dla danego cyklu.
To ustawiło kierunek projektu: regeneracja pushera hydraulicznego miała odtworzyć sprawność zespołu, a próby dostarczyć informacji potrzebnych do jego współpracy z maszyną. Ocena mechaniki, hydrauliki i sterowania wymagała osobnych kroków, które dopiero razem tworzą podstawę do dalszego uruchomienia.
Punkt wyjścia: egzemplarz warsztatowy, rysunki i lista części
Do rozpoznania przekazano pojedynczą jednostkę wraz z dokumentacją rysunkową i zestawieniem elementów. W toku prac uzupełniano materiały dotyczące hydrauliki, zaworów i starszego układu sterowania. Nie wszystkie informacje były dostępne od początku, dlatego projekt rozwijał się wraz z oględzinami oraz kolejnymi próbami.
W takich zadaniach dokumentacja jest punktem odniesienia, ale trzeba porównać ją z rzeczywistym wykonaniem urządzenia. Zmiana zaworu, wcześniejsza naprawa lub zużycie powierzchni mogą sprawić, że schemat nie opisuje już całego stanu istniejącego. Dotyczy to również sygnałów elektrycznych i sposobu odprowadzania oleju z poszczególnych części układu.
Rozdzielenie obiegu zasilającego, powrotnego i linii przeciekowej pomaga uporządkować połączenia. Podobnie oddzielne rozpoznanie napędu obrotowego oraz liniowego siłownika palcowego ogranicza ryzyko przypisania jednemu zaworowi funkcji, którą w rzeczywistości realizuje inny element. Ten etap był potrzebny przed budową stanowiska, a później powracał przy interpretacji wyników.
Demontaż i odtworzenie mechaniki
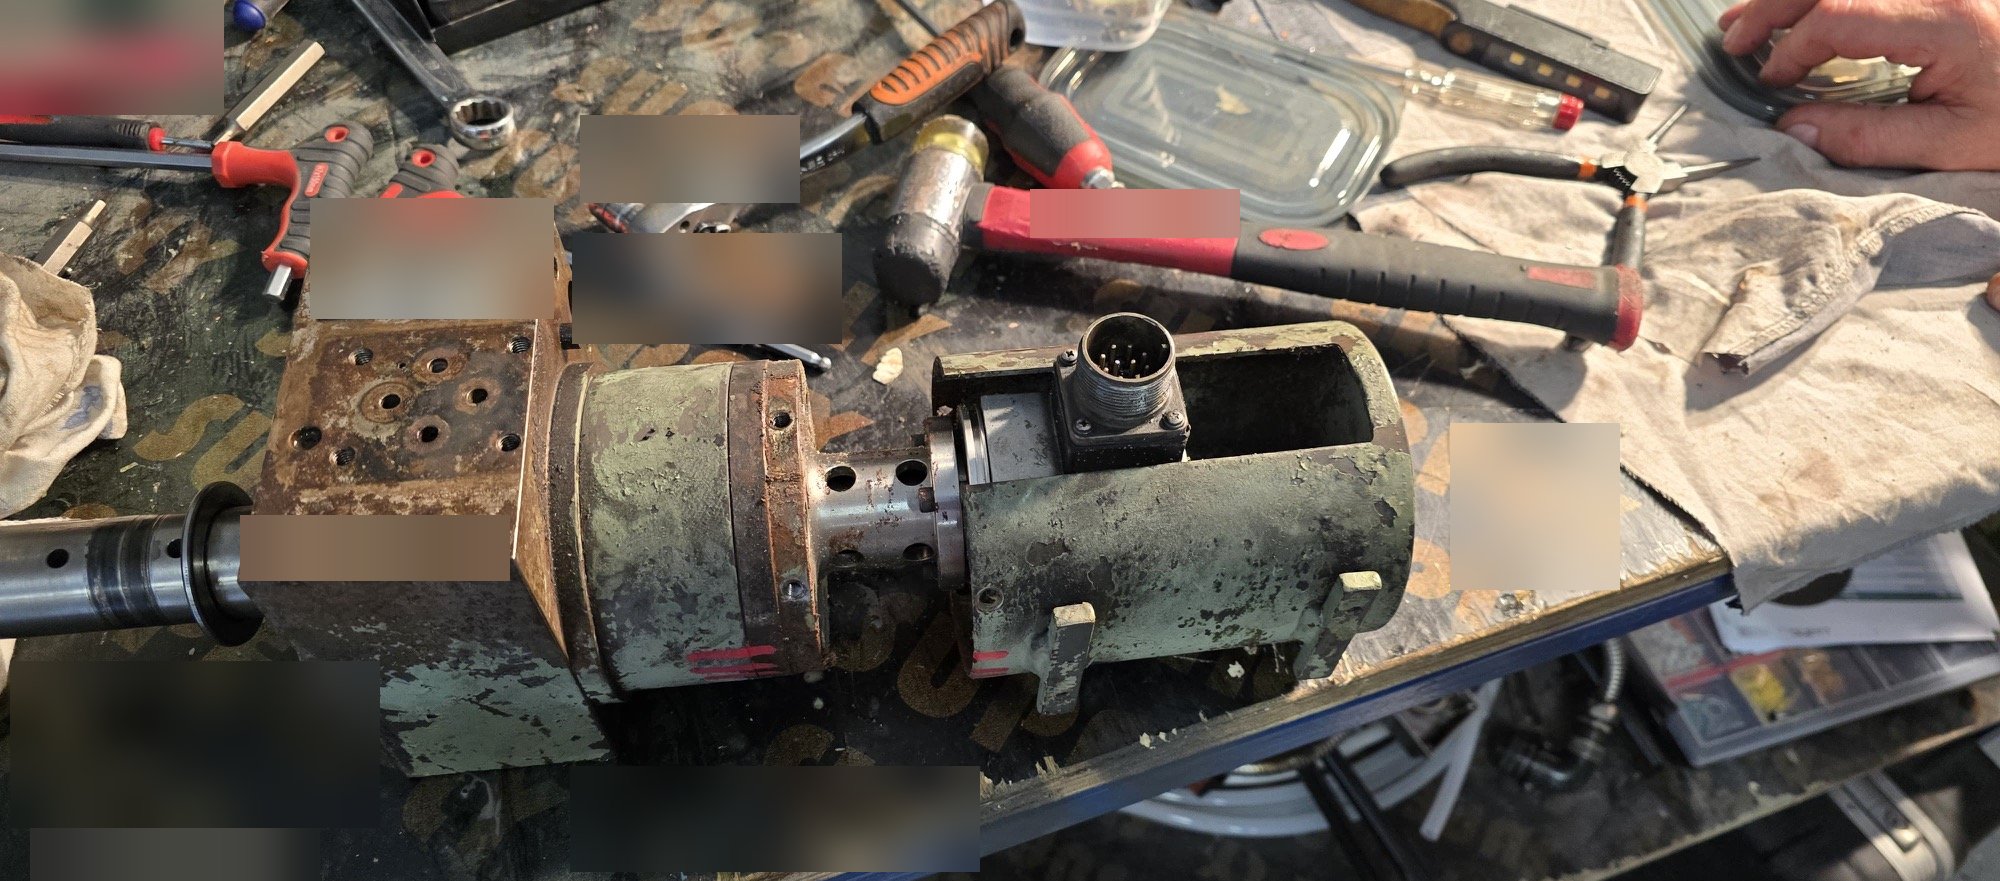
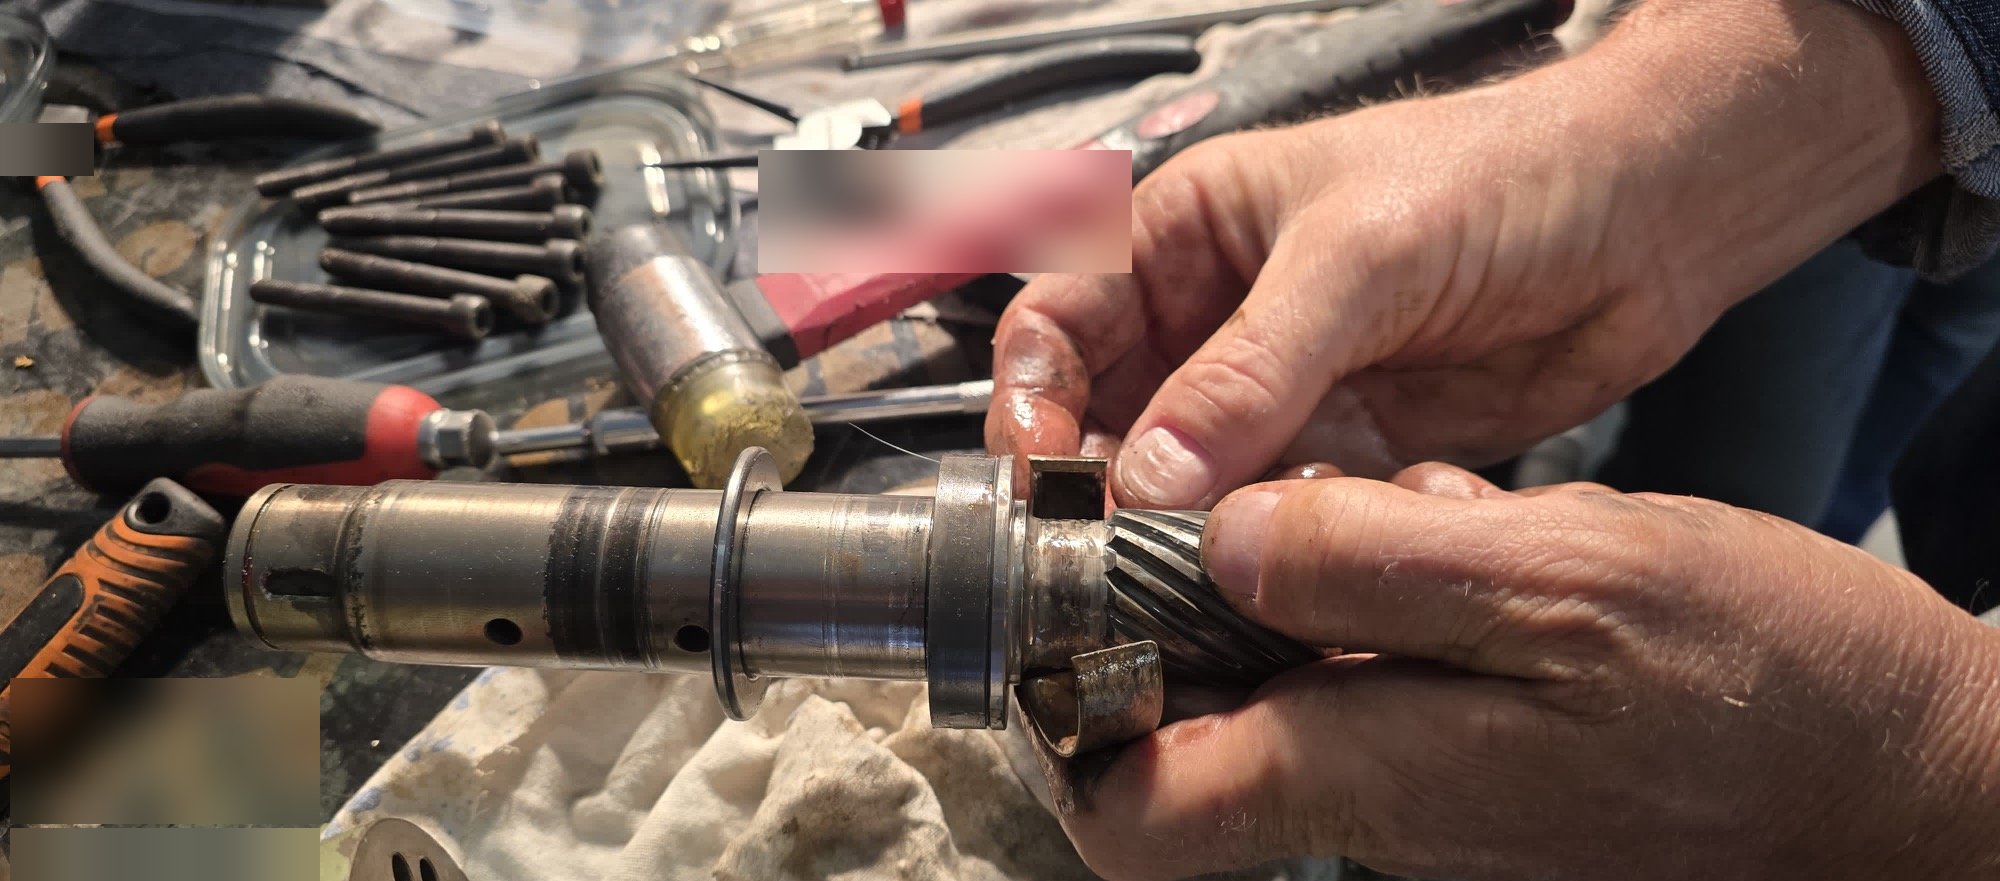
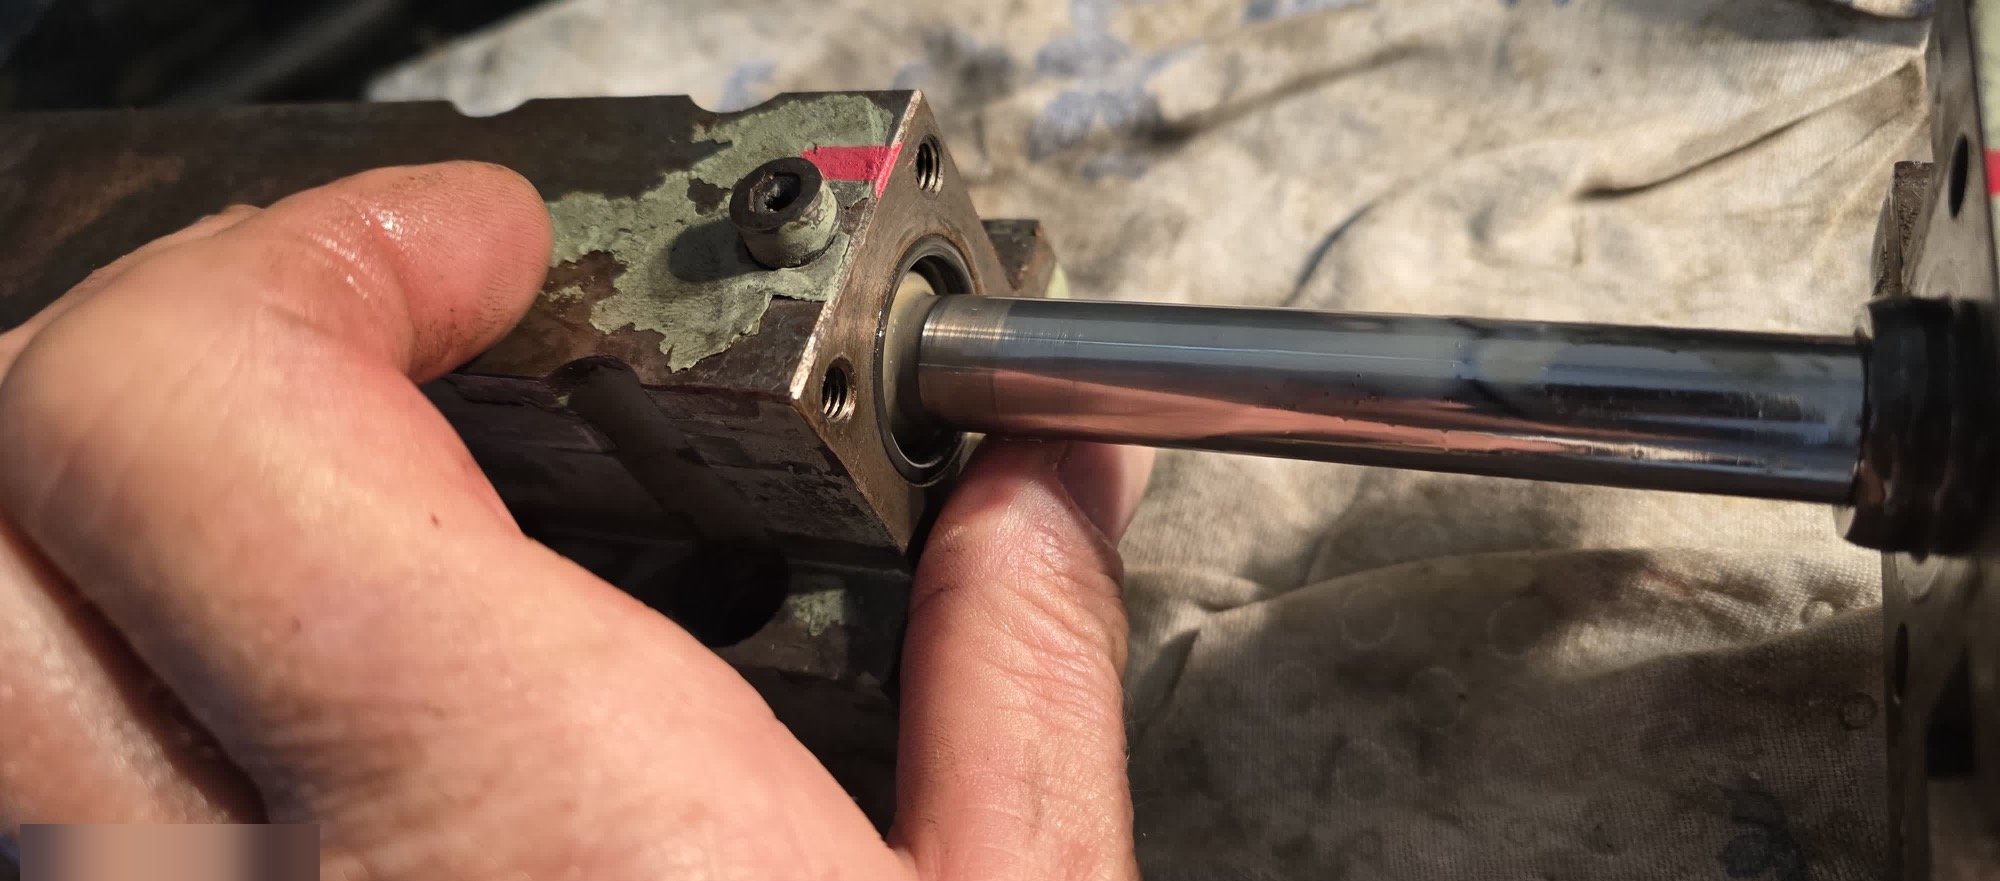
Po rozebraniu zespołu można było przejść od ogólnego opisu usterki do oceny poszczególnych powierzchni i połączeń. Dokumentacja prac obejmuje korpus, wał, elementy prowadzące, sworznie i uszczelnienia. Zdjęcia z demontażu zachowują relację pomiędzy częściami, która po oczyszczeniu i rozłożeniu na stanowisku bywa trudniejsza do odtworzenia.
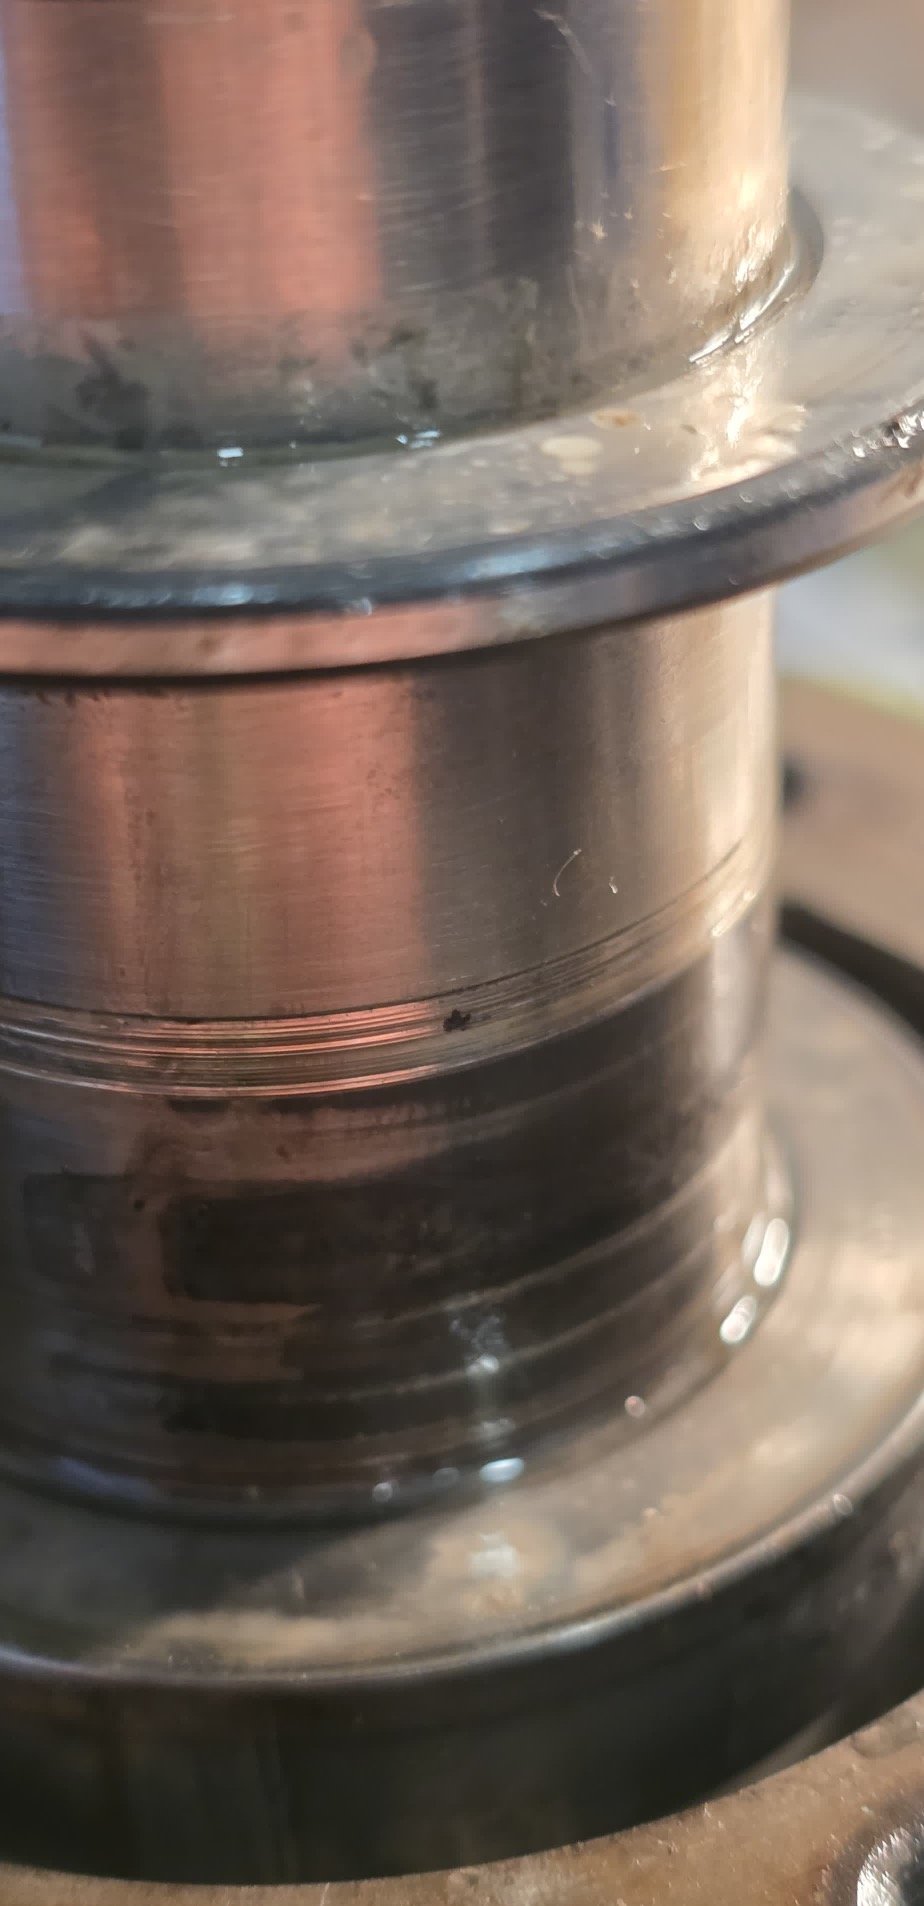
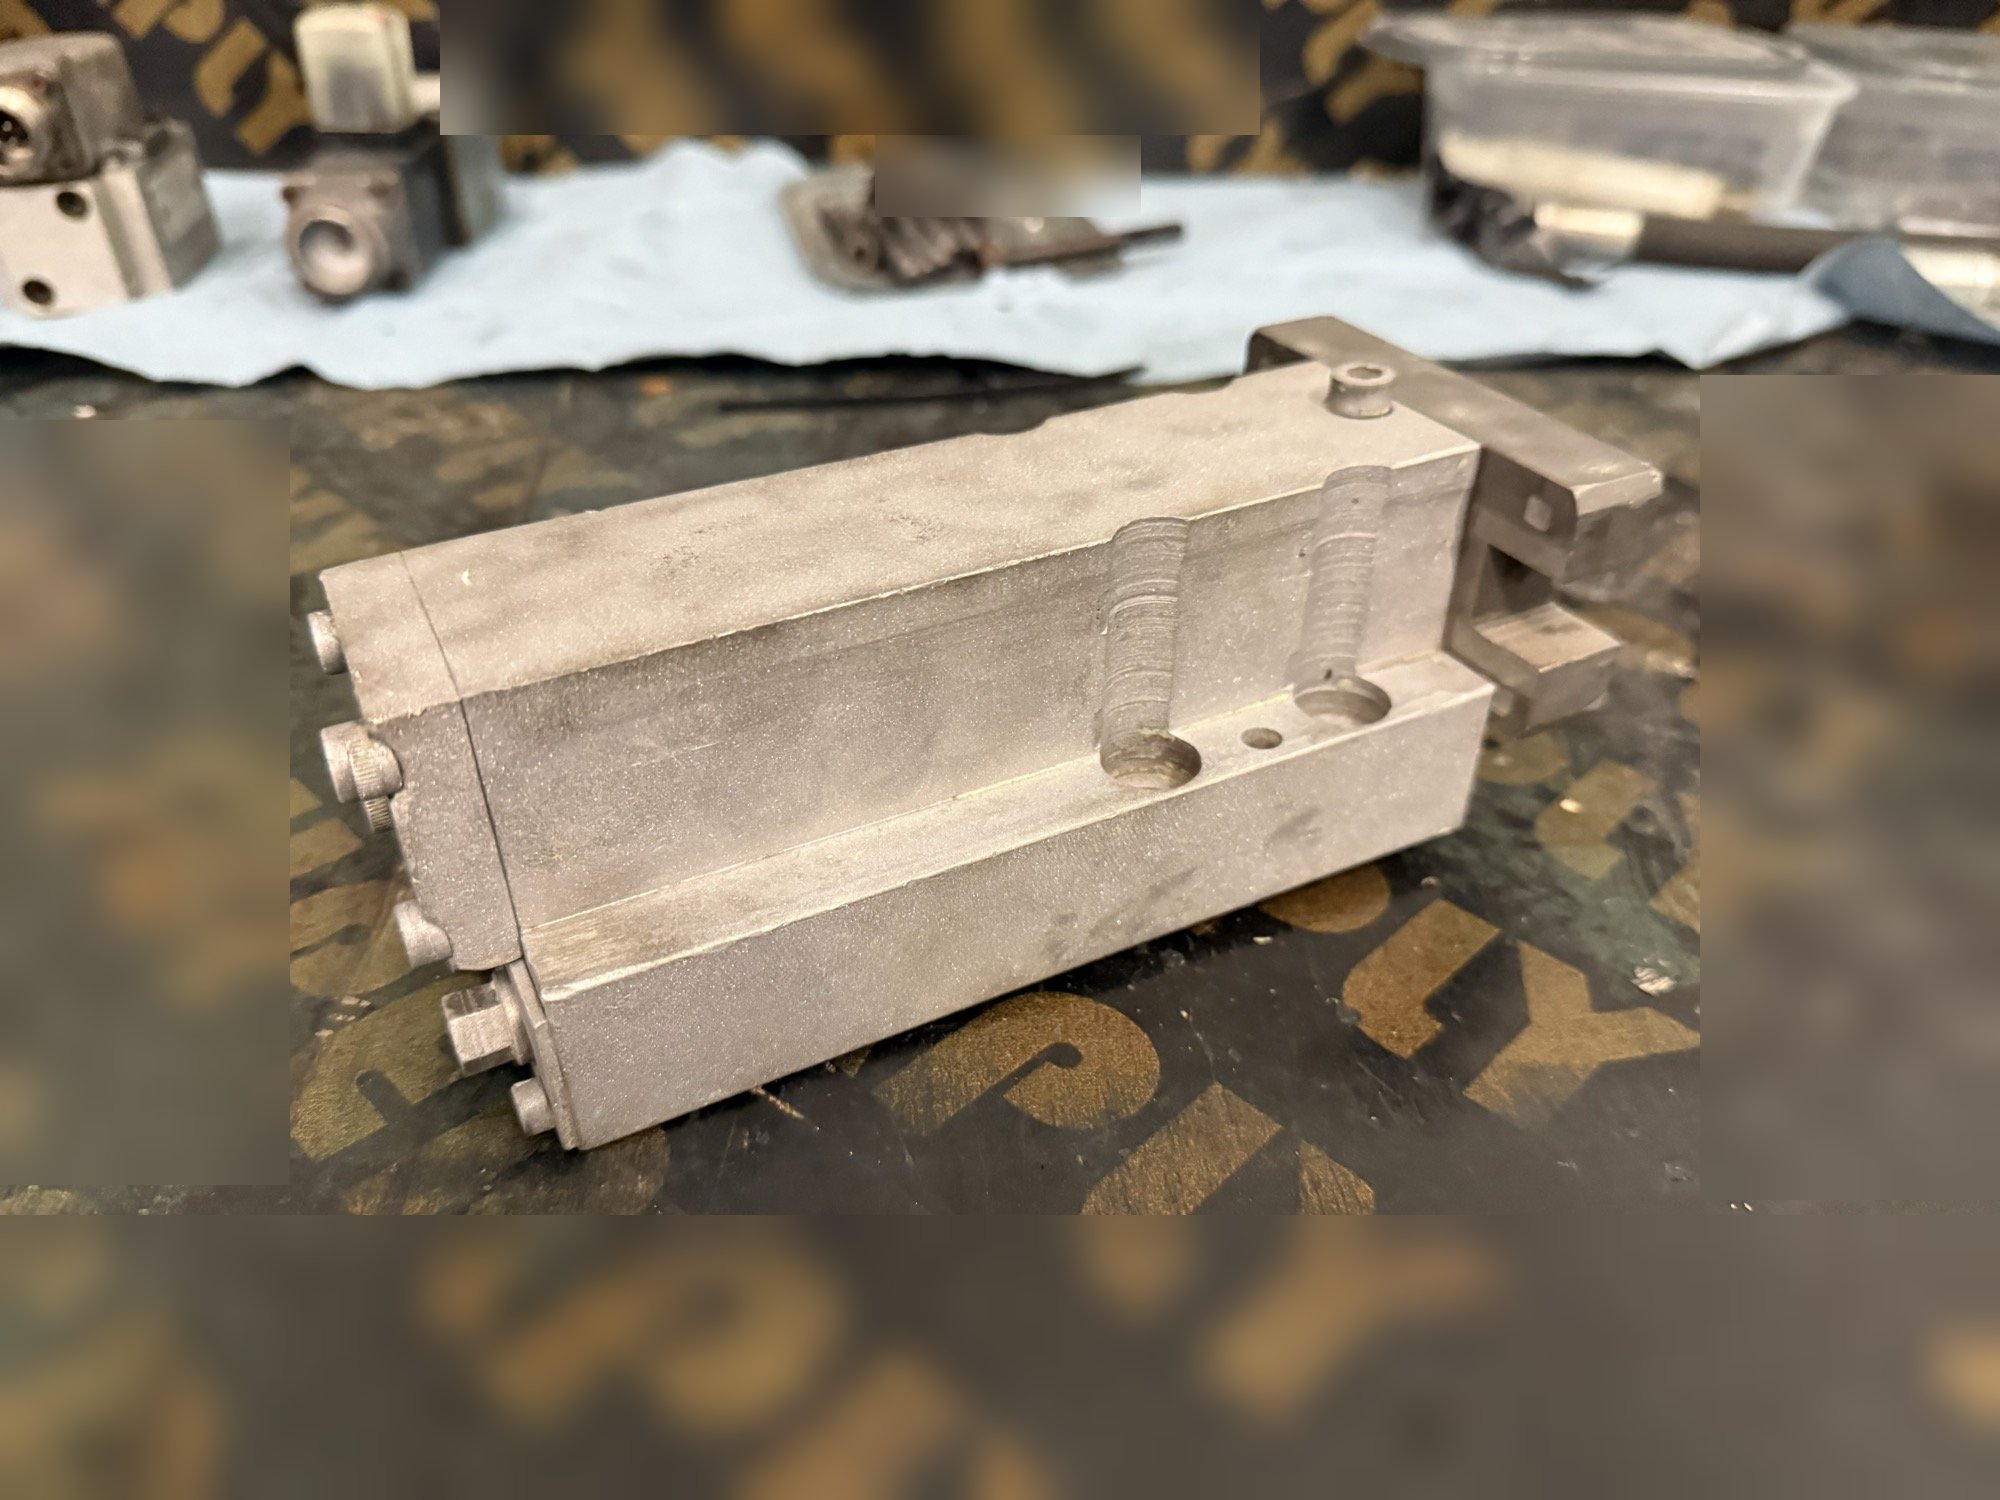
Potwierdzone prace mechaniczne obejmowały wymianę sworzni i uszczelnień oraz regenerację wału przez tulejowanie i szlifowanie. Korpus poddano oczyszczeniu strumieniowo-ściernemu. Fotografie pokazują przygotowane powierzchnie korpusu i kolejne etapy składania zespołu. Celem było przywrócenie warunków współpracy części, a nie wyłącznie poprawa wyglądu urządzenia.
Tulejowanie wału trzeba rozpatrywać razem z jego późniejszą obróbką i współpracą z sąsiednimi elementami. Istotne są powierzchnie prowadzące i uszczelniające, położenie stopni oraz odniesienie do osi. Odtworzony wymiar powinien wynikać z przyjętej geometrii i wymagań połączenia. Kopiowanie wymiaru zużytej części bez takiego odniesienia może utrwalić wcześniejsze odchyłki.
Nie każda część wymaga tego samego sposobu postępowania. Inne kryteria stosuje się do powierzchni przeznaczonej do regeneracji, inne do elementu wymiennego, a jeszcze inne do gniazda pozostającego w korpusie.
Uszczelnienia dobiera się do połączenia i warunków pracy
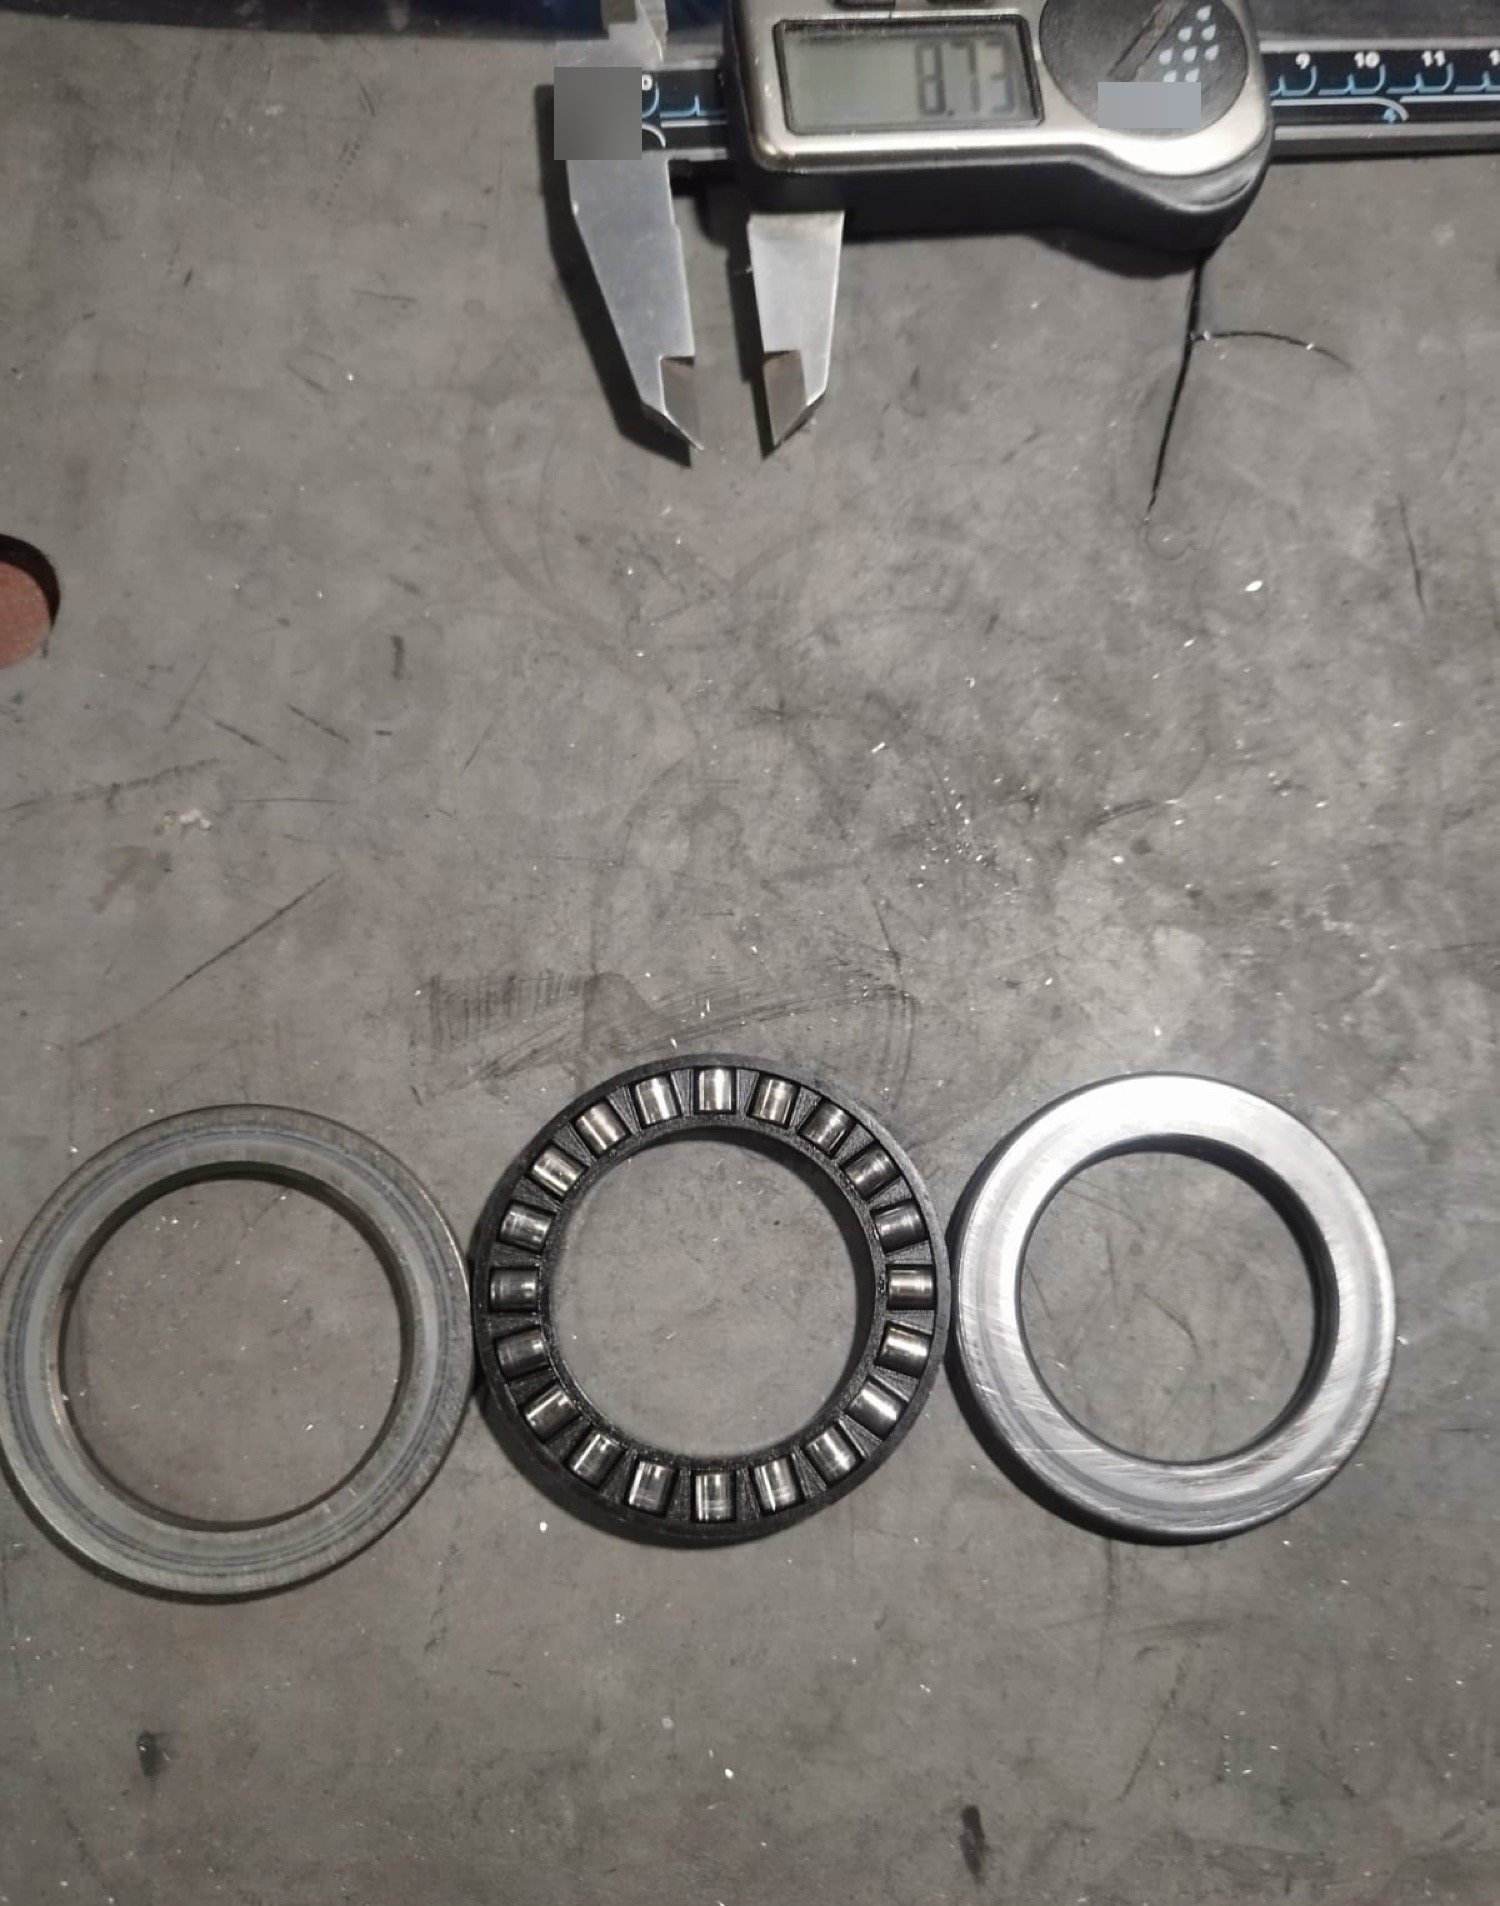
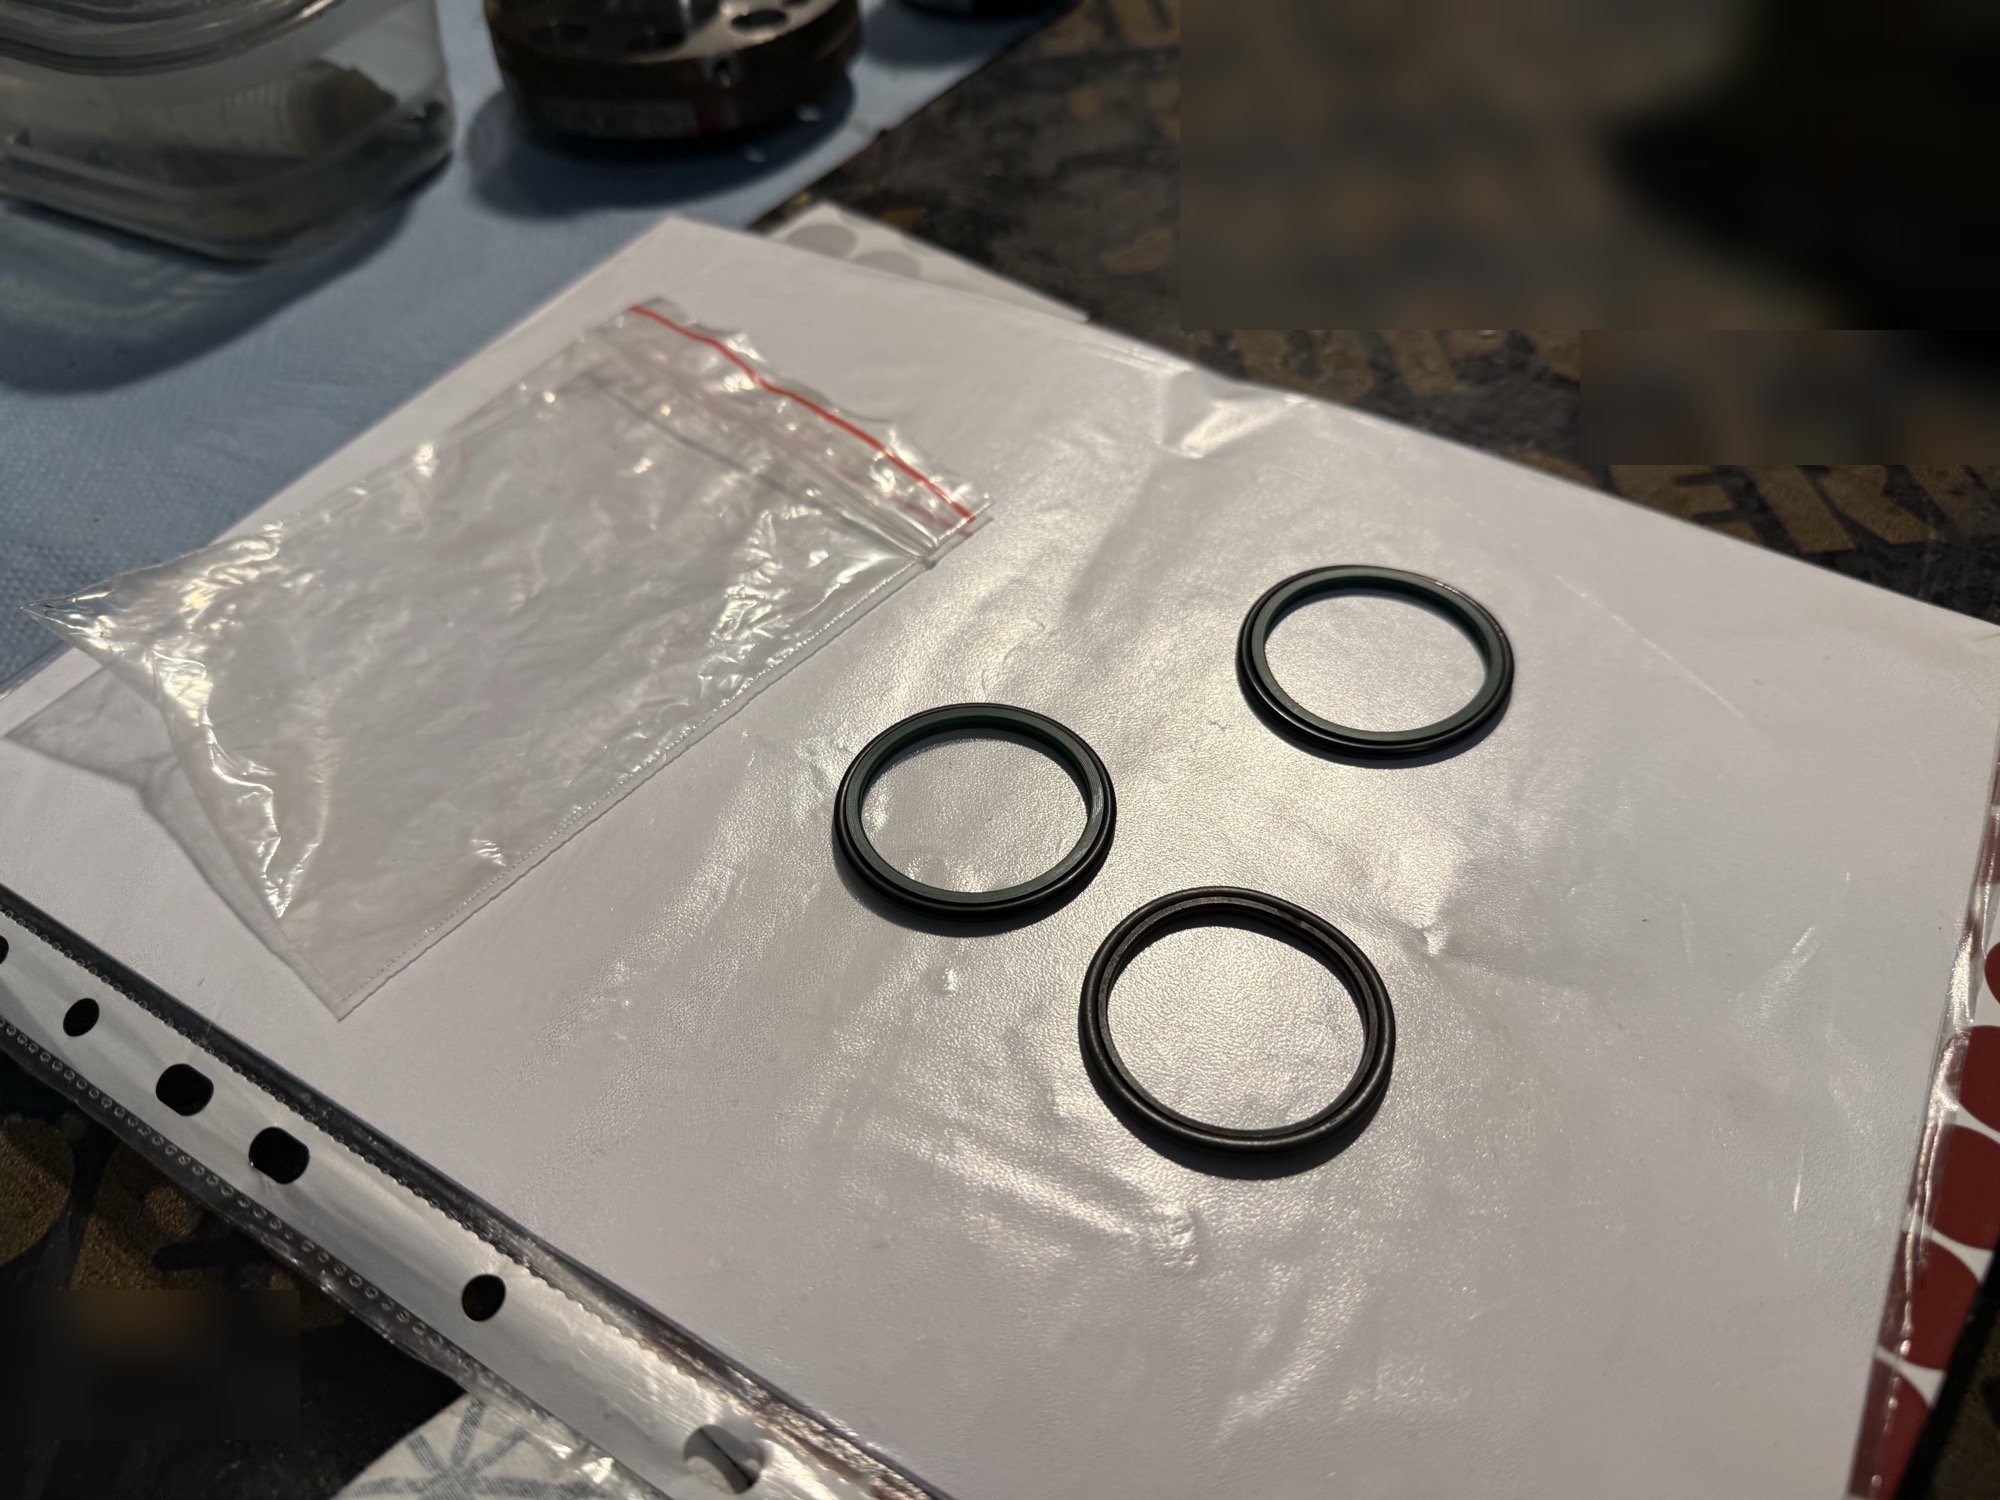
Dobór uszczelnień okazał się osobnym zadaniem technicznym. W projekcie analizowano nietypowe wykonanie wymiarowe, dostępność zamienników oraz powiązanie uszczelnień z naprawianymi powierzchniami. Równolegle porządkowano listy zakupowe i dokumentację części.
Sam pomiar średnicy starego pierścienia nie rozstrzyga doboru. Trzeba uwzględnić geometrię zabudowy, charakter ruchu, medium i wymagania materiałowe. Istotna jest również powierzchnia, po której pracuje uszczelnienie. Nowy element zamontowany na niewłaściwie przygotowanej powierzchni nie usuwa przyczyny problemu.
W praktyce lista części powinna łączyć pozycję z rysunku, funkcję w zespole i wynik oględzin. Pozwala to odróżnić część pewną od wymagającej dodatkowej identyfikacji. Taki porządek jest szczególnie przydatny przy starszych urządzeniach, gdy oznaczenie na wyjętym elemencie jest nieczytelne albo dokumentacja nie podaje aktualnego odpowiednika.
Stanowisko testowe jako narzędzie rozwoju projektu
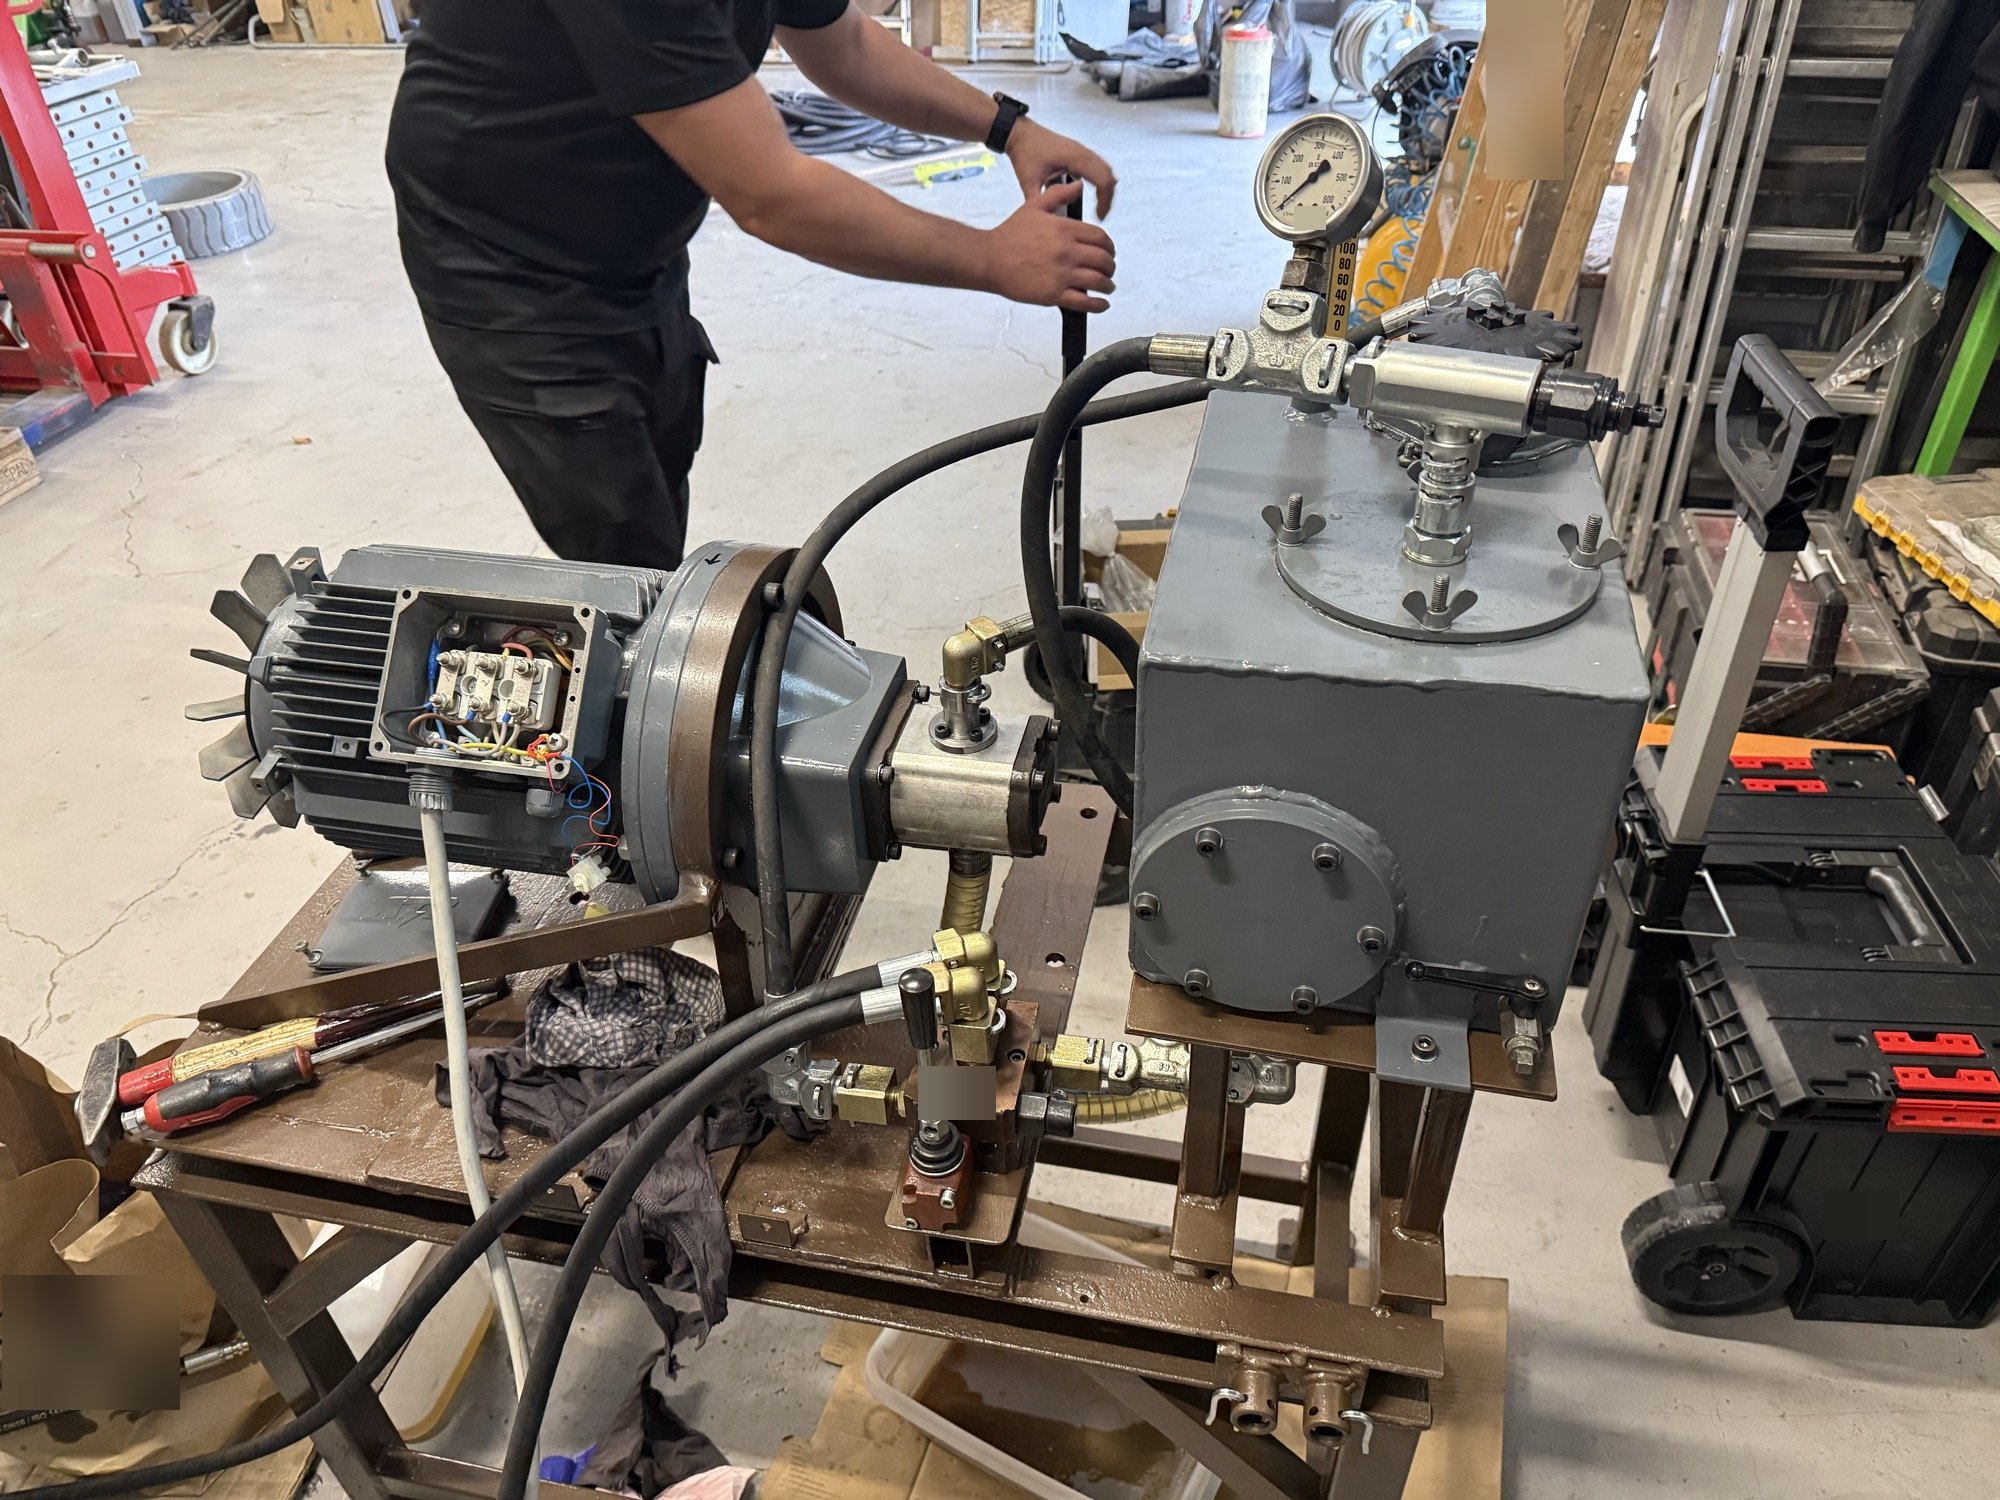
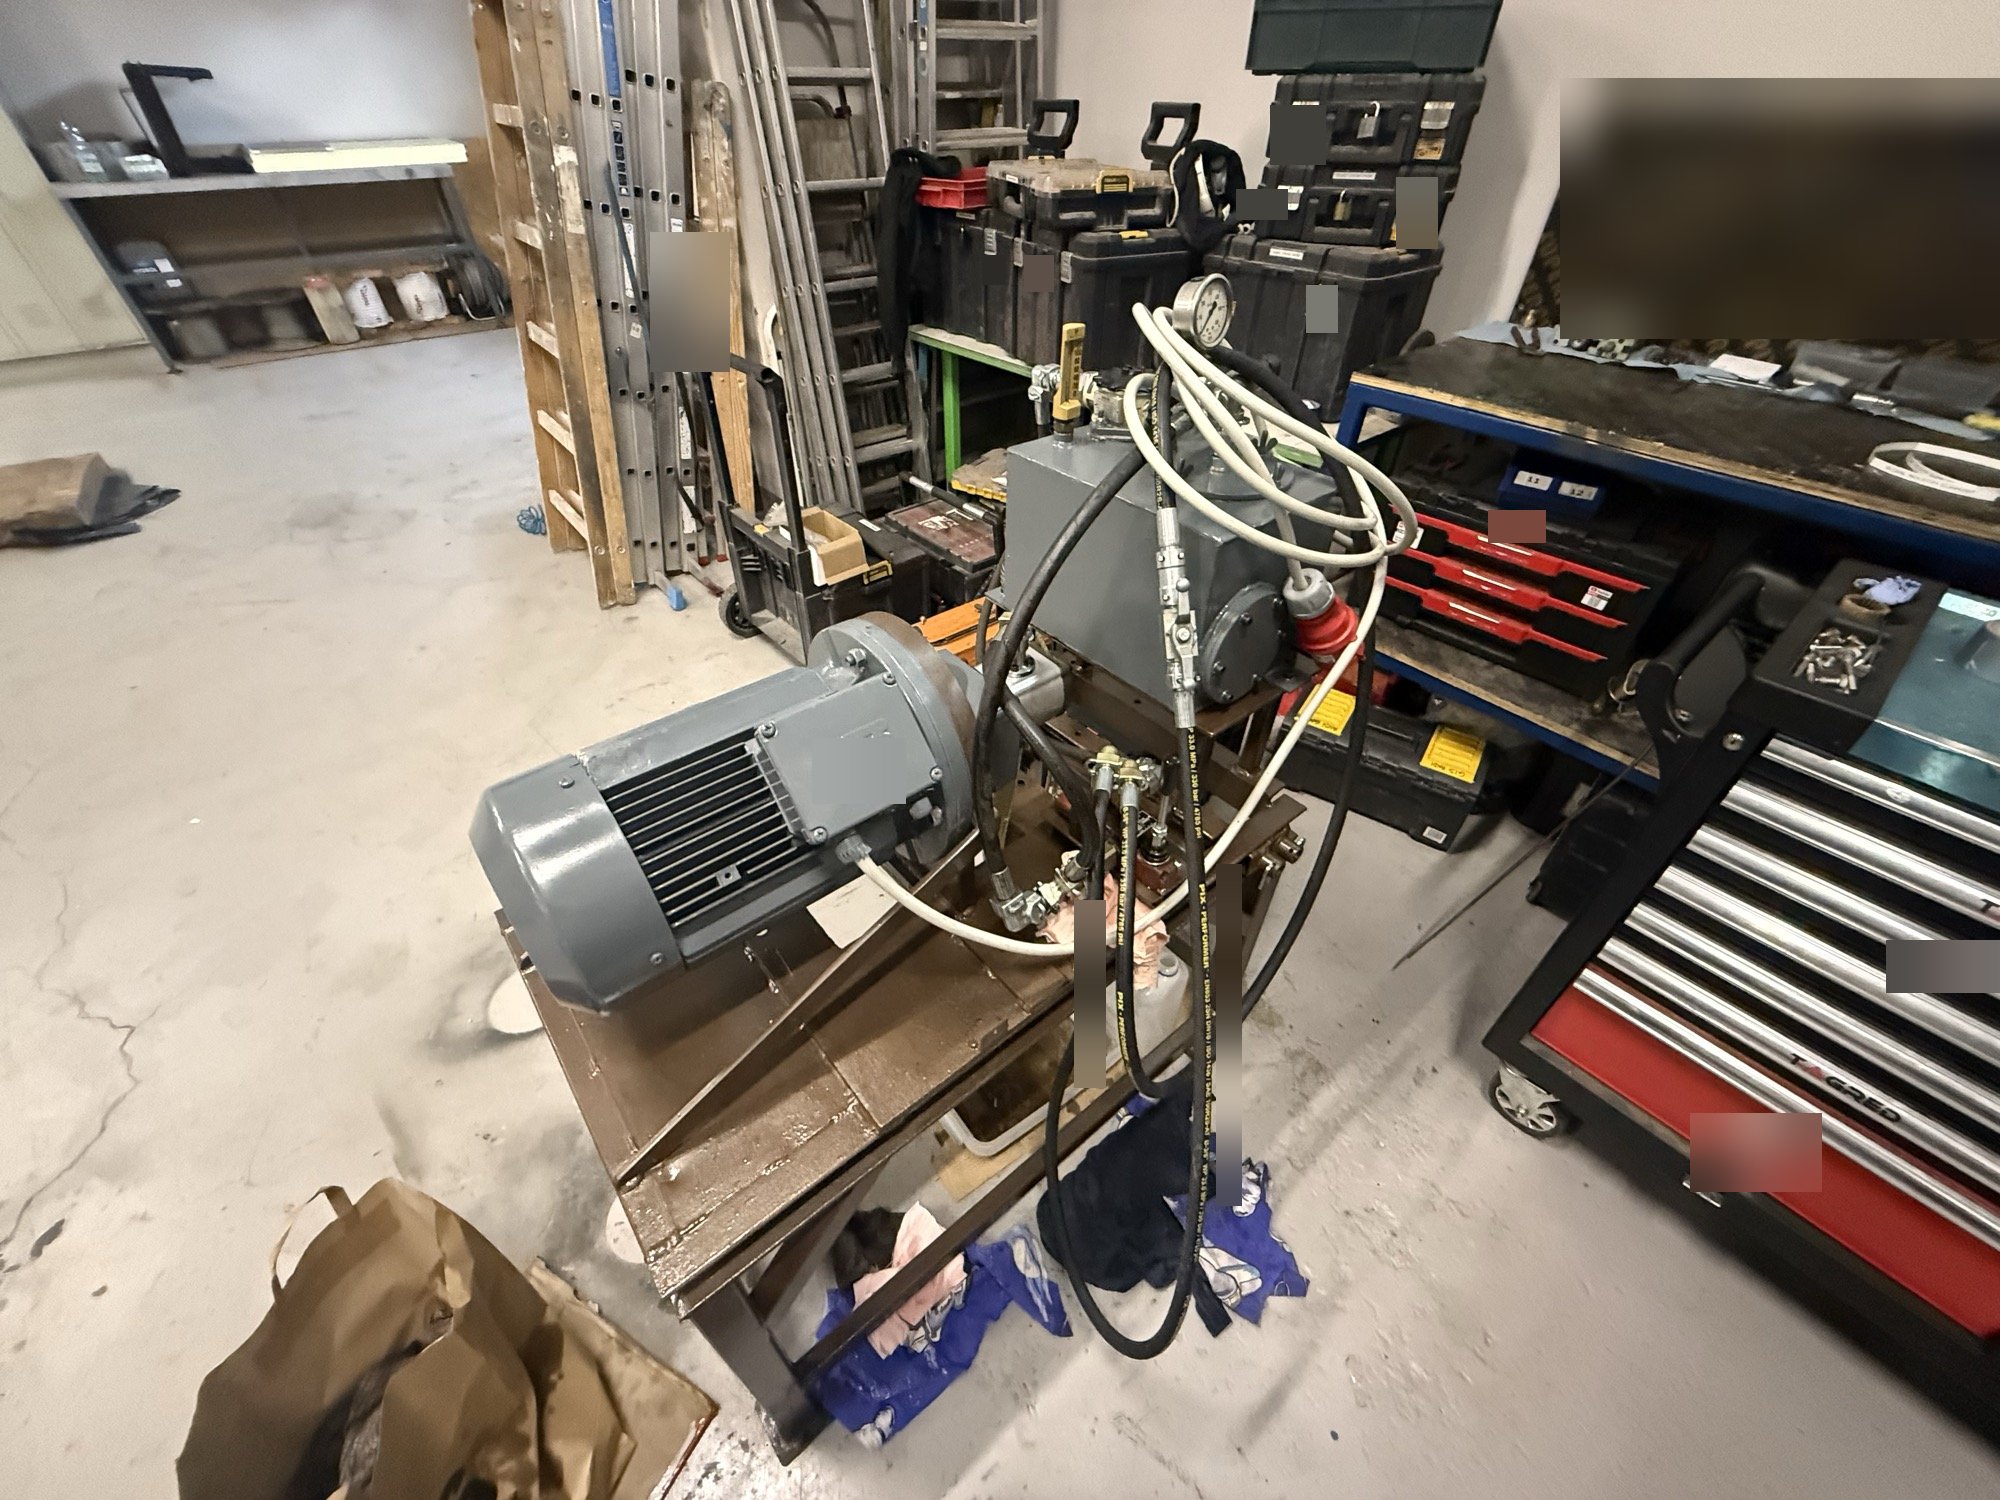
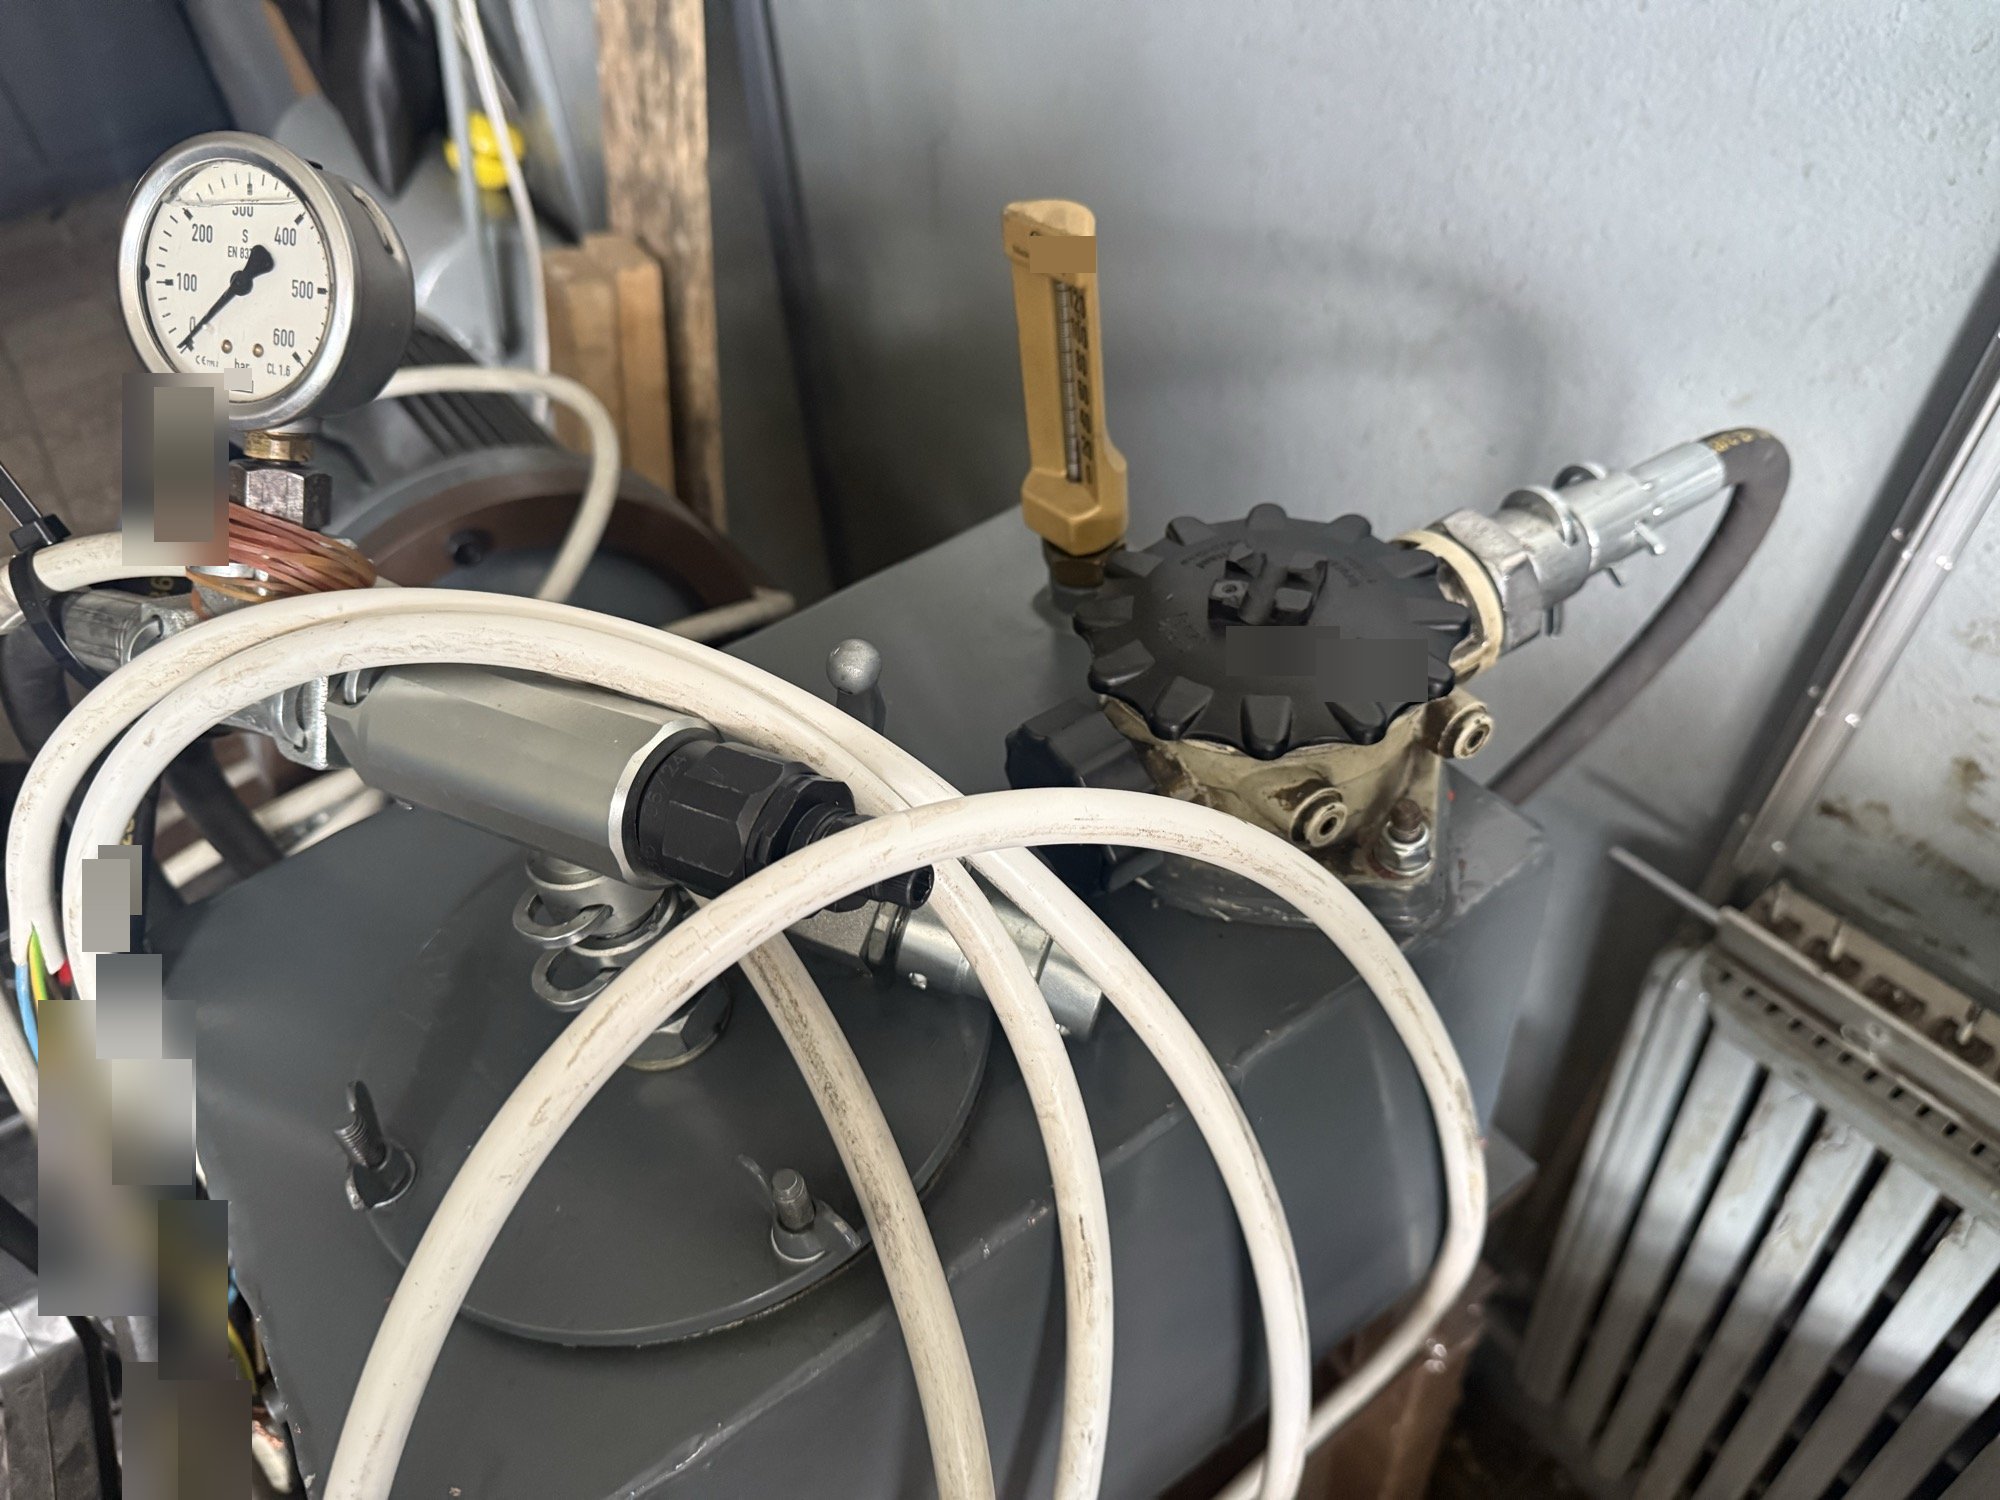
Po pracach mechanicznych potrzebne było niezależne źródło zasilania i możliwość sterowania zespołem poza maszyną produkcyjną. Przygotowano układ do prób hydraulicznych i rozwijano jego wyposażenie. Fotografie dokumentują agregat, połączenia i elementy stanowiska, a korespondencja opisuje kolejne uruchomienia oraz napotkane ograniczenia.
Stanowisko warsztatowe pozwala sprawdzać wybrane funkcje bez angażowania całej linii. Ułatwia dostęp do połączeń, obserwację zachowania zespołu oraz zmianę badanego fragmentu układu. Jego wartość zależy jednak od tego, czy wiadomo, co dany test ma potwierdzić. Próba szczelności, sprawdzenie kierunku ruchu i analiza sterowania położeniem odpowiadają na różne pytania.
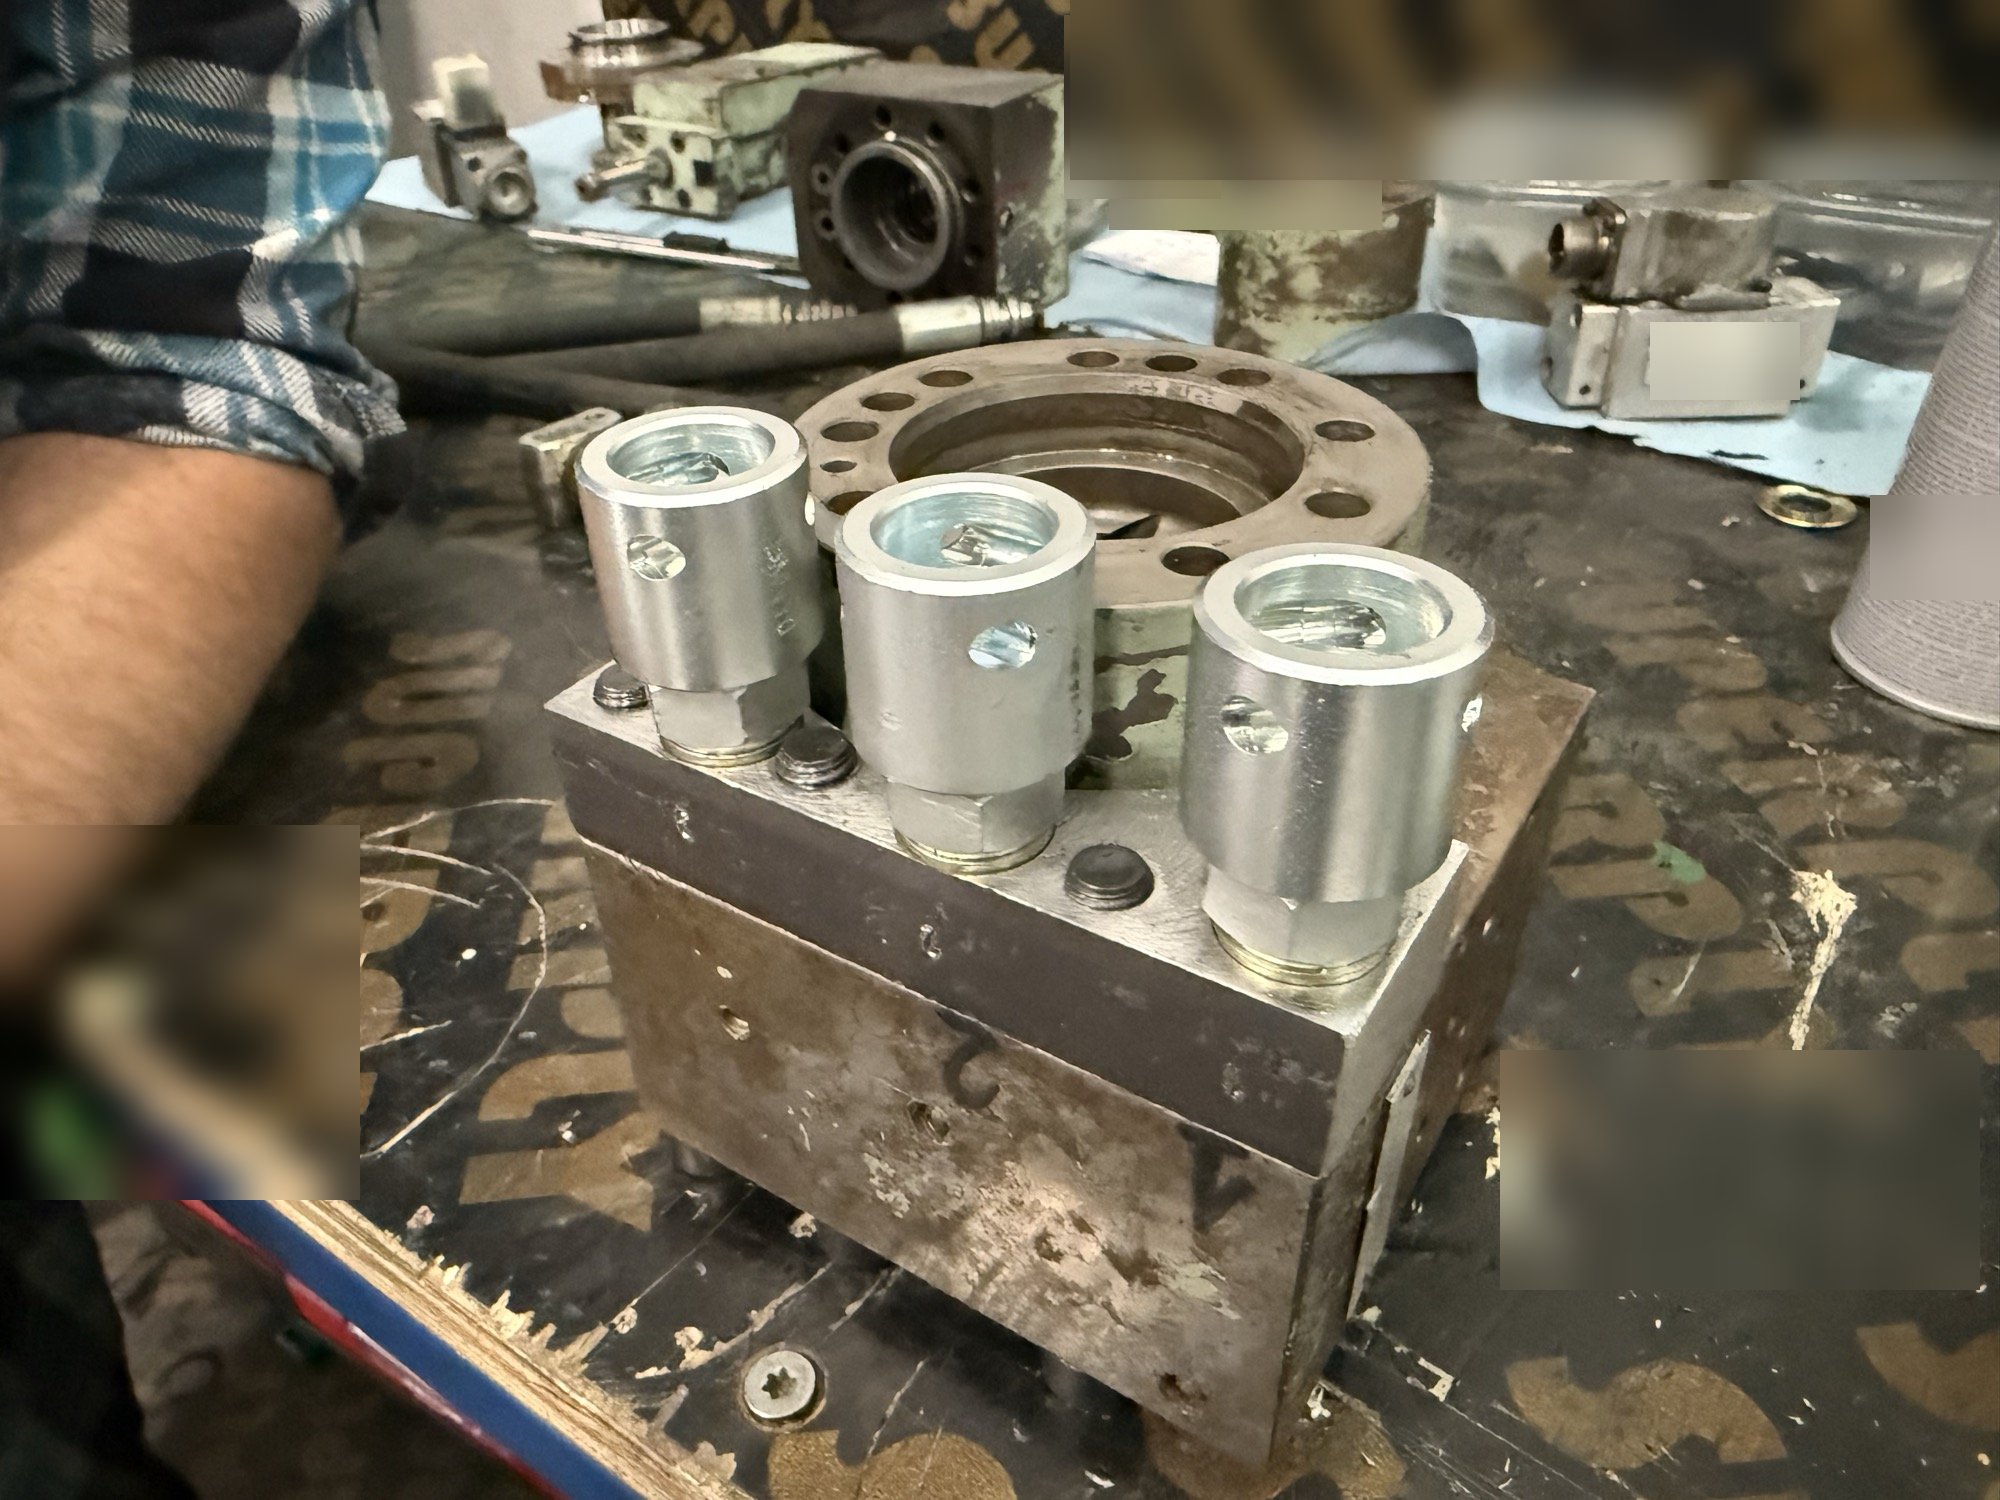
W projekcie zastosowano również zastępcze zawory, aby kontynuować próby ruchu. Był to użyteczny krok diagnostyczny, lecz taki układ nie odtwarzał wszystkich funkcji docelowego sterowania. Dlatego sam ruch na stanowisku nie został potraktowany jako potwierdzenie zgodności całego cyklu produkcyjnego.
Czystość oleju i zachowanie precyzyjnego zaworu
Podczas prób pojawił się zanik odpowiedzi precyzyjnego zaworu. Diagnostykę skierowano między innymi na stan medium, czystość obiegu oraz filtrację. Był to kierunek sprawdzeń wynikający z obserwowanego objawu, a nie potwierdzona diagnoza, że określona awaria została spowodowana zanieczyszczeniem oleju.
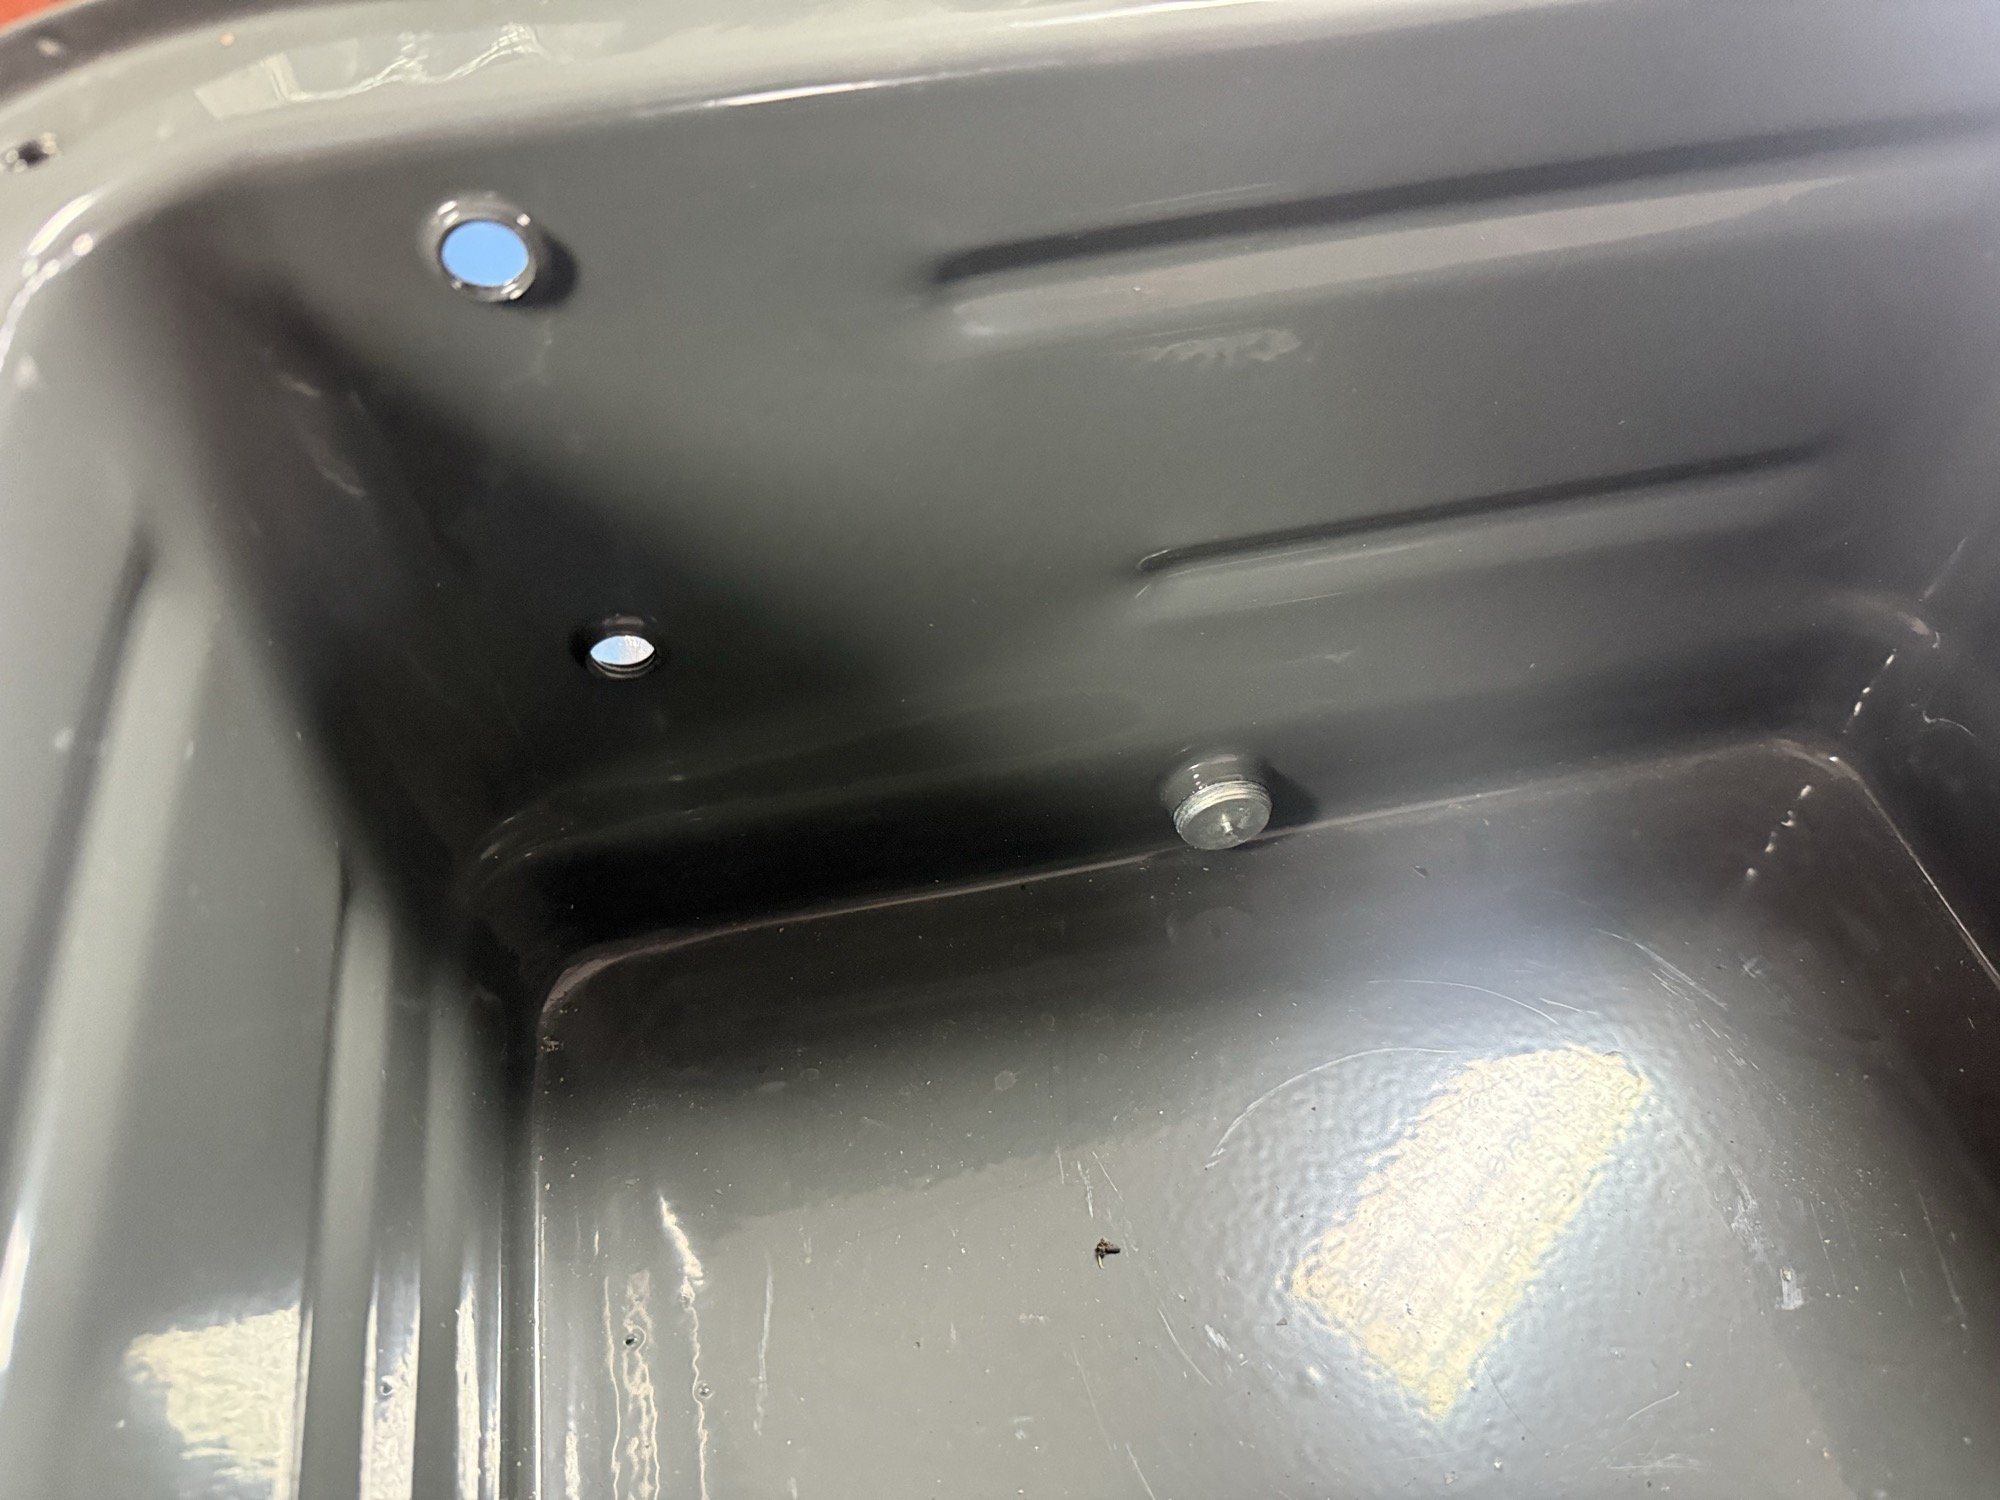
W dalszym rozwoju stanowiska rozpatrywano dodatkową filtrację medium i ochronę obiegu zasilającego wrażliwe elementy. Przy remontowanym zespole trzeba brać pod uwagę całą drogę oleju: zbiornik, przewody, przyłącza, pozostałości w naprawianym korpusie i elementy włączane podczas kolejnych prób. Sam nowy wkład filtra nie zastępuje uporządkowania czystości całego układu.
Do opisu poziomu zanieczyszczenia cząstkami stałymi służy kod według ISO 4406. Wymaganą klasę, sposób pobrania próbki i warunki pomiaru trzeba dobrać do dokumentacji użytych komponentów. Nie podajemy jednej uniwersalnej klasy czystości ani lepkości oleju dla wszystkich pusherów i zaworów.
Enkoder, serwozawór i dwa różne zadania ruchowe
Napęd obrotowy korzysta z pomiaru położenia i precyzyjnego sterowania przepływem. Osobny układ realizuje wysuw i cofanie palca. Przy odtwarzaniu działania potrzebne było rozpoznanie sygnałów sterujących, sposobu podłączenia enkodera i współpracy zaworów z instalacją elektryczną.
Rozwijano metodę kontroli enkodera przez wymuszenie znanego ruchu i porównanie zliczeń jego kanałów. Takie badanie wymaga poprawnej identyfikacji sposobu zliczania, rozdzielczości oraz kierunku obrotu. Liczby impulsów nie należy przenosić z roboczej wiadomości do ustawień sterownika bez potwierdzenia w dokumentacji konkretnego czujnika.
Weryfikacja sygnału z enkodera i sprawdzenie wyjścia sterującego zaworem to dwa odrębne zadania. Poprawny odczyt położenia nie dowodzi jeszcze, że układ osiąga zadany profil ruchu. Z kolei uruchomienie zaworu bez porównania ruchu rzeczywistego z wymaganym nie zamyka sprawy regulacji.
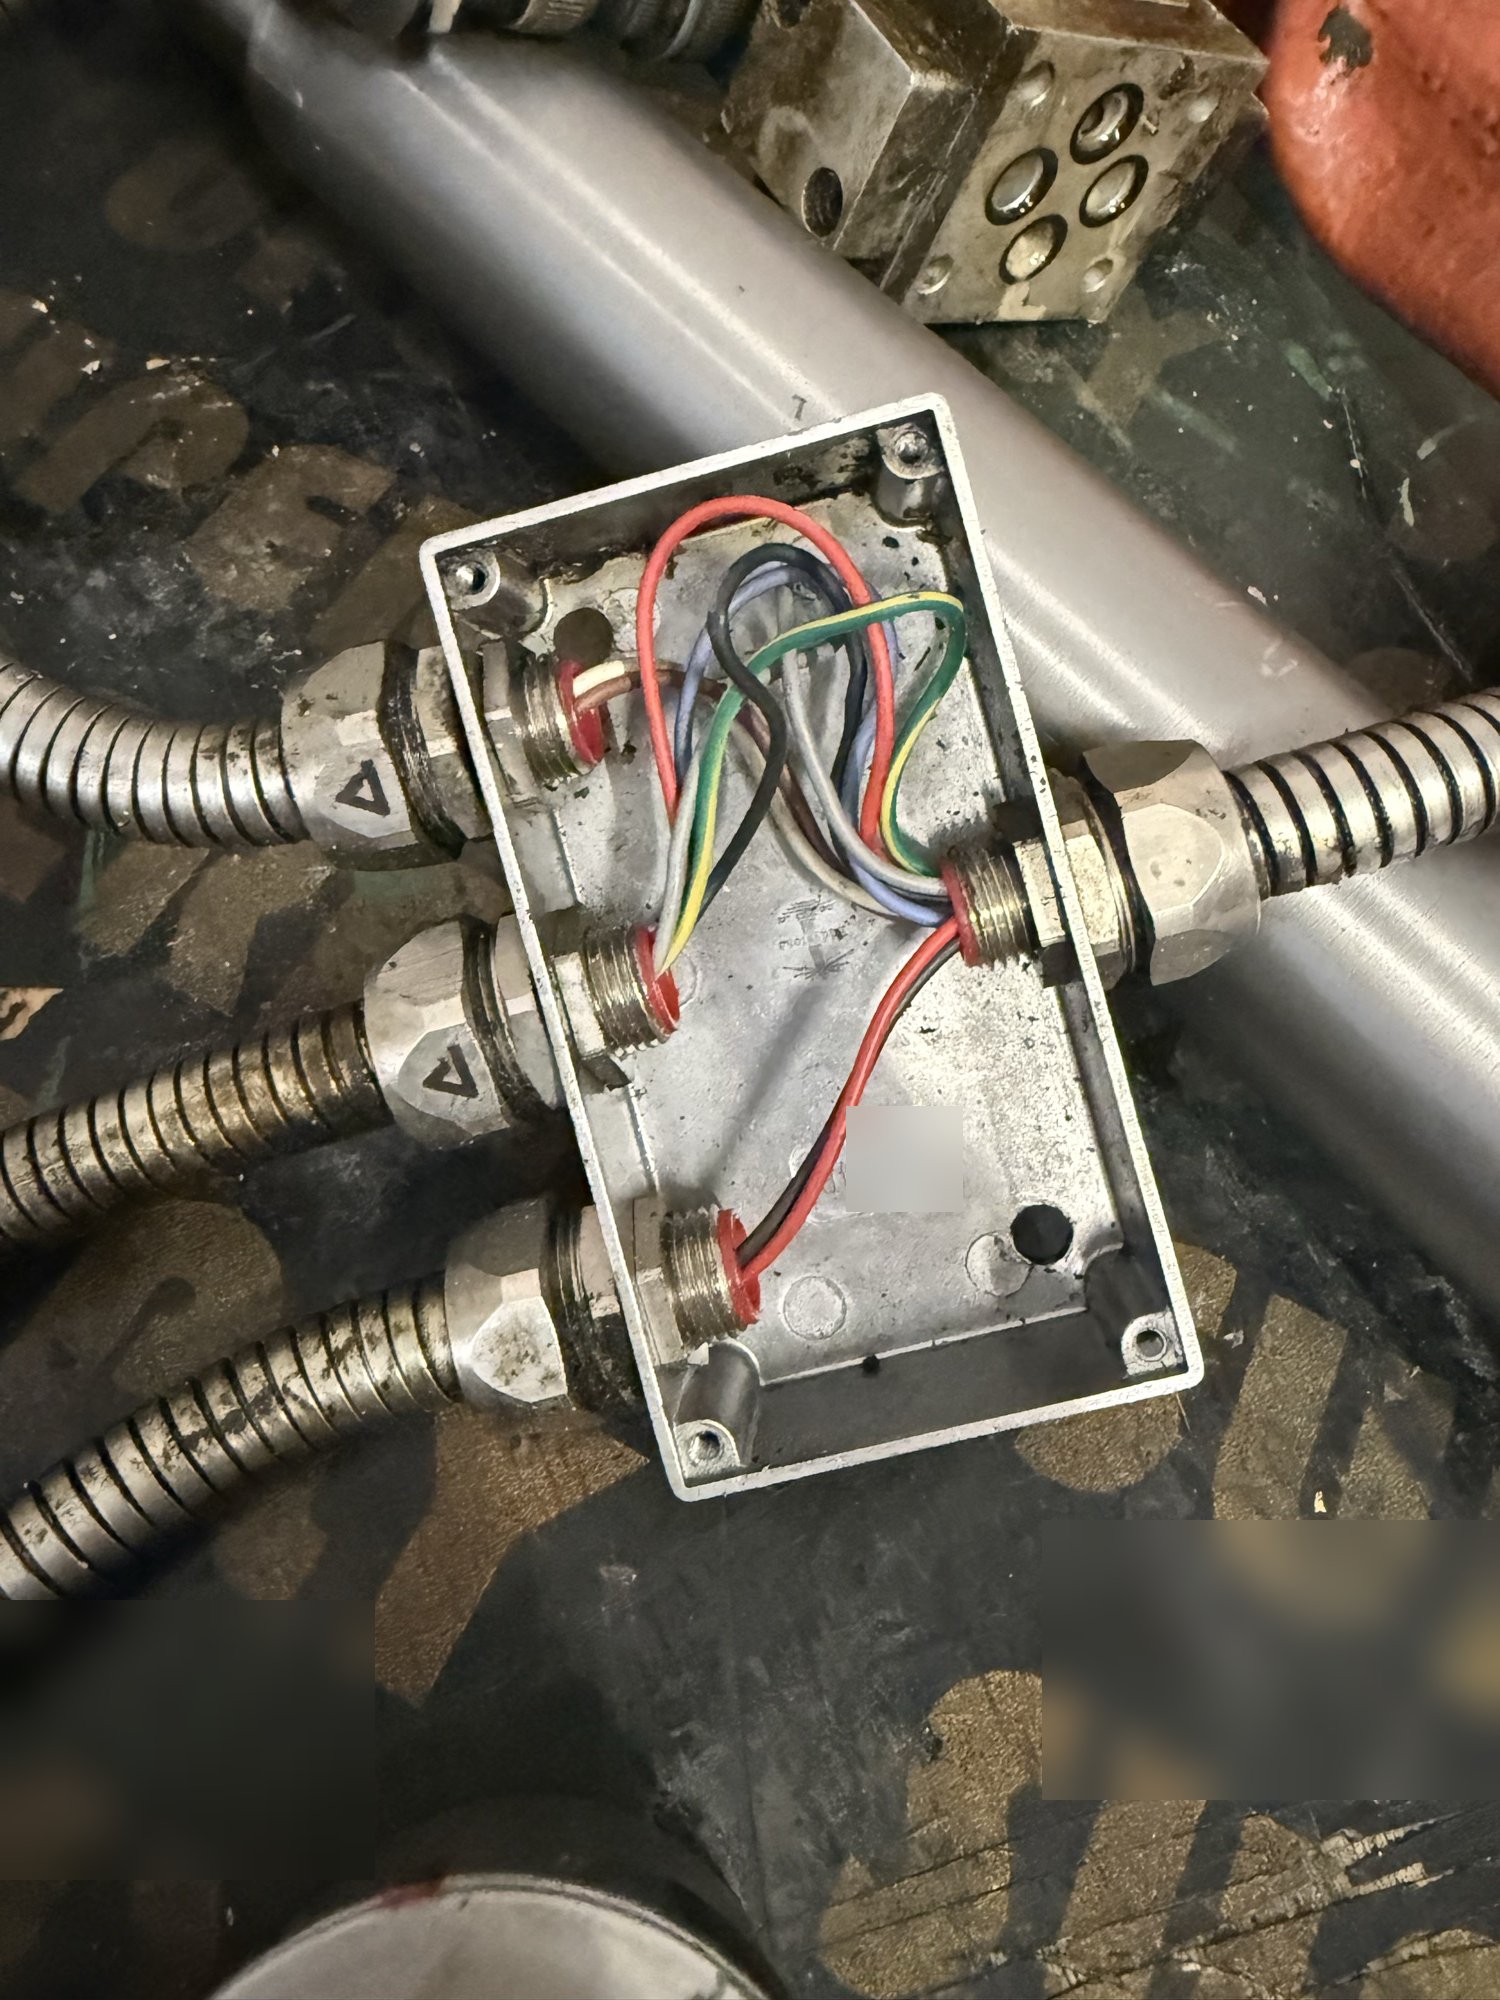
Istotna była także zgodność dostarczonych elementów elektrycznych z przyjętym sterowaniem. Napięcie cewki, funkcja zaworu, jego stan spoczynkowy i pełny schemat połączeń muszą tworzyć spójny układ. Nie można wyprowadzać sposobu działania rozdzielacza wyłącznie z liczby widocznych cewek.
Co potwierdziły próby warsztatowe?
Korespondencja dokumentuje uzyskanie ruchu obrotowego oraz wysuwu i cofania elementu roboczego przy zastosowaniu układu testowego z zaworami zastępczymi. Był to ważny etap: umożliwił dalszą ocenę mechaniki i połączeń hydraulicznych po regeneracji.
Jednocześnie wskazano ograniczenia tej konfiguracji, obejmujące brak funkcji regulacji właściwych dla układu docelowego. Wobec tego próby nie potwierdzały wymaganej prędkości, położenia i przebiegu całego cyklu przy przenośniku butelek. Dalsze dopasowanie parametrów ruchu pozostawało odrębnym zadaniem.
Rozwiń obszar kontroli
Mechanika i szczelność
Zakres sprawdzeń powinien obejmować stan połączeń, powierzchnie współpracujące, zachowanie zespołu przy ruchu i ocenę ewentualnych wycieków w określonych warunkach próby. Zapis warunków jest potrzebny, aby wynik można było później porównać.
Ruch obrotowy
Należy rozróżnić zdolność do wykonania obrotu od osiągania zadanej pozycji, prędkości i powtarzalności. Istotne są kierunek ruchu, odniesienie enkodera i sposób zatrzymania.
Wysuw i cofanie palca
Sprawdzenie obu kierunków to początek. Trzeba uwzględnić kolejność względem obrotu oraz przestrzeń, którą element roboczy musi zwolnić dla następnych wyrobów.
Współpraca z linią
Próba w układzie docelowym powinna uwzględnić transport butelek i wymagane warunki cyklu. Stanowisko warsztatowe nie potwierdza automatycznie synchronizacji z przenośnikiem.
Zakres mechaniczny a pozycja sterowana
Kolejny wniosek dotyczył zakresu obrotu i odniesienia do geometrii referencyjnej. W ustaleniach rozróżniono mechaniczne ograniczenie ruchu od pozycji roboczej osiąganej przez układ regulacji. Nie są to wielkości, które można bez sprawdzenia traktować zamiennie.
Przy odtwarzaniu wału trzeba uwzględnić jego położenie względem pozostałych części i funkcję ograniczników. Jeśli część użyta jako wzorzec jest zużyta lub była wcześniej modyfikowana, jej pomiar nie musi określać prawidłowego wykonania. W projekcie wskazano potrzebę odniesienia do właściwej geometrii oraz uwzględnienia ewentualnej korekty w procedurze kolejnych remontów.
To dobry przykład różnicy między odtworzeniem pojedynczej części a opracowaniem technologii serwisowej. Technologia powinna określać punkty odniesienia, sposób pomiaru i kryteria decyzji. Dopiero wtedy można porównywać różne egzemplarze zamiast za każdym razem zaczynać od interpretacji ich stanu.
Od pierwszej jednostki do powtarzalnej technologii remontu
Doświadczenia z rozpoznania, regeneracji i prób posłużyły do rozdzielenia dalszych prac na etapy. Osobno potraktowano dopracowanie pierwszej jednostki i warunków testu, a osobno możliwość remontowania kolejnych zespołów. Rozważano także zestawy części i odtwarzanie trudniej dostępnych elementów.
Przygotowanie do powtarzalnych prac obejmowało również organizację przestrzeni warsztatowej i segregację części. Każda jednostka powinna zachować własną identyfikowalność wewnętrzną, nawet jeśli publiczny opis realizacji jest anonimowy. Pomieszanie części z podobnych egzemplarzy utrudnia ustalenie, które pomiary i wyniki dotyczą danego zespołu.
Dokumentacja potwierdza rozwój zakresu regeneracji i próby funkcjonalne pierwszego egzemplarza. Plany dotyczące dalszej partii, wizji w warunkach produkcyjnych i rozbudowanej procedury nie stanowią dowodu ich zakończenia. Kolejny etap powinien połączyć właściwą konfigurację sterowania, geometrię oraz weryfikację ruchu w układzie docelowym.
Bezpieczeństwo prób i dokumentacja techniczna
Stanowisko hydrauliczne wymaga określenia warunków bezpiecznego podłączenia, ograniczenia dostępu do stref ruchu i postępowania z energią zgromadzoną w układzie. Zmiana zaworu lub przewodu powinna następować w warunkach przewidzianych dla takiej czynności. Przypadkowy ruch ramienia i uwolnienie medium pod ciśnieniem to różne zagrożenia, które trzeba uwzględnić w organizacji prób.
Odniesieniem do wymagań dla układów hydraulicznych maszyn jest ISO 4413. Norma obejmuje ogólne zasady i wymagania bezpieczeństwa dla tych układów oraz ich komponentów. Przywołanie jej w artykule nie oznacza deklaracji certyfikacji konkretnego stanowiska ani zastąpienia oceny jego rzeczywistego wykonania.
W dokumentacji serwisowej warto zachować konfigurację próby, użyte podzespoły, warunki zasilania, obserwacje i decyzje do dalszego sprawdzenia. Dzięki temu wynik nie ogranicza się do stwierdzenia, że urządzenie wykonało ruch. Można wskazać, co rzeczywiście sprawdzono, w jakich warunkach i jakie kwestie pozostały otwarte.
Co ten projekt wnosi do serwisu maszyn?
Remont pushera do butelek pokazał, jak szybko zadanie mechaniczne może rozszerzyć się o hydraulikę i automatykę. Regeneracja wału i wymiana uszczelnień były konkretnymi pracami warsztatowymi. Dalszy rozwój wymagał jednak rozpoznania zaworów, źródła zasilania, pomiaru położenia i warunków współpracy z maszyną.
Najważniejszy rezultat opisanych etapów to uporządkowanie zależności między tymi obszarami. Pozwala ono planować kolejne sprawdzenia według pytań technicznych, a nie przez przypadkową wymianę podzespołów. Taki sposób prowadzenia zadania wykorzystujemy przy serwisie i utrzymaniu ruchu oraz pracach łączących mechanikę z diagnostyką sterowania.
Projekt w portfolio
Zobacz zakres regeneracji pushera hydraulicznego w naszym portfolio →
Potrzebujesz regeneracji napędu lub stanowiska testowego?
Prześlij zdjęcia zespołu, opis objawów i dostępną dokumentację. Ustalimy zakres rozpoznania mechaniki, hydrauliki i sterowania oraz warunki potrzebne do przygotowania prób.